


Entgegen dem Branchenkonsens, dass „Gewichtsreduzierung gleichbedeutend mit größerer Reichweite und verbesserter Sicherheit“ für New Energy Vehicles (NEVs) ist, hat sich der Leichtbau längst von einem optionalen Upgrade zu einem Kernanliegen in der Fahrzeugentwicklung entwickelt. Wenn es jedoch um die praktische Auswahl technischer Materialien geht, stehen viele Ingenieure vor ähnlichen Dilemmas: Magnesiumlegierungen bieten eine hervorragende Gewichtsreduzierungsleistung, aber wie kann Korrosion verhindert werden? Für Aluminiumbleche der 5er-Serie gibt es eine große Auswahl an Qualitäten – sollte 5182 oder 5754 für Innenbleche verwendet werden? Was ist die rationelle Anwendung von Wabenaluminium und geschäumtem Aluminium in Batteriepacks? Ungenaue Materialparameter machen selbst die anspruchsvollsten Simulationsergebnisse für die praktische Umsetzung unbrauchbar.
In diesem Artikel wird die Matrix der gängigen Leichtbaumaterialien für Automobilanwendungen systematisch organisiert. Es deckt fünf Kerndimensionen ab, darunter chemische Zusammensetzungseigenschaften, mechanische Eigenschaften (einschließlich Streckgrenzen-Zugfestigkeits-Verhältnis), Herstellungsprozesse, Fahrzeuganwendungsszenarien und wichtige Punkte der CAE-Simulationsmodellierung, und umfasst AM50/AM60-Magnesiumdruckgusslegierungen, 3xxx/5xxx-Knetaluminiumlegierungen der gesamten Serie und funktionelle Aluminiummaterialien, die häufig in Batteriesystemen und Energieabsorptionsszenarien verwendet werden, wie Aluminiumwaben und geschäumtes Aluminium. Darüber hinaus bietet es praktische technische Lösungen für vier hochfrequente Fehlerprobleme: Ermüdung, Korrosion, Verformung und Rissbildung.
一、Magnesiumlegierungsserie: AM50 / AM60
1. Materialübersicht und Zusammensetzungseigenschaften
Bei der AM-Serie handelt es sich um Mg-Al-Mn-Druckguss-Magnesiumlegierungen, bei denen die Zahlen in den Sortenbezeichnungen den nominellen Aluminium-Massenanteil angeben. Aufgrund ihrer hervorragenden Duktilität sind diese Legierungen nach AZ91D die am zweithäufigsten verwendeten Magnesiumdruckgussmaterialien für Automobilanwendungen.
|
Note |
Aluminium (Al)-Gehalt |
Mangan (Mn)-Gehalt |
Maximal zulässige Verunreinigungen (Cu, Ni, Fe) |
Dichte |
|
AM50A |
4.5%–5.3% |
0.28%–0.5% |
≤0.008% / ≤0.001% / ≤0.004% |
1,77 g/cm³ |
|
AM60B |
5.6%–6.4% |
0.26%–0.5% |
≤0.008% / ≤0.001% / ≤0.004% |
1,78 g/cm³ |
Kernmerkmale
Im Vergleich zu AZ91D führt der geringere Aluminiumgehalt zu einem leichten Rückgang der Festigkeit und verbessert gleichzeitig die Duktilität und Schlagzähigkeit deutlich. Mangan wird hauptsächlich zugesetzt, um eisenbasierten Verunreinigungen entgegenzuwirken und die Korrosionsbeständigkeit zu verbessern. Seine Dichte beträgt etwa 64 % von Aluminium und 22 % von Stahl und sorgt für eine hervorragende spezifische Steifigkeit und Vibrationsdämpfungsleistung.
2.Physikalische und mechanische Eigenschaften (Hochdruck-Druckgusszustand)
|
Leistungsindikatoren |
AM50A |
AM60B |
|
Ultimative Zugfestigkeit |
220–250 MPa |
220–240 MPa |
|
Streckgrenze |
130–150 MPa |
130–160 MPa |
|
Dehnung nach Bruch |
10%–15% |
6%–10% |
|
Verhältnis von Streckgrenze zu Zugfestigkeit |
0.59–0.60 |
0.59–0.67 |
|
Brinellhärte |
~60 |
~65 |
|
Schmelzpunktbereich |
590–630℃ |
585–625℃ |
|
Wärmeleitfähigkeit |
~120 W/(m·K) |
~115 W/(m·K) |
|
Koeffizient der linearen thermischen Ausdehnung |
26×10⁻⁶ /℃ |
26×10⁻⁶ /℃ |
3. Herstellungsprozess
●Mainstream-Prozess: Hochdruck-Druckguss (HPDC). Die Füllgeschwindigkeit liegt zwischen 40 und 80 m/s, die Gießtemperatur liegt bei 680 bis 750 °C und die Formtemperatur bei 180 bis 250 °C.
●Prozesseigenschaften: Die Legierung weist eine ausgezeichnete Gießfließfähigkeit auf und eignet sich zur Bildung komplexer dünnwandiger Strukturen. Die Erstarrungsschrumpfungsrate beträgt etwa 4–5 %, was gut konzipierte Anguss-, Steigsysteme und Kühlkanäle erfordert.
●Nachbehandlung: Im Allgemeinen im Gusszustand (F) ohne Wärmebehandlung geliefert. Oberflächenbehandlungen wie Kugelstrahlen, chemische Konversionsbeschichtung und Mikrolichtbogenoxidation (MAO) können angewendet werden.
●Fügeprozess: Überwiegend Stanznieten (SPR) und Kleben. Schweißen ist anfällig für Heißrisse; Daher wird Reibrührschweißen (FSW) oder Laserschweißen empfohlen.
4. Industrie- und Fahrzeuganwendungen
●Cross Car Beam (CCB): Der monolithische Druckguss AM50A ersetzt herkömmliche geschweißte Stahlbaugruppen und erreicht eine Gewichtsreduzierung von 30–40 % bei gleichzeitiger Verbesserung der NVH-Leistung.
●Sitzrahmen: Sitzschalen und Rückenlehnenrahmen aus AM60B-Druckguss sorgen für ein ausgewogenes Verhältnis von Aufprallenergieabsorption und geringem Gewicht.
●Lenkradrahmen: AM60B ist das weltweit gängige Material. Seine hohe Dehnung verhindert eine spröde Fragmentierung beim Auslösen des Airbags.
●Türinnenverkleidungen/-verstärkungen: Dünnwandige Druckgussteile, die als Montagebasis für Türaufprallträger verwendet werden.
●Andere Anwendungen: Lenksäulengehäuse, Pedalhalterungen und Getriebegehäuse für niedrige bis mittlere Lasten.
Technischer Hintergrund: AM50 zeichnet sich durch eine hervorragende Duktilität aus und wird hauptsächlich für Überrollschutz und energieabsorbierende Strukturen verwendet. AM60 bietet ausgewogene Festigkeit und Duktilität und ist damit die bevorzugte Allzweck-Struktur-Magnesiumdruckgusslegierung.
5. Wichtige Richtlinien für Simulationsanwendungen
●Crash-Simulation: In LS-DYNA wird das stückweise lineare Plastizitätsmodell *MAT_024 mit der Eingabe echter Spannungs-Dehnungs-Kurven übernommen. Die Versagenskriterien müssen eine verringerte Dehnung berücksichtigen, die durch Porosität des Gussteils und Schrumpfungsfehler verursacht wird.
●Ermüdungssimulation: In nCode wird die Spannungs-Lebensdauer-Methode angewendet. Magnesiumlegierungen reagieren sehr empfindlich auf Spannungskonzentrationen, wobei der Oberflächenqualitätsfaktor auf 0,7–0,8 eingestellt ist.
●Gießsimulation: MAGMA/ProCAST wird verwendet, um Füll- und Erstarrungsprozesse zu simulieren, Hotspots und Schrumpfporosität vorherzusagen und die Optimierung des Angusssystems zu steuern.
二、Funktionelle Aluminiummaterialien: Batteriewabenaluminium / Schaumaluminium 55 g
Aluminiumwabe (AL BATTERY Wabe)
1.Konzeptionelles Attribut
Der Aluminiumwabenkern ist eine sechseckige poröse Struktur, die durch Kleben und Strecken von Aluminiumfolie entsteht. Die üblichen Grundmaterialien sind Aluminiumlegierungen 3003 und 5052 und werden nach Lochgröße, Foliendicke und Dichte klassifiziert. Der Schwerpunkt der in Batterien verwendeten Waben liegt auf der Steifigkeit und Wärmeisolierung/Pufferung innerhalb der Ebene.
Kernleistung
• Flächendichte: 30–80 kg/m³ (abhängig von der Spezifikation)
• Flächendruckfestigkeit: 1,5 – 4,0 MPa
• Biegefestigkeit: Kann das 5- bis 8-fache der Festigkeit von massiven Aluminiumblechen erreichen
• Energieabsorption: Unter Aufprallbedingungen ist sie über 300 % höher als die einer massiven Platte. Die Energieaufnahme erfolgt durch fortschreitendes Einknicken und Stabilisieren der Zellwände.
Technologie / Prozess
Kleben von Aluminiumfolie → Laminieren und Heißpressen → Streckformen → Eintauchen und Aushärten mit Klebstoff → Schneiden. Batterietaugliche Produkte müssen einer Isolierbeschichtung unterzogen werden.
Automobilanwendungen
Obere Deckschicht des Power-Akkupacks: Erhöht die Biegefestigkeit und Widerstandsfähigkeit gegen Eindrücken
• Pufferpolster zwischen Batteriemodulen: Absorbieren Vibrationen und Stöße und verhindern so eine Zellkompression
• Zwischenschichtstruktur des gesamten Fahrzeugbodens: Integriert Schalldämmung, Vibrationsreduzierung und Leichtbaufunktionen
2. Geschäumtes Aluminium Al_Foam_55g
Konzeptionelles Attribut
55g bezieht sich auf geschlossenzelligen Aluminiumschaum mit einer Volumendichte von ca. 0,55 g/cm³. Es handelt sich um einen porösen Funktionswerkstoff mit gleichmäßig verteilten Luftporen innerhalb einer Aluminiummatrix. Die gängigen Grundmaterialien sind reines Aluminium oder eine Al-Si-Legierung.
Kernleistung
• Dichte: 0,55 g/cm³ (ungefähr 1/5 von massivem Aluminium)
• Druckstreckgrenze: 2 - 5 MPa
• Energieabsorption: Die Plattform hält die Spannung stabil und ist somit ein ideales Material zur Absorption von Aufprallenergie.
• Schalldämmung und Geräuschreduzierung: Die Schalldämmleistung ist sowohl im Mittelfrequenz- als auch im Tieftonbereich besser als bei gleichgewichtigem Aluminium-Vollblech.
• Flammhemmend und hitzebeständig: Schmelzpunkt > 600℃, keine giftige Rauchentwicklung
Vorbereitungsprozess
Schmelzschäumverfahren (mit TiH₂-Schaummittel), Infiltrationsgussverfahren, Pulvermetallurgieverfahren; Für die Automobilindustrie ist das geschlossenzellige Schmelzschäumverfahren das wichtigste Verfahren.
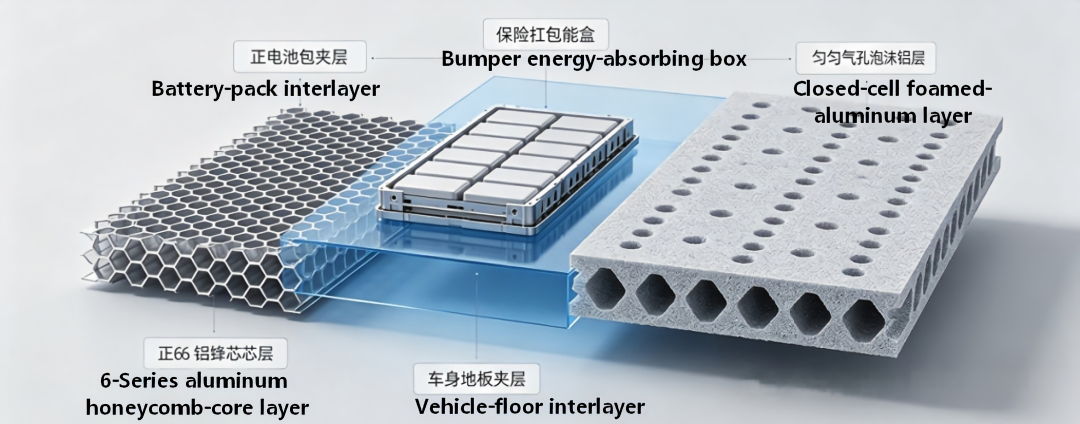
Automobilanwendungen
• Füllung der Aufprallenergieabsorptionsbox: In Kombination mit dünnwandigen Aluminiumrohren wurde die Energieabsorption bei Kollisionen mit niedriger Geschwindigkeit um 40 % erhöht
• Bodenschutz des Akkupacks: Widersteht Steinschlägen und Durchschlägen und dämpft Stöße von außen
• Karosserie-B-Säule/Rocker-Füllung: Bei einem Seitenaufprall kollabiert sie allmählich, um Energie zu absorbieren und den Fahrgastraum zu schützen.
• Vibrationsisolationsschicht des Motor-/Elektroantriebsgehäuses: Reduziert die Übertragung von Körpergeräuschen
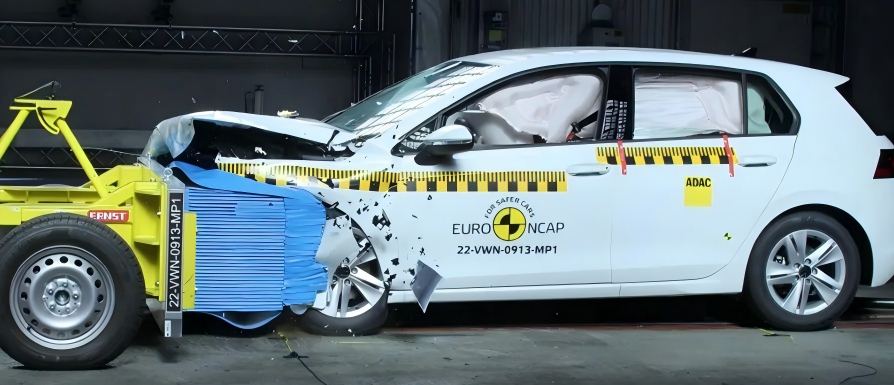
Testen Sie ein Hindernisvermeidungsfahrzeug / einen Kollisionsdummy, der Energiewaben absorbiert (spezifisch für das gesamte Fahrzeug-Crashtest-Labor)
Grundmaterialqualität: Das Grundmaterial der Aluminiumfolie der Kernschicht besteht hauptsächlich aus der Aluminiumlegierung AW-3003 (vollständig im Einklang mit der 3xxx-Serie 3003 im Text), selten wird 3103, 5-Serie verwendet; Gründe: Anti-Rost-Aluminium der Mangan-Serie 3003 hat eine gute Plastizität, stabiles Schweißen/Verbinden, moderate Kosten, Zellwände verformen sich bei Stößen mit niedriger Geschwindigkeit gleichmäßig, erleiden keinen vorzeitigen Sprödbruch und erfüllen perfekt die Anforderungen der Kollisionskalibrierung. Dichteangabe: Die Dichte der Crashwabe des Testfahrzeugs ist deutlich höher als die der Batteriewabe: konventionell 80–180 kg/m³, Batteriewabe nur 30–80 kg/m³; Das Dummy-Fahrzeug zur Hindernisvermeidung erfordert eine höhere Plattformdruckfestigkeit, um die Steifigkeit des Vorderteils eines realen Fahrzeugs zu simulieren.
Anders als batteriebasierte Mobilfunksysteme
Batteriewabe: Dünne Folie, geringe Dichte, Schwerpunkt auf Wärmeisolierung + Stoßdämpfung und Vibrationsreduzierung;
Wabe zur Kollisionsvermeidung: Verdickte Aluminiumfolie, dickwandiger Wabenkern, hochfester Strukturklebstoff mit der Kernfunktion des kontrollierten progressiven Zusammenbruchs zur Energieabsorption, verwendet für NCAP- und AEB-Kollisionsvermeidungstests.
Aluminiumlegierungen der Serie 3xxx: 3003-H112 / 3103 / 3103-H12
Materialkonzepte und Bauteileigenschaften
3xxx ist eine Art rostfreie Aluminiumlegierung der Al-Mn-Reihe. Es kann nicht durch Wärmebehandlung verstärkt werden. Seine Festigkeit wird durch die Festlösungsverfestigung von Mangan und die Kaltumformhärtung erhöht, und seine Korrosionsbeständigkeit ähnelt der von reinem Aluminium.
|
Note |
Mn-Inhalt |
Fe+Si |
Cu |
Dichte |
|
AW-3003 |
1.0%–1.5% |
≤1.0% |
0.05%–0.2% |
2,73 g/cm³ |
|
AW-3103 |
0.9%–1.5% |
≤1.0% |
≤0.1% |
2,73 g/cm³ |
Zustandsbeschreibung
•H112: Das Material erhält eine leichte Kaltverfestigung nach Warmumformung oder leichtem Kaltwalzen bei warmumgeformten Produkten. Seine Eigenschaften liegen zwischen dem O-Temper und dem H14-Temper.
•H12: Nach der Kaltverfestigung erreicht seine Festigkeit etwa ein Viertel der vollharten •H18-Vergütung und stellt ein Gleichgewicht zwischen Festigkeit und Formbarkeit her.
0,15: Die nominale Blechdicke beträgt 0,15 mm, klassifiziert als Dünnfoliensorte.
2. Vergleich der mechanischen Eigenschaften
|
Note – Temperament |
Höchste Zugfestigkeit (UTS), MPa |
Streckgrenze (YS), MPa |
Bruchdehnung (A50), % |
Verhältnis von Streckgrenze zu Zugfestigkeit |
|
3003-H112 |
115–140 |
70–90 |
≥15% |
0.61–0.64 |
|
3103-O |
80–110 |
35–60 |
≥25% |
0.44–0.55 |
|
3103-H12 |
120–145 |
90–110 |
≥12% |
0.75–0.76 |
|
3103-H14 |
140–170 |
115–140 |
≥8% |
0.82–0.83 |
3. Prozessmerkmale
• Formbarkeit: Der O-Zustand verfügt über eine ausgezeichnete Tiefziehleistung und ermöglicht die Herstellung komplexer Ziehteile; Der H-Zustand wird zum Biegen und Walzumformen verwendet.
• Schweißbarkeit: Hervorragende Leistung beim Argon-Lichtbogenschweißen, Punktschweißen und Nahtschweißen. Die Schweißnahtfestigkeit kann über 90 % des Grundmaterials erreichen.
• Oberflächenbehandlung: Die anodische Oxidschicht ist gleichmäßig. Es kann auch aufgesprüht oder elektrophoretisch beschichtet werden.
• Korrosionsbeständigkeit: Hervorragende Korrosionsbeständigkeit in Luft, Süßwasser und Lebensmittelmedien; durchschnittliche Korrosionsbeständigkeit in Meerwasser.
4. Industrielle und Automobilanwendungen
• Batteriegehäuse: 3003 ist das gängige Material für Batteriegehäuse und -abdeckungen. Die Platten mit einer Dicke von 0,8–1,5 mm werden im Stanzverfahren geformt und gewährleisten so sowohl Korrosionsbeständigkeit als auch Schweißbarkeit.
• Wärmeaustauschsystem: Wassertank, Verdampfer, Kondensatorlamellen und Trennwände, es werden viele 3103 gelötete Verbundplatten verwendet
• Karosseriedekoration und Abdichtung: Türverkleidung, Wasserkanal, Dichtung
• Folienmaterialanwendung: 0,15 mm dicke 3103-H12-Folie wird für die weiche Verpackung der Batterie und die Wärmeisolations-Abschirmschicht verwendet.
• Sonstiges: Kraftstofftank, Rohrleitungen, innere Stützstrukturen usw. (strukturelle Komponenten mit geringer Belastung)
四、Vollständiges Spektrum an Aluminiumlegierungen der 5xxx-Serie
Überblick über das Materialsystem
Die Serie 5xxx ist eine rostfreie Aluminiumlegierung vom Typ Al-Mg. Magnesium ist das wichtigste stärkende Element. Es kann nicht durch Wärmebehandlung verstärkt werden. Seine Festigkeit wird durch Kaltverarbeitung und Legierung erhöht. Je höher der Magnesiumgehalt, desto höher die Festigkeit, allerdings nimmt die Umformbarkeit ab. Die in Automobilen verwendeten 5er-Reihen haben einen Magnesiumgehalt im Bereich von 2 % bis 5 %.
Beschreibung des Statuscodes:
•ST-O: Standardgeglüht, standardmäßig geglühter Zustand, mit bester Plastizität
•RSS-O: Rekristallisierte Lösung erweicht, rekristallisierte feste Lösung erweicht. Die Kornstruktur ist gleichmäßiger und die Tiefziehleistung ist besser.
•Sheetforge: Spezielle Spezifikationen für das Schmieden und Warmumformen von Blechen
2. Detaillierte Leistungsbeschreibungen jeder Marke/jedes Modells
(1) 5052 Aluminiumlegierung (AlMg2,5)
• Zusammensetzung: Mg 2,2 % – 2,8 %, Cr 0,15 % – 0,35 %, Mn ≤ 0,1 %
• Mechanische Eigenschaften (O-Zustand): Zugfestigkeit 170–215 MPa, Streckgrenze ≥ 65 MPa, Dehnung ≥ 16 %, Streckgrenzen-zu-Festigkeits-Verhältnis ca. 0,38–0,39
• Mechanische Eigenschaften (H32-Zustand): Zugfestigkeit 230–280 MPa, Streckgrenze 160–210 MPa, Dehnung ≥ 12 %
• Eigenschaften: Mittlere Festigkeit, ausgewogene Ermüdungsbeständigkeit und Korrosionsbeständigkeit, gute Schweißbarkeit, es ist die am häufigsten verwendete allgemeine Güte der 5er-Serie.
(2) 5152 Interne Motorabdeckung Specialized (Niedrige / hohe Qualität)
• Zusammensetzung: Mg 2,4 % – 3,0 %, Mn 0,15 % – 0,4 %, Cr 0,15 % – 0,35 %
•LOW-Sorte: Hochumformbare Version mit geringer Festigkeit und einer Streckgrenze von ca. 80–100 MPa, geeignet für innere Plattenbereiche mit komplexen Formen
• HIGH-Qualität: Hochfeste Version mit einer Streckgrenze von ca. 120–150 MPa, geeignet für Anwendungen wie Scharniermontage und Schlossverstärkung in Bereichen mit hoher Belastung.
• Anwendungspositionierung: Spezialmaterial für die Innenhaube der Motorhaube eines Autos, das die Umformeigenschaften beim Stanzen und die Verformungssteifigkeit in Einklang bringt. Dies ist die traditionelle Innenverkleidungslösung, die von europäischen Automobilherstellern verwendet wird.
(3) 5182 Aluminiumlegierung
• Zusammensetzung: Mg 4,0 % – 5,0 %, Mn 0,2 % – 0,5 %
• Mechanische Eigenschaften (O-Zustand): Zugfestigkeit 275–350 MPa, Streckgrenze 110–140 MPa, Dehnung ≥ 20 %, Streckgrenzen-zu-Festigkeits-Verhältnis etwa 0,40–0,42
• Kernvorteil: Das Automobilblechmaterial der 5er-Serie weist eine hohe Festigkeit und eine hervorragende Tiefziehleistung auf. Aus einem 0,9 mm dünnen Blech können komplexe gebogene Innenbleche geformt werden.
• Hinweise: Ein hoher Magnesiumgehalt kann zur Entstehung von Strecker-Dehnungsstreifen führen, die nach dem Lackieren beobachtet werden können. Daher gilt es nur für Innenverkleidungen. Für die Außenbleche ist eine 6er-Legierung erforderlich.
(4) 5754 Aluminiumlegierung (AlMg3)
• Zusammensetzung: Mg 2,6 % – 3,6 %, Mn 0,15 % – 0,4 %, Cr 0,05 % – 0,2 %
• Mechanische Eigenschaften (O-Zustand): Zugfestigkeit 190–240 MPa, Streckgrenze ≥ 80 MPa, Dehnung ≥ 16 %
• Mechanische Eigenschaften (H32-Zustand): Zugfestigkeit 230–280 MPa, Streckgrenze 160–210 MPa
• Eigenschaften: Ein Gleichgewicht zwischen Festigkeit und Formbarkeit, ausgezeichnete Korrosionsbeständigkeit, langfristige Verwendung bei bestimmten Temperaturen; es ist die Hauptmarke für Karosseriestrukturkomponenten und Fahrwerksteile.
3. Gemeinsamkeiten und Unterschiede in Prozessen
• Pressformen: Der O-Zustand eignet sich zum Tiefziehen und Strecken; Der H-Zustand eignet sich zum Biegen und einfachen Umformen.
• Schweißen: Beide MIG/TIG-Schweißverfahren sind akzeptabel und die Schweißnaht weist eine gute Korrosionsbeständigkeit auf; Der Festigkeitsverlust in der Wärmeeinflusszone des 5182-Materials beträgt etwa 15 % bis 20 %.
• Wen Chengxing: Temperaturprägen bei 200–250 °C kann die Dehnungsrate deutlich erhöhen, geeignet für extrem komplexe Teile.
• Oberflächenbehandlung: Kann eloxiert, chemisch umgewandelt oder elektrobeschichtet werden; Der Oxidfilm der Legierung mit hohem Magnesiumgehalt hat eine dunklere Farbe.
4. Panoramablick auf die Automobil-Gesamtfahrzeuganwendung
|
Note |
Typische Anwendungen |
Nutzbare Dicke |
|
5052 |
Kraftstofftanks, Kraftstoffschläuche, Sitzhalterungen, Batteriepack-Seitenwände |
1,0–3,0 mm |
|
5152 |
Innenverkleidungen der Motorhaube, Innenverkleidungen des Kofferraumdeckels |
0,8–1,2 mm |
|
5182 |
Türinnenbleche, Kotflügelinnenbleche, Verstärkungsträger |
0,8–1,2 mm |
|
5754 |
Bodenquerträger, Schwellerverstärkungen, Fahrgestell-Hilfsrahmen, untere Batteriegehäuse |
1,5–3,0 mm |
Branchenweite Regel: Aufgrund der Lüders-Richtlinien werden Aluminiumlegierungen der 5xxx-Serie kaum für äußere Karosserieteile verwendet. Die Außenbleche bestehen hauptsächlich aus Güten der 6xxx-Serie wie 6016 und 6022. Die Kombination aus Innenblechen der 5er-Serie und Außenblechen der 6er-Serie ist weltweit zur Standardkonfiguration für aluminiumintensive Karosserien geworden.
5. Wichtige Punkte für Simulationsanwendungen
• Presssimulation: In AutoForm / Dynaform wird das Fließmodell *MAT_037 oder Barlat unter Berücksichtigung der Anisotropie (r-Wert) verwendet, um Faltenbildung, Rissbildung und Rückfederung vorherzusagen.
• Kollisionssimulation: In LS-DYNA, * MAT_024 + Versagensdehnungskriterium, mit einer 5182-Bruchdehnung von etwa 0,25–0,30
• Ermüdungssimulation: In nCode DesignLife wird die SWT-Methode zur durchschnittlichen Spannungskorrektur übernommen. Als Ermüdungsschwachstellen gelten die Schweißnähte und Nietstellen.
• Simulationsverbindung: Abaqus simuliert den Umformprozess der SPR-Selbstschlagnietung und prognostiziert die Nietrisse und Verriegelungswerte der 5er-Aluminiumplatte.
五、Typische Fehlerprobleme bei der Materialproduktion und -verwendung und ihre Lösungen
1. Materialermüdungsversagen
Problembeschreibung: Unter wechselnden Belastungen (Erregung der Straßenoberfläche, Vibration, Zyklen von Weichenkomponenten) erzeugt das Material Risse bei Spannungsniveaus weit unterhalb der Streckgrenze, und diese Risse dehnen sich aus, was schließlich zum Bruch führt. Magnesiumlegierungen sind aufgrund ihres geringen Schlupfsystems in der dicht gepackten hexagonalen Struktur empfindlicher gegenüber Spannungskonzentrationen und Oberflächendefekten; Die Schweißnähte und Nietpunkte der Aluminiumlegierungen der Serie 5 sind ermüdungsschwächste Verbindungen.
Lösung:
• Konstruktionsseitig: Scharfe Ecken und abrupte Querschnittsänderungen vermeiden. Der Radius der abgerundeten Ecken sollte ≥ 3-fache Wandstärke betragen; Reduzieren Sie den Stresskonzentrationsfaktor
• Prozessseitig: Verbessern Sie die Oberflächenglätte durch Strahlen und Walzen, um eine Restdruckspannung einzuführen. Achten Sie bei Druckgussteilen aus Magnesiumlegierung darauf, dass die Porosität weniger als 1 % beträgt.
• Materialseite: Vorzugsweise stabilisierte Zustände wie H32/H34 auswählen; 5754 weist im Vergleich zu 5052 eine überlegene Ermüdungsbeständigkeit auf.
• Verifizierungsende: Die Simulation der Ermüdungslebensdauer wird mit nCode durchgeführt, wobei der angestrebte Sicherheitsfaktor ≥ 1,3 beträgt; Zur Überprüfung der wesentlichen Schweißnähte und Verbindungspunkte werden Plattformtests durchgeführt.
2. Materialkorrosionsversagen
Problembeschreibung: Das Standardelektrodenpotential einer Magnesiumlegierung ist extrem niedrig (-2,37 V). Es ist in feuchten Umgebungen und in Salznebelumgebungen sehr anfällig für elektrochemische Korrosion und führt bei Kontakt mit Stahl, Kupfer usw. zu schwerer elektrochemischer Korrosion. Wenn der Magnesiumgehalt in Aluminiumlegierungen der Serie 5 hoch ist, besteht die Tendenz zu interkristalliner Korrosion und Spannungsrisskorrosion (SCC).
Lösung:
• Korrosionsschutz aus Magnesiumlegierung:
○ Oberflächenbehandlung: Mikrolichtbogenoxidation (MAO), chemische Umwandlungsbeschichtung, elektrostatisches Sprühen + mehrschichtige Schutzbeschichtung
○ Connection isolation: For connection to steel components, 6-series aluminum bolts or insulating washers are used to break the electrochemical couple circuit.
○ Umgebungsisolierung: Vermeiden Sie direkten Kontakt mit Ethylenglykol-Kühlmittel. Der Dichtring besteht aus einem gegen Magnesiumkorrosion beständigen Material.
• Korrosionsschutz aus Aluminiumlegierung:
○5 The high-magnesium alloy should not be used for long-term service at temperatures ranging from 100 to 200 degrees Celsius, to prevent the β phase (Mg₂Al₃) from precipitating along grain boundaries, which could cause intergranular corrosion.
Die Fahrzeugkarosserie wird durch ein dreischichtiges System bestehend aus kathodischer elektrophoretischer Abscheidung (CED), Versiegelung und Decklack geschützt.
The inner side of the aluminum plate of the battery pack is coated with an insulating layer to prevent direct contact with the electrolyte and the copper bars.
3. Materialversagen durch plastische Verformung
Problem description: During use, the components undergo plastic deformation beyond the design tolerance, resulting in functional failure (such as the car door sagging, the battery shell bulging, and the permanent deformation of the bracket). Materialien mit einem hohen Streckgrenzenverhältnis (z. B. H-903103) haben nach dem Nachgeben einen geringen Sicherheitsspielraum und neigen zu plötzlicher Verformung.
Lösung:
• Material selection optimization: For the deformation-sensitive parts, low yield strength materials are selected (for example, the O state 5182 has a yield strength ratio of only about 0.4, and there is still a considerable amount of work hardening remaining after yielding)
• Strukturelle Verstärkung: Hinzufügen von Rippen und Flanschen zur Erhöhung des Trägheitsmoments des Abschnitts; Vermeidung übermäßiger lokaler Belastung
• Process control: The magnesium alloy castings eliminate residual stress and prevent the cumulative effect of creep deformation over long-term service.
• Simulationsüberprüfung: Abaqus führt eine plastische Grenzanalyse durch, um sicherzustellen, dass es unter dem 1,5-fachen der Nennlast zu keiner bleibenden Verformung kommt.
4. Materialrisse und -versagen
Problembeschreibung:
• Formationsrisse: Die Magnesiumlegierung weist bei Raumtemperatur eine schlechte Plastizität auf und beim Walzen/Stanzen kann es leicht zu Kantenrissen kommen. Beim Tiefziehen dünner Bleche der 5er-Serie treten Risse an den abgerundeten Ecken auf.
• Using cracking: Brittle fracture under impact load, or stress corrosion cracking (SCC) caused by the combined effect of corrosion and stress.
•Connection cracking: Interface cracks are prone to occur in magnesium-aluminum heterogeneous connections during self-tapping riveting and spot welding.
Lösung:
• Umformende: Magnesiumlegierung wird bei einer Temperatur von 250–350℃ geformt; For aluminum alloy, optimized clamping force and lubrication are adopted for deep drawing, and the safety margin of FLD (forming limit diagram) is controlled to be ≥ 10%
• Organisationsseite: Verfeinern Sie die Körner, kontrollieren Sie die Größe und Verteilung der zweiten Phase und reduzieren Sie spröde intermetallische Verbindungen
• Verbindungsende: Die heterogene Magnesium-Aluminium-Verbindung verwendet einen Klebebolzen-Verbindungsprozess, um eine direkte metallurgische Verbindung zu vermeiden. Die Parameter der SPR-Form sind optimiert, um Stanzrisse zu reduzieren.
• Nutzungsende: Überlastung und korrosive Umwelteinflüsse vermeiden; Für wichtige Strukturkomponenten sollten regelmäßig Eindringprüfungen (PT) oder Ultraschallprüfungen (UT) durchgeführt werden.
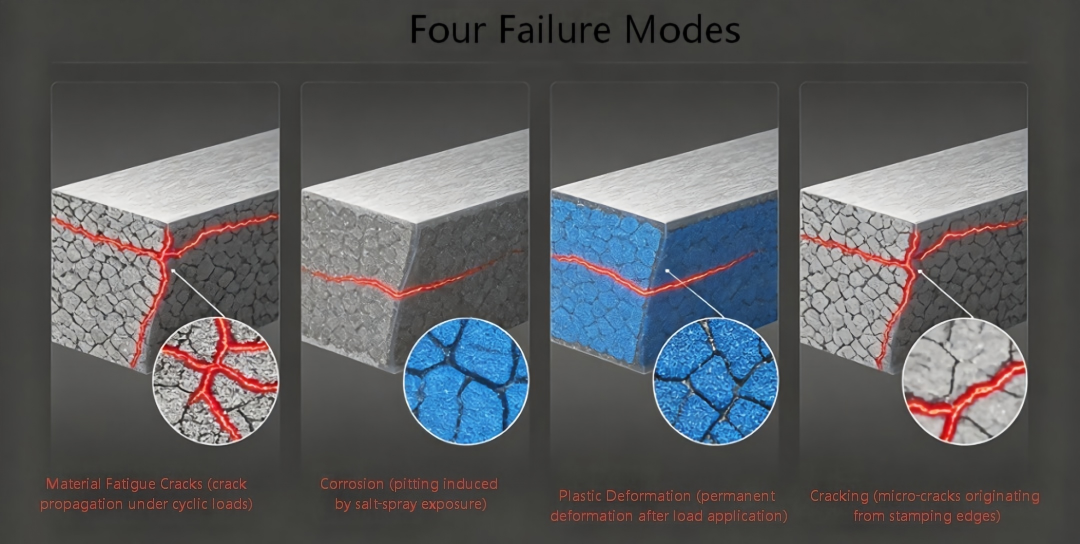
5. Andere typische Probleme
• Gefahr der Verbrennung von Magnesiumlegierungen: Bei Schneid- und Druckgussprozessen sind Magnesiumspäne leicht entflammbar. Es müssen spezielle Schneidflüssigkeiten und Brandschutzmaßnahmen getroffen werden.
• 5 Series Luders Line: Before stamping, perform stretching straightening (with a stretching rate of 0.5% - 1%) or roller coating pretreatment to eliminate the yield plateau
• Aluminiumwaben-Entklebung: Die Oberflächen der Platte und der Kernschicht werden vor der Verklebung gründlich behandelt. In einer feuchten und heißen Umgebung wird struktureller Epoxidklebstoff gewählt.
• Konsistenz des geschäumten Aluminiums: Während der Produktion werden der Gehalt an Schaummittel und die Temperatur streng kontrolliert, um eine gleichmäßige Porengröße und -dichte sicherzustellen.
六、Erweiterung der Simulationstechnologie in der Werkstofftechnik
Kollisionssicherheitssimulation
• LS-DYNA: Kollision des gesamten Fahrzeugs, Stoßstange bei niedriger Geschwindigkeit, Kompressions-/Pannenanalyse des Batteriepakets
○ Gussteile aus Magnesiumlegierung: *MAT_024 + GISSMO-Versagensmodell unter Berücksichtigung der Reduzierung der Versagensdehnung aufgrund von Porosität
○ Aluminiumwabe/Schaumaluminium: *MAT_026 (Wabe), *MAT_075 (Schaum), Spannungskalibrierung durch Drucktestplattform
○5 Aluminiumplatte: *MAT_036 berücksichtigt Anisotropie. Für die Stanz-Kollisions-Kopplungsanalyse wird die Umformgeschichte eingeführt.
2. Simulation von Festigkeit und Steifigkeit
•Abaqus: Analyse der Biege- und Verdrehsteifigkeit der Fahrzeugkarosserie, Modalanalyse und Analyse der Einbaupunktsteifigkeit
Verschiedene Qualitäten von Aluminiumplatten werden entsprechend ihrer tatsächlichen Dicke und Materialparameter abgebildet, um den Gesamtsteifigkeitsbeitrag der Fahrzeugkarosserie genau vorherzusagen.
○ Druckgussteile aus Magnesiumlegierung berücksichtigen die Gusseigenspannung und bewerten den langfristigen Trend der Kriechverformung
3. Simulation der Ermüdungsfestigkeit
• nCode DesignLife / fe-safe: Vorhersage der Ermüdungslebensdauer für Fahrwerkskomponenten und Fahrzeugverbindungspunkte
Die Spannungs-Lebensdauer-Methode (S-N) ist auf Ermüdung bei hoher Lastspielzahl anwendbar, während die Dehnungs-Lebensdauer-Methode (ε-N) auf die lokale plastische Zone anwendbar ist.
○ Kombinierter Korrosionsermüdungsfaktor: In der Salzsprühumgebung von Magnesiumlegierungen verringert sich die Ermüdungslebensdauer um 30 % bis 50 %, und es muss ein Umweltkorrekturfaktor eingeführt werden.
4. Prozesssimulation
• Gusssimulation (MAGMA): Optimiert das Anguss- und Kühlsystem für den Guss von Magnesiumlegierungen und reduziert so das Risiko von Porosität und thermischer Rissbildung.
• Presssimulation (AutoForm): Kompensation des Rückpralls von 5er-Aluminiumplatten, die Erfolgsquote des ersten Formversuchs ist auf über 85 % gestiegen
• Simulationsanbindung (Abaqus/DEFORM): Optimierung der Prozessparameter für SPR-Blechnieten und FDS-Hotmelt-Blechschrauben
|
Materialkategorien |
Dichte g/cm³ |
Typische Streckgrenze, MPa |
Kernvorteil |
Bevorzugtes Automotive-Szenario |
Hauptrisiken |
|
AM50 Magnesiumlegierung |
1.77 |
130–150 |
Am leichtesten, hochplastisch, gute Vibrationsdämpfung |
Armaturenbrett-Querträger, Energieabsorptionsstruktur |
Korrosion, Kosten, schwierige Umformung |
|
AM60 Magnesiumlegierung |
1.78 |
130–160 |
Starke Plastizitätsbalance |
Lenkrad, Sitzgestell |
Korrosion, Schweißschwierigkeiten |
|
3003/3103 Aluminium |
2.73 |
70–110 |
Gute Korrosionsbeständigkeit, niedrige Kosten, einfaches Schweißen |
Batteriegehäuse, Wärmetauscher |
Geringe Festigkeit, leicht verformbar |
|
5052 Aluminium |
2.68 |
65–200 |
Allgemeines Gleichgewicht, Anti-Müdigkeit |
Kraftstofftank, Halterung, Seitenwand |
Mittlere Stärke |
|
5182 Aluminium |
2.68 |
110–255 |
Hohe Festigkeit und hohe Formbarkeit |
Tür-/Motorhauben-Innenverkleidung |
Luders-Linie, In-Plane-Platte |
|
5754 Aluminium |
2.68 |
80–210 |
Starkes Plastizitätsgleichgewicht, gute Temperaturbeständigkeit |
Strukturbauteile, Chassis, Batteriegehäuse |
Kosten höher als 5052 |
|
Aluminiumwabe / Schaumaluminium |
0.05–0.6 |
2–4 |
Ultraleicht, Energieabsorption, Schalldämmung |
Puffer, Energieabsorption, Zwischenschicht |
Scherschwäche in der Ebene, hohe Kosten |
Auswahlgrundsätze:
Für eine extreme Gewichtsreduzierung sind Magnesiumlegierungen die bevorzugte Wahl, allerdings muss auch ein umfassender Korrosionsschutzplan vorliegen.
2. Innenverkleidungsteile haben Vorrang: 5182/5152; Strukturteile haben Vorrang: 5754; Es werden kostengünstige Allzweckteile ausgewählt: 5052
3. Das Batteriesystem übernimmt die klassische Kombination aus 3003-Gehäuse + Wabenpolsterung + Schaumenergieabsorption.
4. Die Auswahl aller Materialien muss mit der gleichzeitigen Durchführung einer Simulationsverifizierung in vier Hauptaspekten einhergehen: Kollision, Steifigkeit, Ermüdung und Korrosion.
Schmelzschäumverfahren (mit TiH₂-Schaummittel), Infiltrationsgussverfahren, Pulvermetallurgieverfahren; Für die Automobilindustrie ist das geschlossenzellige Schmelzschäumverfahren das wichtigste Verfahren.


