


Die im täglichen Gebrauch häufig anzutreffenden Markenserien CR, HR, LA und CL scheinen einfache Namenskonventionen zu haben. Hinter jedem von ihnen verbirgt sich jedoch ein anderes Kompositionsdesign, ein anderer Produktionsprozess, eine andere Leistungsgrenze und ein anderes anwendbares Szenario. Eine falsche Auswahl kann nicht nur zu Umform- und Schweißproblemen führen, sondern möglicherweise auch den Grundstein für Ausfallrisiken wie Ermüdung und Korrosion legen.
Dieser Artikel fasst die Konzeptattribute, mechanischen Eigenschaften, Produktionsprozesse und Fahrzeuganwendungsszenarien der vier großen Mainstream-Markenserien zusammen. Gleichzeitig bietet es CAE-Simulationsmethoden und gängige Fehlerlösungen im Produktionseinsatz, sodass Ingenieure in Bereichen wie Materialien, Stanzen, Karosserie und CAE schnell darauf zugreifen können.
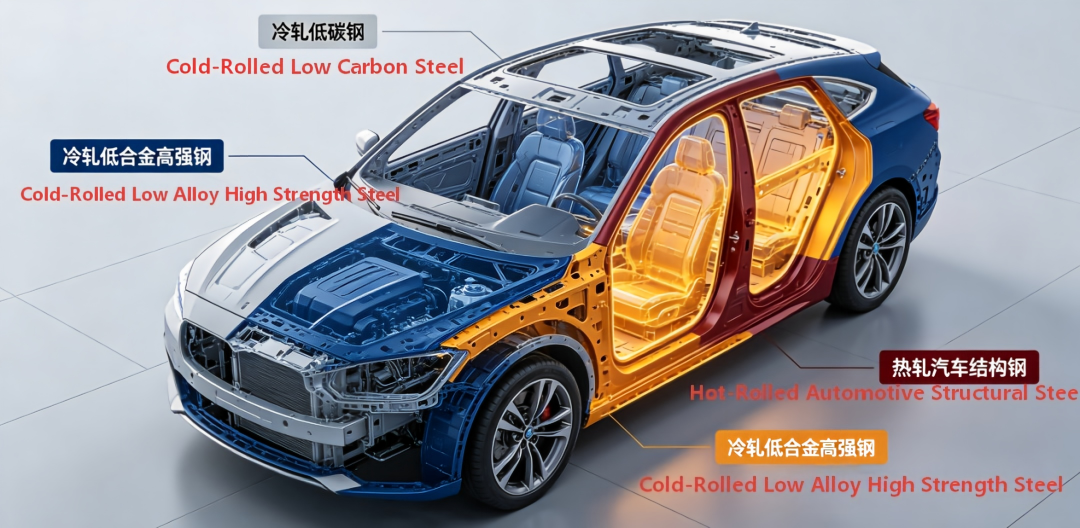
一、 Überblick über das Materialsystem und die Benennungsregeln für Klassen
Dieses Benennungssystem für Blechnummern ist ein weltweit gültiger Standard für kaltgeformte Stahlbleche in der Automobilindustrie. Die zentrale Benennungslogik basiert auf dem Walzverfahren, der Festigkeitsklasse und den Anwendungsmerkmalen:
• Präfix: CR = kaltgewalzt, HR = warmgewalzt, HD = feuerverzinkt und warmgewalzt
• Weicher Stahl mit niedrigem Kohlenstoffgehalt: Die Suffix-Nummern stehen für die Umformqualitäten im Bereich von 1 bis 5, die in der folgenden Reihenfolge vorliegen: Stanzsorte → Tiefziehsorte → Ultratiefziehsorte → Extratiefziehsorte → Ultraextratiefziehsorte.
• Niedriglegierter hochfester Stahl (mit Zusatz „LA“): Die mittlere Zahl stellt die Mindeststreckgrenze (in MPa) dar. „LA“ steht für Low Alloy Micro-Legierung (Low Alloy). Durch Spurenelemente wie Nb, Ti und V wird ein Gleichgewicht zwischen Festigkeit und Plastizität erreicht.
•Baustahl (mit CL-Suffix): Die mittlere Zahl gibt die Mindestzugfestigkeit (MPa) an. CL steht für Cold Forming Structural und steht für die Biege- und Rollumformeigenschaften. Es wird hauptsächlich für Räder und Rahmen verwendet.
- Konzeptionelle Eigenschaften und Kernleistung jeder Materialserie
2.1 Kaltgewalzter Flussstahl
Die Konzepteigenschaft kohlenstoffarmer Vergütungsstahl / IF-Stahl mit einem Kohlenstoffgehalt von ≤ 0,12 % wird durch Kaltwalz- und Glühprozesse hergestellt. Zu seinen Hauptmerkmalen zählen hervorragende Plastizität, gute Formbarkeit, hervorragende Schweißbarkeit und niedrige Kosten. Es ist das Grundmaterial für Automobilkarosserieteile und einfache Strukturbauteile und macht mehr als 40 % des Einsatzes von kaltgewalztem Stahlblech in der Fahrzeugkarosserie aus.
• Physikalische Basisparameter: Dichte 7,85 g/cm³, Elastizitätsmodul 206 GPa, Poissonzahl 0,3, Wärmeausdehnungskoeffizient 11,7×10⁻⁶/℃
• Chemische Eigenschaften: Die Korrosionsbeständigkeit der unbestückten Platine ist durchschnittlich. Es muss in Kombination mit Elektrophorese, Beschichtung oder Plattierung verwendet werden; Das kohlenstoffarme Design gewährleistet eine hervorragende Schweißbarkeit und ist für alle herkömmlichen Schweißverfahren wie Punktschweißen, Lichtbogenschweißen und Laserschweißen geeignet. Kernmechanische Eigenschaften (Querproben, Dicke 0,8 - 2,0 mm)
Kernmechanische Eigenschaften (Querproben, Dicke 0,8 - 2,0 mm)
|
Note |
Streckgrenzenbereich (MPa) |
Zugfestigkeitsbereich (MPa) |
Dehnung nach Bruch A80 (≥ %) |
Typisches Verhältnis von Streckgrenze zu Zugfestigkeit |
Formbarkeitsgrad |
Entsprechende nationale Standardreferenz |
|
CR1 |
140-300 |
270-410 |
28 |
0.65 |
Prägegrad |
DC01 |
|
CR2 |
140-240 |
270-370 |
34 |
0.60 |
Tiefziehklasse (DD) |
DC03 |
|
CR3 |
140-210 |
270-350 |
38 |
0.56 |
Extra-Tiefziehgrad (EDD) |
DC04 |
|
CR4 |
140-180 |
270-330 |
39 |
0.53 |
Spezielle Extra-Tiefziehsorte |
DC05 |
|
CR5 |
110-170 |
260-330 |
41 |
0.47 |
Ultratiefziehsorte (UDD) |
DC06 |
Hinweis: Das Verhältnis von Streckgrenze zu Zugfestigkeit wird auf der Grundlage typischer Mittelwerte berechnet, nämlich [(obere Streckgrenze + untere Streckgrenze) / 2] ÷ [(obere Zuggrenze + untere Zuggrenze) / 2]; das Gleiche gilt auch im Folgenden. Je größer die Zahl in der Sortenbezeichnung, desto besser ist die Umformbarkeit, desto geringer ist das Verhältnis von Streckgrenze zu Zugfestigkeit und desto stärker ist das Ziehverformungsvermögen.
2.2 Kaltgewalzter HSLA-Stahl
Konzept und Eigenschaften
Dem kohlenstoffarmen Stahl werden Spurenlegierungselemente wie Nb, Ti und V zugesetzt. Seine Festigkeit wird durch Mechanismen zur Kornverfeinerung und zur Ausfällungsverstärkung verbessert. Als konventioneller hochfester Stahl klassifiziert, deckt er einen Streckgrenzenbereich von 210–460 MPa ab.
Es erreicht eine höhere Festigkeit und behält gleichzeitig eine gute Kaltumformbarkeit und Schweißbarkeit bei. Als primäres Leichtbaumaterial für Strukturteile von Automobilkarosserien ermöglicht es bei gleichwertiger struktureller Leistung eine Dickenreduzierung von 10–20 % im Vergleich zu kohlenstoffarmem Stahl.
Mechanische Eigenschaften des Kerns (Querproben, Dicke: 0,8–2,5 mm)
|
Note |
Streckgrenzenbereich (MPa) |
Zugfestigkeitsbereich (MPa) |
Dehnung nach Bruch A80 (≥ %) |
Typisches Verhältnis von Streckgrenze zu Zugfestigkeit |
|
CR210LA |
210~300 |
310~410 |
31 |
0.71 |
|
CR240LA |
240~320 |
320~430 |
28 |
0.74 |
|
CR270LA |
270~350 |
350~460 |
26 |
0.76 |
|
CR300LA |
300~380 |
380~490 |
23 |
0.78 |
|
CR340LA |
340~430 |
410~530 |
21 |
0.82 |
|
CR380LA |
380~470 |
450~570 |
19 |
0.83 |
|
CR420LA |
420~520 |
480~600 |
17 |
0.85 |
|
CR460LA |
460~580 |
520~680 |
15 |
0.87 |
2.3 Warmgewalzter niedriglegierter hochfester Stahl (warmgewalztes HSLA)
Konzeptionelle Attribute
Warmgewalzter mikrolegierter hochfester Stahl, der durch das TMCP-Verfahren (Controlled Rolling and Controlled Cooling) mit Dickenspezifikationen von 1,5 mm bis 12 mm hergestellt wird, weist an der Streckgrenze einen Festigkeitsbereich von 300 bis 500 MPa auf. Im Vergleich zu kaltgewalztem HSLA sind die warmgewalzten Spezifikationen dicker und weisen eine bessere Festigkeits- und Zähigkeitsanpassung auf, wodurch sie für dickwandige, tragende Strukturbauteile und Fahrwerksteile geeignet sind.
Darunter ist HD340LA die feuerverzinkte Version, wobei die mechanischen Eigenschaften des Grundmaterials mit denen von HR340LA identisch sind und der Oberfläche eine zusätzliche feuerverzinkte Beschichtung hinzugefügt wird, die die Korrosionsbeständigkeit um das Drei- bis Fünffache erhöht und sich für korrosive raue Szenarien wie Fahrgestelle eignet.
Kernmechanische Eigenschaften (Querproben, Dicke 2,0 - 6,0 mm)
|
Note |
Streckgrenzenbereich (MPa) |
Zugfestigkeitsbereich (MPa) |
Dehnung nach Bruch A80 (≥ %) |
Typisches Verhältnis von Streckgrenze zu Zugfestigkeit |
|
HR300LA |
300~380 |
380~500 |
26 |
0.79 |
|
HR340LA |
340~440 |
410~530 |
24 |
0.82 |
|
HD340LA |
340~440 |
410~530 |
24 |
0.82 |
|
HR380LA |
380~480 |
450~580 |
22 |
0.83 |
|
HR420LA |
420~520 |
480~600 |
22 |
0.86 |
|
HR460LA |
460~560 |
520~650 |
20 |
0.87 |
|
HR500LA |
500~620 |
550~700 |
18 |
0.89 |
2.4 Warmgewalzte Baustähle (für Automobile)
Konzeptionelle Attribute
Warmgewalzter Stahl, der speziell für die Kaltumformung von Strukturbauteilen im Automobilbereich entwickelt wurde. Die Mikrostruktur besteht hauptsächlich aus gleichmäßigem Ferrit + Perlit. Der Schwerpunkt liegt auf der Optimierung der Kaltbiege- und Walzumformleistung sowie der Ermüdungsbeständigkeit. Es eignet sich besonders für Prozesse wie das Radwalzen von Profilen und das Rahmenbiegen. Im Vergleich zu HSLA-Stahl gleicher Festigkeit weist er ein geringeres Verhältnis von Streckgrenze zu Festigkeit, eine bessere Biegeumformleistung sowie eine überlegene Schlag- und Ermüdungsbeständigkeit auf.
Kernmechanische Eigenschaften (Querproben, Dicke 2,0 - 8,0 mm)
|
Note |
Streckgrenzenbereich (≥MPa) |
Zugfestigkeitsbereich (MPa) |
Dehnung nach Bruch A80 (≥ %) |
Typisches Verhältnis von Streckgrenze zu Zugfestigkeit |
Kernmerkmale |
|
HR330CL |
225 |
330~430 |
33 |
0.72 |
Hervorragende Kaltbiegeleistung, geeignet für Pkw-Felgen |
|
HR420CL |
305 |
420~540 |
29 |
0.76 |
Ausgewogene Biegefestigkeit und Festigkeit, anwendbar auf Räder und Rahmen von Leicht-Lkw |
|
HR450CL |
335 |
450~570 |
27 |
0.77 |
Hohe Festigkeit und hohe Zähigkeit, ideal für schwere LKW-Radscheiben |
|
HR500CL |
380 |
500~620 |
24 |
0.79 |
Hohe Tragfähigkeit, passende Schwerlastrahmen und Achsgehäuse |
三、Detaillierte Einführung in Herstellungsprozesse
3.1 Herstellungsprozess von kaltgewalztem kohlenstoffarmen Flussstahl
• Schlüsselprozess 1: Glühen
Durch Chargenglühen hergestellte Stahlbleche bieten eine hervorragende Formbarkeit und eignen sich für die Tiefziehqualitäten CR3~CR5; Durchlaufglühen zeichnet sich durch eine hohe Produktionseffizienz und konsistente Materialeigenschaften aus und entspricht den üblichen Stanzsorten CR1~CR2.
• Schlüsselprozess 2: Anlasswalzen
Das Temperwalzen mit geringer Reduzierung beseitigt Streckplateaus, verbessert die Oberflächenqualität und verhindert Lüders-Banddefekte beim Stanzen.
• High-End-Produkte: Die Güten CR4 und CR5 verwenden meist das Zusammensetzungsdesign von IF-Stahl (Interstitial Free Steel). Die Legierungselemente Ti und Nb werden hinzugefügt, um C- und N-Atome zu immobilisieren und so eine extrem niedrige Streckgrenze und eine extrem hohe Dehnung zu erreichen.
3.2 Herstellungsprozess von HSLA-Stahl (High Strength Low Alloy).
• Warmgewalztes HSLA
Steuern Sie die Zugabe der Mikrolegierungselemente Nb, Ti und V während der Stahlherstellung genau. Im Fertigwalzwerk wird ein kontrolliertes Walzen mit starker Reduktion bei niedriger Temperatur in Kombination mit einer laminar beschleunigten Kühlung eingesetzt. Festigkeit und Zähigkeit werden gleichzeitig durch Kornfeinungsverstärkung und Ausscheidungsverstärkung verbessert, und die gewünschten mechanischen Eigenschaften können ohne anschließende Wärmebehandlung erreicht werden.
• Kaltgewalztes HSLA
Als Rohmaterial werden warmgewalzte HSLA-Coils verwendet. Nach dem Beizen und Kaltwalzen zur Reduzierung der Dicke wird ein kontinuierliches Glühen durchgeführt, um die Rekristallisation und die ausgeschiedenen Phasen zu regulieren und so kaltgewalzte Produkte mit ausgewogener Festigkeit und Formbarkeit herzustellen.
3.3 Herstellungsprozess von warmgewalztem Baustahl (CL-Serie)
Übernehmen Sie die Route des Heiß-Durchlaufwalzens. Kontrollieren Sie die Endwalztemperatur und die Wickeltemperatur genau, um eine gleichmäßige Ferrit- und Perlit-Mikrostruktur zu erhalten, und beschränken Sie den Grad der Bandstruktur genau. Der fertige Stahl zeichnet sich durch eine hervorragende Formbarkeit ohne Risse beim 180°-Kaltbiegen aus.
Gleichzeitig wird die Reinheit des geschmolzenen Stahls optimiert, um den Einschlussgehalt zu reduzieren und die Ermüdungsbeständigkeit von Komponenten wie Rädern zu verlängern.
四、. Ausbau der Industrie- und Gesamtfahrzeuganwendungen
4.1 Anwendung von kaltgewalztem kohlenstoffarmen Weichstahl
•CR1: Einfache Stanzteile wie Motorraumabdeckplatten, Kraftstofftanktrennwände, Sitzzubehör, Türhalterungen, verschiedene Verstärkungsdichtungen und allgemeine Strukturbauteile mit geringem Umformbedarf.
•CR2: Gängige Tiefziehteile, wie Türinnenbleche, Gepäckraumabdeckbleche, vordere Kotflügel, Bodenzierleisten, Radhausinnenbleche.
•CR3 – CR4: Komplexe Verkleidungsteile und Innenbleche, wie z. B. Außenbleche der Motorhaube, Seitenwände, Dachabdeckungen, Türaußenbleche und Instrumententafelrahmen.
•CR5: Ultratiefziehteile wie Ölwannen, komplexe Stretch-Innenplatten, Schwellen-Innenplatten und komplex geformte Stretch-Strukturkomponenten.
4.2 Anwendung von kaltgewalztem niedriglegiertem hochfestem Stahl
• **Qualität mit niedriger Intensität (CR210LA\CR300LA)**: Karosserieverstärkungskomponenten, wie Verstärkungsplatten für Türaufprallträger, Verstärkungsteile für Bodenschwellen, Sitzrahmen und Bodenquerträger, werden verwendet, um kohlenstoffarmen Stahl zu ersetzen, wodurch eine Gewichtsreduzierung von 10–15 % erreicht wird.
• Mittlere bis hohe Festigkeitsklasse (CR340LA ~ CR460LA): Die Haupttragstruktur der Fahrzeugkarosserie, wie z. B. B-Säulen-Verstärkungsplatten, Bodenträger, vordere Längsträger-Verstärkungskomponenten, Sitzschienen und Stoßfängerbefestigungssitze, sind die Hauptmaterialien zur Gewährleistung der strukturellen Sicherheit der gesamten Fahrzeugkarosserie.
4.3 Anwendung von warmgewalztem niedriglegiertem hochfestem Stahl
• Fahrwerkssystem: Hilfsrahmen, Querlenker, Stabilisatoren, Hinterachsgehäuse, Stoßdämpferhalterungen, widerstandsfähig gegen hohe Stoß- und Wechselbelastungen.
• Karosseriestruktur: Längsträger vorne/hinten, Stoßfängerquerträger, Bodenverstärkungsteile usw., dickwandige energieabsorbierende Strukturen.
• Verzinkte Version (HD-Serie): Untere Arme des Fahrgestells, Hilfsrahmen usw. für Komponenten in rauen korrosiven Umgebungen erfordern keine zusätzliche Lackierung, um die Anforderungen an die Korrosionsbeständigkeit von 5 bis 8 Jahren zu erfüllen.
4.4 Anwendung von warmgewalzten Baustählen (CL-Serie)
• Radsystem: HR330CL wird für die Felgen von Pkw-Rollrädern verwendet; HR420CL/HR450CL werden für Radspeichen und Felgen von Nutzfahrzeugen verwendet, eignen sich für den Rollumformprozess und weisen eine ausgezeichnete Stoß- und Ermüdungsbeständigkeit auf.
• Rahmen und Querträger: Längsträger von Schwerlast-Lkw-Rahmen, Fahrzeugkarosserierahmen von Bussen und Seitenwände von Abteilen erfordern alle lange Strukturbauteile mit hoher Biegefestigkeit.
• Sonstiges: Getriebewellenrohre, Antriebsachsgehäuse, Containerseitenwände usw. sind allesamt kaltgeformte Strukturbauteile.
五、 Erweiterung der CAE-Simulationsanwendungen
5.1 Pressformsimulation
• Kernwerkzeuge: AutoForm, Dynaform, LS-DYNA
• Materialmodell: Allgemeines *MAT_024 elastisch-plastisches anisotropes Materialmodell, kombiniert mit Hill48-Fließkriterium, mit Eingabe von r-Wert, n-Wert, Spannungs-Dehnungs-Kurve und FLD-Umformgrenzendiagramm.
• Kernanwendungsszenarien:
a. Fehlervorhersage für die Umformung: Frühzeitige Erkennung von Risiken wie Dehnungsrissen, Faltenbildung und übermäßiger Verdünnung, Optimierung der Schließkraft, der Anordnung der Dehnungsrippen und der Rohlingsform, wodurch die Anzahl der Formversuche vor Ort reduziert wird.
B. Vorhersage und Kompensation der Restverformung: Hochfester Stahl weist ein hohes Streckgrenzenverhältnis und eine große Restverformung auf. Durch Simulation wird der Restverformungsbetrag genau berechnet und die Formoberfläche wird umgekehrt kompensiert, wodurch die Erfolgsquote der Testform um mehr als 60 % erhöht wird.
C. Überprüfung der Materialauswahl: Vergleich der Umformgrenzen verschiedener Qualitäten unter der Voraussetzung, die Festigkeitsanforderungen zu erfüllen, und Auswahl des Materialschemas mit der besten Umformleistung und den niedrigsten Kosten.
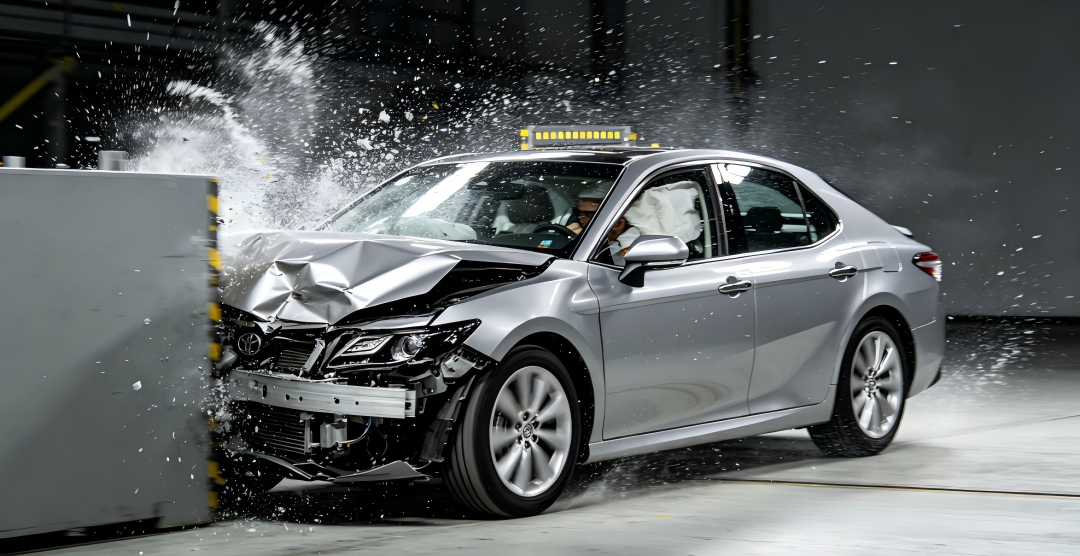
5.2 Kollisionssicherheitssimulation
• Kernwerkzeuge: LS-DYNA, ABAQUS/Explicit
• Materialmodelle: Verwenden Sie ein elastoplastisches Materialmodell, das den Dehnungsrateneffekt berücksichtigt. Geben Sie die Cowper-Symonds-Dehnungsratenparameter ein, um das Materialverstärkungsverhalten bei Hochgeschwindigkeitskollisionen genau zu simulieren.
• Kernanwendungsszenarien:
a. Analyse der Unfallsicherheit des gesamten Fahrzeugs: Bewerten Sie unter positiven Aufprall-, Seitenaufprall- und Dachdruckbedingungen die strukturelle Energieabsorptionskapazität und das Eindringvolumen in den Fahrgastraum und optimieren Sie die Materialfestigkeitsanpassung für verschiedene Teile. Wählen Sie Materialien mit einem etwas niedrigeren Streckgrenzenverhältnis in der Energieabsorptionszone und einem größeren plastischen Verformungsbereich und wählen Sie Materialien mit einem hohen Streckgrenzenverhältnis und hochfesten Materialien in der Eindringschutzzone.
B. Leistungsüberprüfung auf Komponentenebene: Spezielle Simulationen wie Stoßfängeraufprall bei niedriger Geschwindigkeit, Türseitenaufprall und Sitzfestigkeit, um zu überprüfen, ob die Materialauswahl den gesetzlichen und Leistungsanforderungen entspricht.
5.3 Simulation der Ermüdungsfestigkeit
• Kernwerkzeuge: nCode DesignLife, MSC Fatigue, FEMFAT
• Kernanwendungsszenarien:
a. Hochzyklische Ermüdungsanalyse: Bewerten Sie basierend auf der S-N-Spannungs-Lebensdauer-Methode die Ermüdungslebensdauer von Komponenten, die wechselnden Belastungen ausgesetzt sind, wie z. B. Fahrwerksteile und Räder, lokalisieren Sie Spannungskonzentrationszonen und verteilen Sie Spannungen durch Strukturoptimierung.
B. Bewertung der Schweißermüdung: Verwenden Sie die Strukturspannungsmethode, um die Ermüdungslebensdauer von Punkt- und Lichtbogenschweißnähten zu berechnen und die Schweißanordnung und Schweißverfahren zu optimieren.
C. Analyse der Korrosions-Ermüdungs-Kopplung: Kombinieren Sie die Korrosionsraten in der Umgebung, um die langfristige Ermüdungslebensdauer beschichteter oder lackierter Komponenten zu bewerten.
六. Häufige Probleme und Lösungen bei der Materialproduktion und -anwendung
6.1 Ermüdungsversagen
Problembeschreibung: Unter langfristiger Wechselbelastung entstehen Ermüdungsrisse an Spannungskonzentrationsstellen (Löcher, Hohlkehlen, Schweißnähte) und breiten sich bis zum Bruch aus. Dies ist die primäre Fehlerart für Fahrgestell-, Rad- und Karosseriestrukturkomponenten.
Lösungen:
• Simulationsoptimierung: Berechnen Sie die Ermüdungsleistung über die gesamte Lebensdauer mithilfe einer Ermüdungssimulationssoftware, um Hochrisikozonen zu identifizieren. Reduzieren Sie die Spannungskonzentration, indem Sie die Kehlradien vergrößern, Verstärkungsrippen hinzufügen und die Wandstärke anpassen.
• Materialauswahl: Verwenden Sie für Komponenten mit strengen Ermüdungsanforderungen beruhigten Stahl mit hervorragender Einschlusskontrolle, z. B. radspezifischen Stahl der CL-Serie, der eine um 10–15 % höhere Ermüdungsfestigkeit bietet als herkömmlicher Stahl mit gleicher Zugfestigkeit.
• Prozessverbesserung: Einführung von Druckeigenspannungen durch Oberflächenverstärkungsprozesse, einschließlich Kugelstrahlen und Rollieren; Optimieren Sie die Schweißparameter, um Schweißfehler und Zugeigenspannungen zu minimieren.
6.2 Korrosionsfehler
Problembeschreibung: Elektrochemische Korrosion tritt auf, wenn Materialien Feuchtigkeit, Salznebel oder Enteisungsmitteln ausgesetzt sind, was zu einer Verringerung der Wandstärke und einer Verschlechterung der mechanischen Eigenschaften führt. Starke Korrosion führt zu Perforationen, die häufig am Fahrgestell, an den unteren Karosserieteilen und an den Radkästen zu finden sind.
Lösungen:
• Oberflächenschutz: Vorrangig feuerverzinkte und mit Zink-Aluminium-Magnesium beschichtete Stahlbleche (HD-Serie) verwenden. In Kombination mit einer elektrophoretischen Beschichtung und einer PVC-Chassis-Versiegelung kann die Korrosionslebensdauer um das 3- bis 10-fache verlängert werden.
• Strukturelles Design: Keine geschlossenen, wasserspeichernden Hohlräume; Entwerfen Sie Abfluss- und Entlüftungslöcher, um beschleunigte Korrosion durch eingeschlossene Flüssigkeit und Staubansammlungen zu verringern.
• Materialaufrüstung: Wechseln Sie in extrem korrosiven Umgebungen zu Beschichtungen mit überlegener Korrosionsbeständigkeit oder übernehmen Sie zusätzliche kathodische Schutzsysteme.
6.3 Versagen durch plastische Verformung
Problembeschreibung: Wenn Bauteile Überlastungen oder Stoßbelastungen ausgesetzt sind, kommt es zu irreversiblen plastischen Verformungen, die zu außerhalb der Spezifikation liegenden Maßtoleranzen und Funktionsversagen führen. Typische Fälle sind Verformung des Stoßfängers, Rahmenverbiegung und Sitzrahmenverformung.
Lösungen:
• Simulationsanalyse: Führen Sie eine statische Festigkeits- und Stoß-Finite-Elemente-Analyse durch, um die Spannungs-Dehnungs-Verteilung und die Verformungsgröße zu berechnen und die strukturelle Belastbarkeit im Voraus zu bewerten.
• Materialaufwertung: Wählen Sie Sorten mit höherer Streckgrenze, z. B. Aufrüstung von CR340LA auf CR420LA oder HR340LA auf HR420LA, um die Verformungsbeständigkeit zu erhöhen.
• Strukturoptimierung: Passen Sie die Querschnittsgeometrie an und fügen Sie Verstärkungsrippen hinzu, um die Struktursteifigkeit zu verbessern und lokale Lasten zu verteilen.
6.4 Cracking-Fehler
6.4.1 Beschreibung des Pressrissproblems: Während des Pressvorgangs überschreitet die lokale Verformung die Verformungsgrenze des Materials, was zu mikroskopischer oder makroskopischer Rissbildung führt, dem häufigsten Fehler bei der Pressproduktion.
Lösung:
• Vorsimulation: Verwenden Sie Software wie AutoForm, um den gesamten Pressvorgang zu simulieren, den Rissbereich vorherzusagen, die Schließkraft zu optimieren, den Formradius zu vergrößern und den Widerstand der Ziehrippen anzupassen.
• Materialoptimierung: Wählen Sie für komplexe Zeichnungsteile Materialien mit einer höheren Dehnungsrate und einem größeren n-Wert aus, z. B. die Verwendung von CR3 anstelle von CR1 für Tiefziehteile und die Priorisierung von HSLA-Stahl mit niedriger Streckgrenze für hochfeste Teile.
• Prozessverbesserung: Verwendung von Hochleistungspressöl zur Verbesserung der Schmierwirkung, Optimierung der Rohlingskontur und Reduzierung lokaler Verformungskonzentrationen.
6.4.2 Beschreibung des Betriebsrissproblems: Während des Betriebs ist das Bauteil Stoß- oder Wechselbelastungen ausgesetzt, was zu Sprödrissen oder Ermüdungsrissen führt, die meist an Schweißnähten und Spannungskonzentrationsbereichen auftreten.
Lösung:
• Zähigkeitsbewertung: Überprüfen Sie durch Bruchzähigkeitssimulation und Tieftemperatur-Schlagversuche das Risiko einer Tieftemperatursprödigkeit des Materials. Hochgelegene Regionen sollten hochfesten HSLA-Stahl priorisieren.
• Schweißkontrolle: Vor dem Schweißen von hochfestem Stahl entsprechend vorwärmen, die Leitungsenergie kontrollieren und Kaltrisse vermeiden; Führen Sie nach dem Schweißen eine Entspannungsbehandlung durch, um die Restspannung zu reduzieren.
• Strukturoptimierung: Beseitigen Sie Spannungskonzentrationsquellen wie scharfe Ecken und Kanten und glätten Sie die Übergangsabschnitte.
6.5 Übermäßige Rückfederung
Problembeschreibung: Nach dem Pressformen weist das Teil aufgrund der elastischen Erholung eine Größenabweichung vom Design auf, was zu einer unzureichenden Montagegenauigkeit für hochfesten Stahl mit einem höheren Streckgrenzenverhältnis führt. Je höher das Streckgrenzenverhältnis, desto größer ist die Rückfederung, was zu einer unzureichenden Montagegenauigkeit führt.
Lösung:
• Simulationskompensation: Präzise Vorhersage des Rückfederungsbetrags durch Presssimulation, Durchführung einer umgekehrten geometrischen Kompensation auf der Formoberfläche, was derzeit die gängige und effiziente Methode zur Steuerung der Rückfederung beim Pressen von hochfestem Stahl ist.
• Prozessoptimierung: Fügen Sie Endbearbeitungsprozesse hinzu, verlängern Sie die Haltezeit und nutzen Sie Warmumform- oder Kaltbearbeitungsprozesse, um die Rückfederung zu reduzieren.
• Materialbalance: Priorisieren Sie Materialien mit einem etwas niedrigeren Streckgrenzenverhältnis, um die Schwierigkeit der Rückfederungskontrolle und die Formkosten zu verringern.
6.6 Schweißfehler und Ausfälle
Problembeschreibung: Es treten kleine Schweißklumpen, Fehlschweißungen und Schweißrisse auf, was zu einer unzureichenden Verbindungsfestigkeit führt und Schweißpunkte oder Schweißnähte während des Betriebs abfallen.
Lösung:
• Parameteroptimierung: Kohlenstoffarmer Stahl und HSLA-Stahl verfügen über hervorragende Schweißeigenschaften. Passen Sie Schweißstrom, Druck und Energiezufuhrzeit an die optimalen Parameter an; Verwenden Sie bei verzinktem Stahl einen dreistufigen Schweißprozess, um Spritzer und Fehlschweißungen zu reduzieren.
• Materialkontrolle: Kontrollieren Sie den Kohlenstoffgehalt von HSLA-Stahl streng auf ≤ 0,45 %, um sicherzustellen, dass die Kaltrissempfindlichkeit auf einem niedrigen Niveau liegt.
• Simulationsüberprüfung: Verwenden Sie SORPAS und andere Schweißsimulationssoftware, um den Entstehungsprozess der Schweißlinse zu simulieren und die Schweißprozessparameter schnell zu optimieren.
Fazit
Die vier großen Stahlserien decken die meisten Anwendungsszenarien von Automobilen ab und reichen von äußeren Karosserieteilen bis hin zu Fahrwerksstrukturkomponenten. Die Grundlogik für die Materialauswahl lautet wie folgt: Tiefziehstahl mit niedrigem Kohlenstoffgehalt soll für Außenpaneele priorisiert werden, um eine hervorragende Formbarkeit zu gewährleisten; HSLA-Stahl ist die optimale Wahl für Strukturteile, um Festigkeit und leichte Leistung in Einklang zu bringen. Baustahl der CL-Serie wird für kaltgebogene oder rollgeformte Komponenten wie Räder und Rahmen empfohlen, die sowohl eine gute Formbarkeit als auch eine hervorragende Ermüdungsbeständigkeit erfordern.
In Kombination mit CAE-Simulationstechnologien einschließlich Stanz-, Crash- und Ermüdungsanalysen kann die Materialleistung bereits während der Entwicklungsphase überprüft werden, um potenzielle Ausfallrisiken zu vermeiden. Dieser Ansatz verkürzt Entwicklungszyklen erheblich, senkt die Trial-and-Error-Kosten und ist zum standardisierten Entwicklungsworkflow für die aktuelle Automobil-Materialentwicklung geworden.
Kernprozessablauf: Konverterstahlherstellung → Strangguss → Warmwalzen (Vorwalzen + Fertigwalzen) → Laminare Kühlung und Aufwickeln → Beizen → Kaltwalzen → Glühen → Anlasswalzen → Endbearbeitung und Schlitzen


