


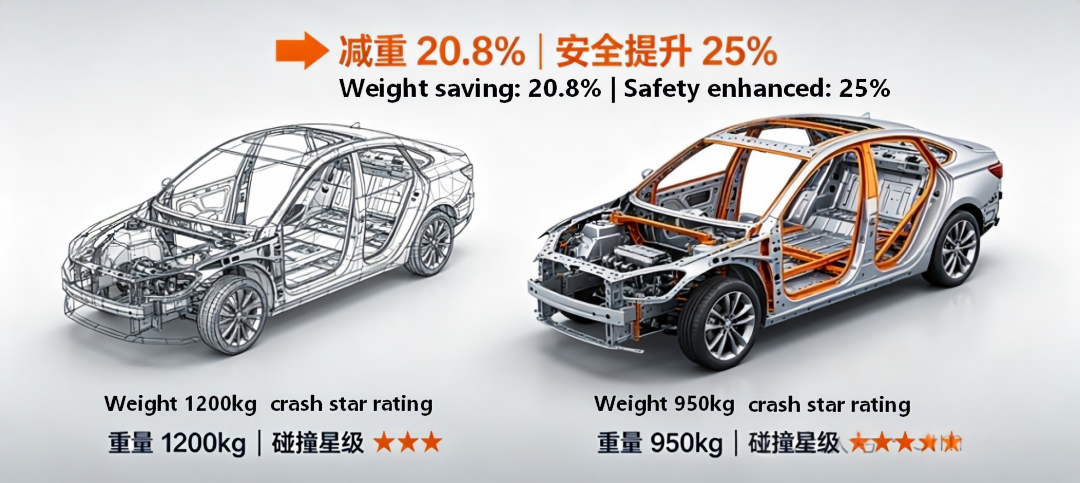
1. Abschrecken – legierter Stahl (QP): Entspricht der „Umformdecke“ des gleichen Festigkeitsniveaus
1. Kernkonzept
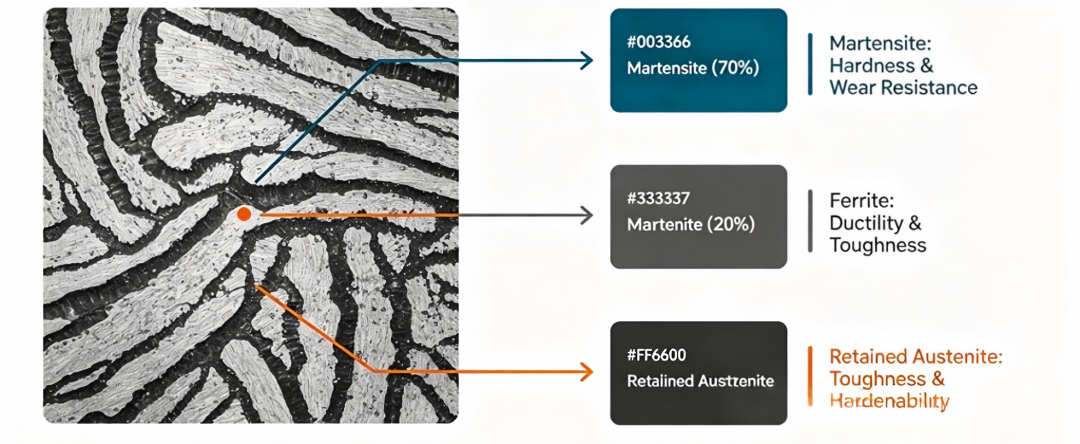
Quenching-Partitioning Steel (QP Steel), ein Benchmark-Produkt des fortschrittlichen hochfesten Stahls der dritten Generation, erreicht eine präzise Kontrolle der Mikrostruktur durch den einzigartigen Wärmebehandlungsprozess „Quenching-Partitioning“: 70 % Martensit (für ultrahohe Festigkeit) + 20 % Ferrit (für Plastizität) + 10 % Restaustenit (für TRIP-Phasentransformations-Plastizitätseffekt).
Der bedeutendste Durchbruch liegt in der Tatsache, dass er selbst bei ultrahohen Festigkeitswerten von 980 MPa und 1180 MPa immer noch eine Dehnungsrate und Lochaufweitungsleistung aufrechterhalten kann, die weit über denen von DP-Stahl derselben Kategorie liegt. Damit wurde das Branchenproblem „Hohe Festigkeit führt zwangsläufig zu schlechter Formbarkeit“ perfekt gelöst.
2. Kurzübersicht über die wichtigsten mechanischen Eigenschaften (Querrichtung bei Raumtemperatur)
|
Note |
Streckgrenze (MPa) |
Zugfestigkeit (MPa) |
Dehnung nach Bruch (A50) |
Typisches Verhältnis von Streckgrenze zu Zugfestigkeit |
Kernvorteile |
|
HC600/980QP |
600~850 |
≥980 |
≥15% |
0.61~0.87 |
Ausgewogene Note |
|
HC600/980QP-EL |
600~850 |
≥980 |
≥20% |
0.61~0.87 |
Version mit hoher Dehnung (+33 %) |
|
HC820/1180QP |
820~1100 |
≥1180 |
≥8% |
0.69~0.93 |
Ultrahochfeste Sorte |
|
HC820/1180QP-EL |
820~1100 |
≥1180 |
≥14% |
0.69~0.93 |
Ultrahohe Festigkeit und hervorragende Formbarkeit |
✅ Weitere Schlüsselindikatoren: Lochausdehnungsrate ≥ 35 %, Elastizitätsmodul 206 ± 10 GPa, Poissonzahl 0,30. Die verzinkte Beschichtung besteht den 800-Stunden-Neutralsalzsprühtest.
3. Kernherstellungsprozess (kontinuierliches Glühen)
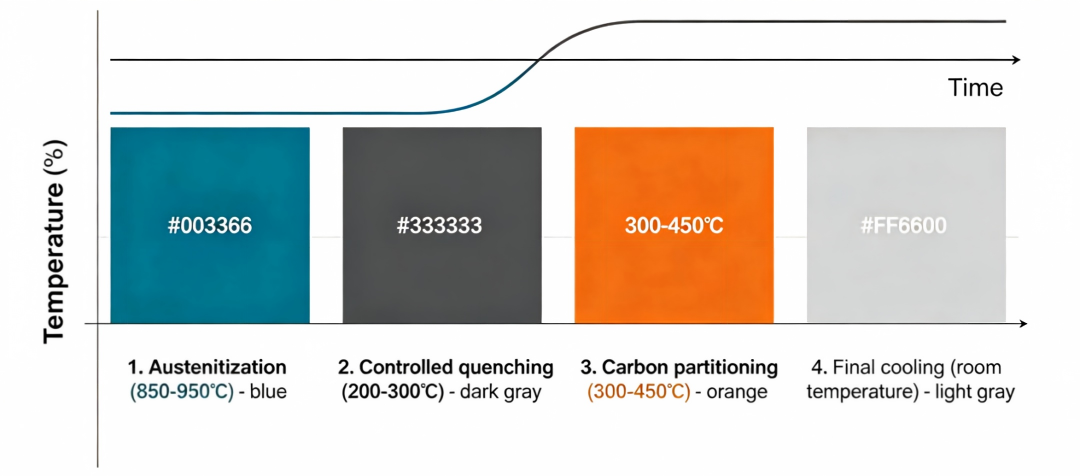
1.Austenitisierung: Erhitzen und Halten bei 850–950 °C, um die Mikrostruktur vollständig auszutenitisieren.
2.Kontrolliertes Abschrecken: Schnelles Abkühlen auf eine Temperatur zwischen Ms und Mf (200–300℃), um Martensit und nicht umgewandelten Austenit zu erhalten.
3. Kohlenstofftrennung: Bei 300–450 °C einweichen. Kohlenstoff diffundiert vom Martensit in den Austenit, um ihn zu stabilisieren.
4. Abschließende Kühlung: Auf Raumtemperatur abkühlen lassen. Stabiler Restaustenit bleibt erhalten und bildet eine dreiphasige Verbundmikrostruktur.
4. Massenproduktionsanwendung in kompletten Fahrzeugen
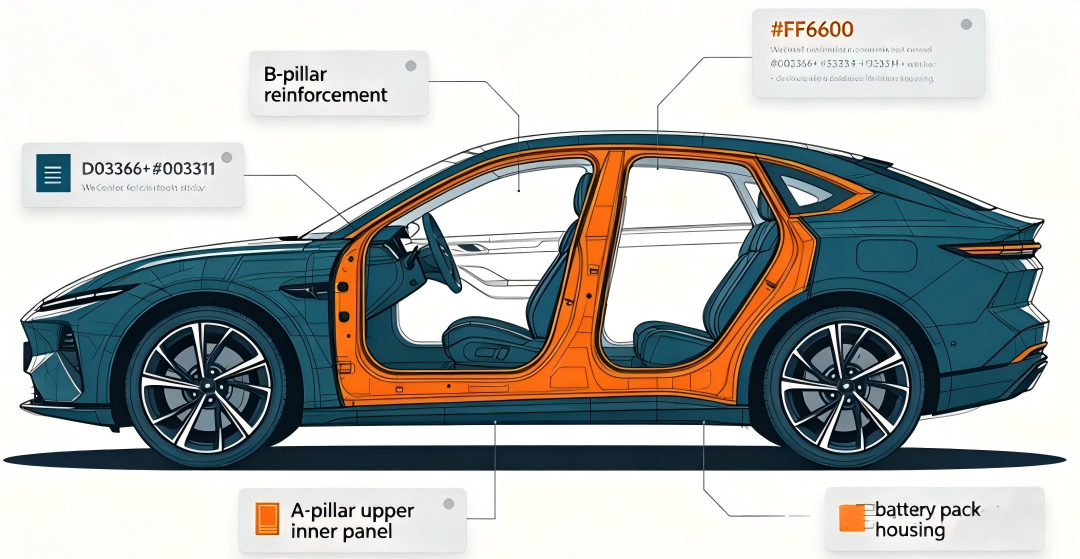
Kernanwendungsszenarien: Komplex geformte Sicherheitskomponenten und Strukturteile für Batteriepakete neuer Energiefahrzeuge
•B-Säulenverstärkung, obere innere A-Säule, Türaufprallträger, Dachseitenschiene
•Hinterer Teil des vorderen Längsträgers, Sitzrahmen, Motorhalterung
•Batteriepackgehäuse, Querträger und Seitenträger für Fahrzeuge mit neuer Energie
Anwendungsfälle vor Ort:
•Für die B-Säulen-Verstärkung eines inländischen Markenfahrzeugs: 2,0 mm HC600/980QP ersetzt 2,5 mm DP780. Es wurde eine Gewichtsreduzierung von 20 % und eine Verbesserung des Crashverhaltens um 12 % erreicht.
•Für die obere innere A-Säule eines Joint-Venture-Modells: 1,0 mm HC600/980QP-Z ersetzt 1,2 mm DP600. Das Teilegewicht wurde um 16,7 % reduziert und gleichzeitig der Blindbereich der A-Säule reduziert.
•Für das untere Batteriegehäuse einer neuen Fahrzeugmarke: Verwendung von 1,5 mm HC600/980QP-EL für integriertes Stanzen. Die Schweißpunkte wurden um 30 % reduziert und die Struktursteifigkeit um 25 % erhöht.
5. Kernpunkte der CAE-Simulation
Press- und Umformsimulation (AutoForm/Dynaform)
•Empfohlenes Modell: Swift/Hockett-Sherby Hybrid Hardening + Yld2000-2d Yield Model
•Erforderliche Eingaben: Echte Spannungs-Dehnungs-Kurve (bis zu 10 % Dehnung nach maximaler Kraft), r-Wert, FLD-Kurve
•Schwerpunkt: Kontinuierliche Kaltverfestigung durch TRIP-Effekt, Verschlechterung des Elastizitätsmoduls bei plastischer Dehnung
Kollisionssicherheitssimulation (LS-DYNA)
•Grundmodell: *MAT_PIECEWISE_LINEAR_PLASTICITY(MAT_24)
•Hochpräzises Modell: *MAT_GISSMO (Unter Berücksichtigung der Spannungstriaxialität und des Einflusses des Roeder-Winkels auf das Versagen)
•Dehnratenparameter: C = 40,4, P = 5
•Versagenskriterium: Verwenden Sie Spannungs-Triaxialität – Bruchdehnungskurve, verwenden Sie kein einzelnes Kriterium für die maximale plastische Dehnung
2. Warmgewalzter Stahl von SAPH: Das grundlegende Arbeitstier für die Automobilindustrie
2.1 Kernkonzept
Die SAPH-Serie bezieht sich auf warmgewalzte, gebeizte Stahlbleche für Automobilstrukturanwendungen, die gemäß den JIS G3113-Standards hergestellt werden. Sie gehören zur Familie der kohlenstoffarmen Manganstähle und verfügen über ausgewogene mechanische Eigenschaften, die durch kontrollierte Walz- und Kühlprozesse erreicht werden.
Aufschlüsselung der Klassennomenklatur:
S = Stahl, A = Automobil, P = Teile, H = Warmgewalzt, gefolgt von einer Zahl, die die Mindestzugfestigkeit in MPa angibt.
Seine hervorstechendsten Merkmale sind niedrige Kosten, gute Formbarkeit und ausgezeichnete Schweißbarkeit, was ihn zum am häufigsten verwendeten Grundbaustahltyp in der Automobilindustrie macht.
2. Kurzübersicht über die wichtigsten mechanischen Eigenschaften (Längsrichtung bei Raumtemperatur)
|
Note |
Streckgrenze (MPa) |
Zugfestigkeit (MPa) |
Dehnung nach Bruch (A50) |
Typisches Verhältnis von Streckgrenze zu Zugfestigkeit |
180°-Biegung |
|
SAPH400 |
≥255 |
≥400 |
≥31% |
0.64 |
D=2a |
|
SAPH440 |
≥305 |
≥400 |
≥29% |
0.69 |
D=3a |
✅ Weitere Schlüsselindikatoren: Kohlenstoffäquivalent ≤ 0,40 %; leichte Erweichung in der Wärmeeinflusszone nach dem Schweißen; Oberflächenrauheit Ra ≤ 1,6 μm nach dem Beizen.
3. Kernproduktionsprozess
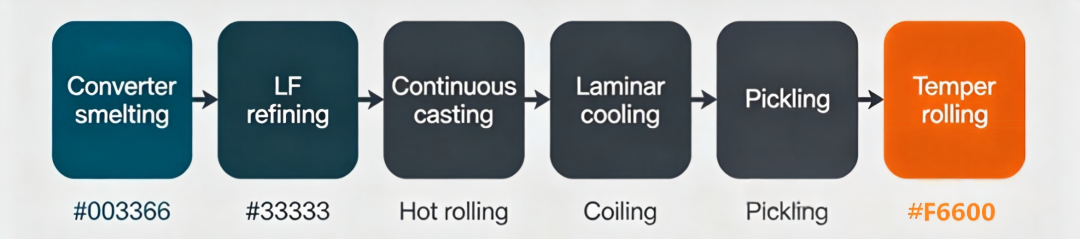
Konverterschmelzen → LF-Raffinierung → Strangguss → Warmbandwalzen (Endtemperatur: 850–900 °C) → laminare Kühlung → Aufwickeln (550–650 °C) → Beizen → Dressierwalzen
4. Anwendung in der Massenproduktion kompletter Automobile
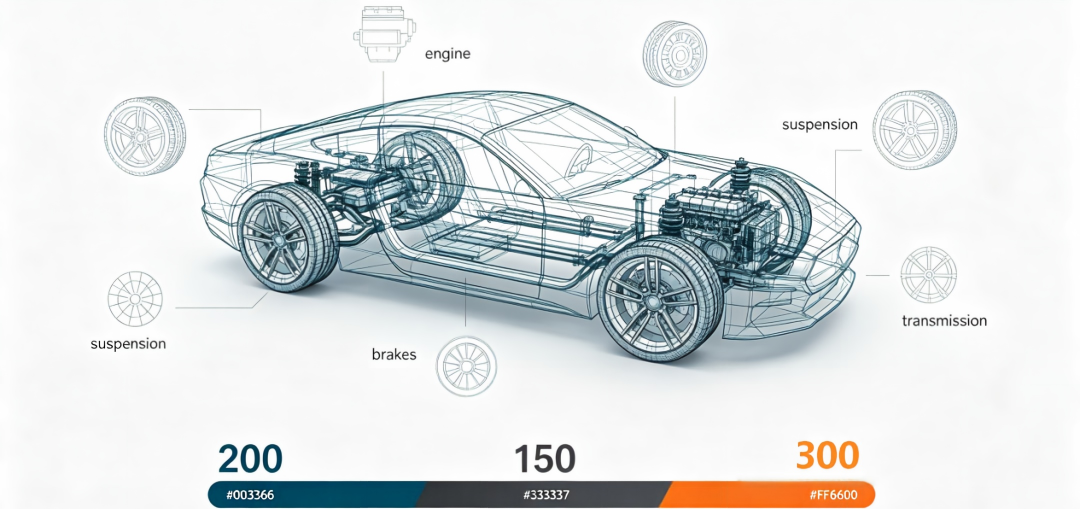
Kernanwendungsszenarien: Unkritische Strukturbauteile, Fahrwerksteile, Radsysteme
• Rahmenlängsträger, Querträger, Türschwelle, Bodenverstärkungsträger
• Aufhängungshalterungen, Hilfsrahmen, Querlenker, Stabilisatorsitze
• Felgen, Speichen, Kraftstofftankhalterungen, Türscharniere
Echter Produktionsfall:
• Ein Nutzfahrzeugrahmen: SAPH440 ersetzt Q235, die Dicke wird von 6 mm auf 5 mm reduziert, das Gewicht wird um 16,7 % reduziert und die Kosten werden um 8 % gesenkt.
• Das Fahrwerkssystem eines Kleinwagens: Mehr als 90 % der halterungsartigen Teile verwenden SAPH400/SAPH440
• Eine Räderfabrik: Alle 15-Zoll-Stahlräder bestehen aus SAPH440 und die Ermüdungslebensdauer beträgt mehr als 1 Million Mal.
Kernpunkte der CAE-Simulation
• Druckbeaufschlagungssimulation: Isotropes Härten + Hill48-Fließmodell kann die Genauigkeitsanforderungen erfüllen
• Strukturfestigkeitssimulation: *MAT_PLASTIC_KINEMATIC(MAT_3)
• Ermüdungssimulation: Standard-Wöhlerkurve eingeben, Fokus auf den Schweißverbindungsbereich
• Simulationsgenauigkeit: Einfach geformte Teile können über 95 % erreichen
三、 Hochformbarer Dualphasenstahl (DH): Pro-verbesserte Version des herkömmlichen DP-Stahls
1. Kernkonzept
DH-Stahl ist eine verbesserte Sorte hochfesten Stahls der 2. Generation. Seine Mikrostruktur besteht aus Ferrit, Martensit, einer kleinen Menge Restaustenit und Bainit.
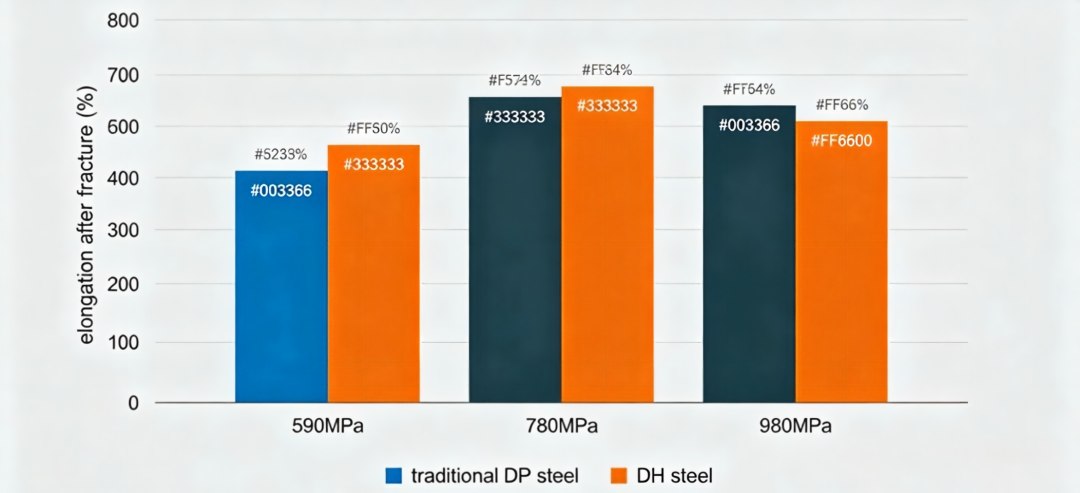
Im Vergleich zu herkömmlichem DP-Stahl der gleichen Festigkeitsklasse wird stabilisierter Restaustenit eingebracht, um den TRIP-Effekt zu erzeugen, der die Dehnung um 30 % bis 75 % steigert. Es löst perfekt das Problem der leichten Rissbildung bei der Formung komplexer Komponenten bei der Verwendung von herkömmlichem DP-Stahl.
2. Kurzübersicht über die wichtigsten mechanischen Eigenschaften (Längsrichtung bei Raumtemperatur)
|
Note |
Streckgrenze (MPa) |
Zugfestigkeit (MPa) |
Dehnung nach Bruch (A50) |
Typisches Verhältnis von Streckgrenze zu Zugfestigkeit |
Dehnung von DP-Stahl bei äquivalenter Festigkeitsklasse |
Verbesserungsspielraum |
|
HC330/590DH |
330~440 |
590~700 |
≥27% |
0.56~0.75 |
≥22% |
+23% |
|
HC440/780DH |
420~550 |
780~900 |
≥19% |
0.54~0.71 |
≥15% |
+27% |
|
HC700/980DH |
700~850 |
980~1180 |
≥14% |
0.71~0.87 |
≥8% |
+75% |
✅ Weitere Schlüsselindikatoren: Ausdehnungsrate ≥ 35 %\40 %, n-Wert ≥ 0,13\0,16, die Härtungsfähigkeit während der Verarbeitung ist der von herkömmlichem DP-Stahl deutlich überlegen.
3. Kernherstellungsprozess (Durchlaufglühen)
1. Erhitzen in der Zweiphasenzone (780 - 850℃): Erzielen Sie eine Mischstruktur aus Ferrit und Austenit
2. Schnelle Abkühlung in die Bainitzone (350 - 450℃)
3. Nachbehandlung: Bainitumwandlung + Kohlenstoffverteilung, Stabilisierung des Restaustenits
4. Abschließendes Abkühlen auf Raumtemperatur
4. Massenproduktionsanwendung eines kompletten Fahrzeugs
Kernanwendungsszenarien: Hochfeste umformende Verstärkungskomponenten, Antikollisions-Energieabsorptionskomponenten
• Vordere Längsträger, hintere Längsträger, Bodenlängsträger, Stahlverstärkungsplatten
• Antikollisionsbalken vorn, Antikollisionsbalken hinten, Antikollisionsbalken an den Türen
• Sitzrahmen, Batteriepack-Strukturkomponenten, Fahrgestellverstärkungskomponenten
Echte Massenproduktionsfälle:
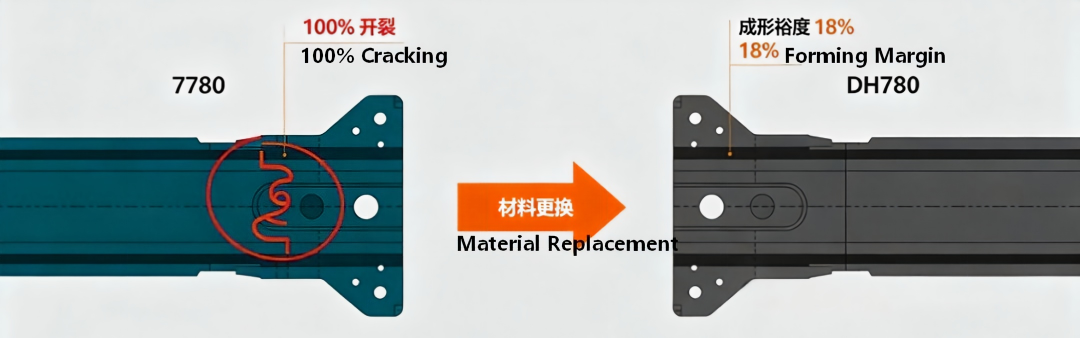
• Vorderer Längsträger eines bestimmten Modells: Herkömmliches DP780 riss zu 100 % in der S-förmigen Übergangszone. Nach dem Austausch durch DH780 war die Umformung gut und der Umformspielraum stieg von 5 % auf 18 %.
• Oberer Boden-Längsträger eines bestimmten Joint-Venture-Modells: 1,2 mm HC700/980DH ersetzt 1,4 mm DP780, Gewichtsreduzierung um 14,3 %.
• DH-Stahl aus Shougang wurde in Chargen an etablierte Automobilhersteller wie Mercedes-Benz, FAW und Great Wall geliefert
5. Kernpunkte der CAE-Simulation
• Druckbeaufschlagungssimulation: Es muss das Ertragsmodell Yld2000-2d verwendet werden; andernfalls kann der Rissvorhersagefehler bis zu über 30 % betragen
• Kollisionssimulation: Ähnlich wie bei QP-Stahl wird das GISSMO-Schadensmodell empfohlen
• Schwerpunkt: Scherbruch-Versagensmodus. Das traditionelle Kriterium der maximalen Hauptdehnung wird die Umformgrenze deutlich überschätzen
四、 Ultimativer Vergleichs- und Materialauswahlleitfaden für drei Qualitäten
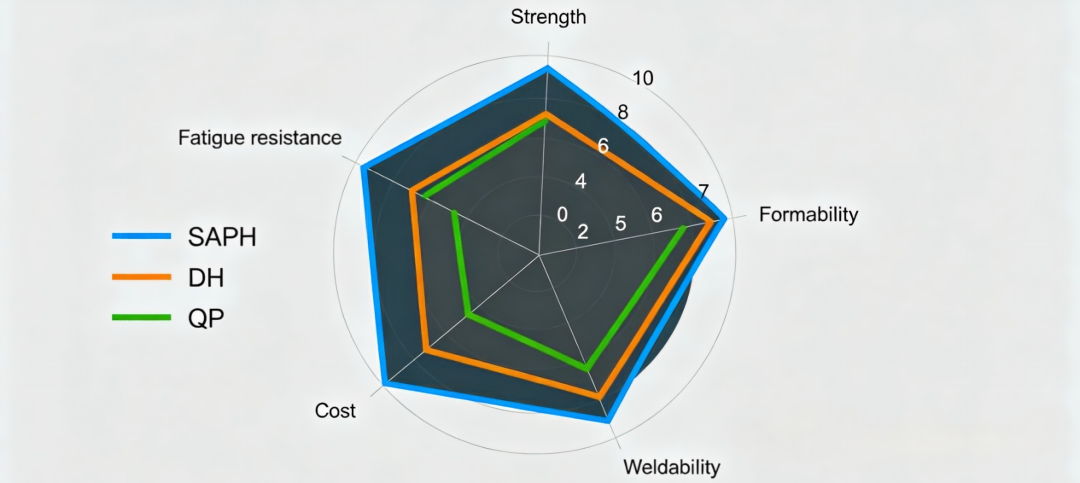
1. Allgemeine Vergleichstabelle der Kerneigenschaften
|
Materialtyp |
Festigkeitsgrad (MPa) |
Typisches Verhältnis von Streckgrenze zu Zugfestigkeit |
Dehnungsbereich |
Formbarkeit |
Schweißbarkeit |
Kostenindex |
|
SAPH-Serie |
400~440 |
0.64~0.69 |
29%~31% |
Ausgezeichnet |
Ausgezeichnet |
1.0 |
|
DH-Serie |
590~980 |
0.54~0.87 |
14%~27% |
Gut+ |
Gut |
1.3 |
|
QP-Serie |
980~1180 |
0.61~0.93 |
8%~20% |
Gut |
Gut |
1.6 |
2. Vierstufige Auswahlentscheidungsmethode
1. Prüfen Sie die Festigkeitsanforderungen:
○ ≤ 440 MPa: Die SAPH-Serie ist die erste Wahl mit den niedrigsten Kosten
○ 590 - 980 MPa: Die DH-Serie sollte Vorrang haben, da sie die höchste Wirtschaftlichkeit bietet
○ ≥ 980 MPa: Es muss die QP-Serie verwendet werden, da sie bei gleicher Festigkeit die beste Umformbarkeit bietet
2. Berücksichtigen Sie die Komplexität des Umformprozesses:
○ Einfaches Biegen, flaches Strecken: Herkömmlicher DP-Stahl ist ausreichend
○ Komplexes Strecken, mehrstufiges Umformen: DH-Serie
○ Mit Bördeln, Bohren und lokal großer Verformung: QP-EL-Serie
3. Berücksichtigen Sie das Sicherheitsniveau:
○ Unkritische Strukturkomponenten: SAPH
○ Allgemeine Sicherheitskomponenten: DH
○ Kernsicherheitskomponenten (A/B-Säulen, Längsträger): QP
4. Berücksichtigen Sie besondere Anforderungen an neue Energie:
○ Batteriegehäuse: HC600/980QP-EL bevorzugen, unter Berücksichtigung von Festigkeit, Formbarkeit und Schlagfestigkeit
○ Hohe Anforderungen an den Leichtbau: Bevorzugen Sie die Variante mit hoher Dehnung (EL), mit der eine stärkere Dickenreduzierung erreicht werden kann
五、Zukünftige Entwicklungstrends
Die Festigkeit wurde weiter verbessert: QP-Stahl der Güteklassen 1500 MPa und 1800 MPa ist in die Verifizierungsphase der Massenproduktion eingetreten.
2. Kosten sinken weiter: Durch Optimierung der Legierungszusammensetzung und Prozessverbesserung werden sich die Kosten von QP-Stahl allmählich denen von DP-Stahl annähern.
3. Spezialisierte Entwicklung: Entwicklung spezieller Stahlsorten speziell für Komponenten wie Batteriepakete und Motoren in Fahrzeugen mit neuer Energie.
4. Verbesserung der Simulationsgenauigkeit: Multiskalen-Kopplungssimulationen unter Berücksichtigung der Phasenänderungskinetik werden zum Mainstream werden.
Die Entwicklung fortschrittlicher hochfester Stähle verändert schließlich die Methodik des Karosseriedesigns. Vom anfänglichen „Kompromiss zwischen Dicke und Festigkeit“ bis hin zum aktuellen „Sieg durch Präzision“ hat jeder Durchbruch in der Materialleistung einen qualitativen Sprung in die Gewichtsreduzierung und Sicherheitsleistung von Autos gebracht.
Diskussionsthema: Welche modernen hochfesten Stähle haben Sie in Ihrer Arbeit verwendet? Sind bei der Umformung oder Simulation Probleme aufgetreten? Bitte senden Sie eine E-Mail an: market@so-lucky.cn.


