


Im Dreieckswettbewerb um Leichtbau, hohe Sicherheit und niedrige Kosten in der Automobilindustrie war hochfester Hochleistungsstahl schon immer der absolute Kern des Rohbau-Materialsystems. Von den leicht formbaren Außenverkleidungsteilen bis zu den kollisionssicheren Strukturbauteilen, vom kaltgeformten kohlenstoffarmen Stahl bis zum warmgeformten Borstahl der Güteklasse 1800 MPa variieren die Mikrostruktureigenschaften, die mechanische Leistung, die Prozessfenster und die Einsatzszenarien der verschiedenen Stahltypen stark und bestimmen direkt die Kosten, das Gewicht und die Sicherheitsleistung der Fahrzeugkarosserie.
Für Fachleute, die sich mit Fahrzeugkarosseriedesign, CAE-Simulation, Materialauswahl und Prozessentwicklung befassen, ist die Einrichtung eines vollständigen, genauen und praktischen Wissenssystems für hochfesten Stahl die Grundlage für die Lösung von Problemen vor Ort wie Rissbildung, übermäßiger Rückprall und Ermüdungsversagen. In diesem Artikel werden die sieben Haupttypen gängiger Automobilstahlsorten nach dem VDA-Standardsystem systematisch untersucht. Es deckt die wesentlichen Eigenschaften des Materials, die mechanischen Kernparameter, die Logik des Produktionsprozesses sowie die Anwendungsszenarien des gesamten Fahrzeugs, die CAE-Simulationsrichtung und Lösungen für alle Fehlerprobleme während des Prozesses ab. Alle Leistungsdaten basieren auf den öffentlichen Spezifikationen von Stahlwerken und Industriestandards.
一、Kaltgewalzte hochfeste interstitialfreie (IF) Stähle
1. Materialkonzept und mikrostrukturelle Eigenschaften
IF-Stahl, kurz für Interstitial-Free Steel, verwendet Mikrolegierungselemente wie Titan (Ti) und Niob (Nb), um interstitielle Kohlenstoff- (C) und Stickstoffatome (N) in Form von Carbonitriden vollständig zu immobilisieren. Seine Matrix besteht aus reinem Ferrit. IF-Stahl zeichnet sich durch eine extrem niedrige Streckgrenze und hervorragende Tiefziehfähigkeit (hoher r-Wert und hoher n-Wert) aus und dient als Grundmaterial für Automobilaußenbleche und komplexe tiefgezogene Komponenten.
Hochfeste IF-Stähle behalten eine ausgezeichnete Umformbarkeit bei und steigern gleichzeitig die Festigkeit durch Festlösungsverfestigung und Kornverfeinerung und schaffen so ein Gleichgewicht zwischen Leichtbauweise und Umformanforderungen.
2. Wichtige mechanische Eigenschaften und Verhältnis von Streckgrenze zu Zugfestigkeit
(Datenquelle: VDA 239-100 Standard, Produktspezifikationen von Salzgitter und Baoshan Iron & Steel)
|
Note |
Streckgrenze ReL / Rp0,2 (MPa) |
Zugfestigkeit Rm (MPa) |
Dehnung nach Bruch A80 (%) |
Typisches Verhältnis von Streckgrenze zu Zugfestigkeit |
Kernmerkmale |
|
CR180IF |
180 ~ 240 |
320 ~ 400 |
≥ 35 |
~ 0.56 |
Optimale Tiefziehfähigkeit, vergleichbar mit herkömmlichem Tiefziehstahl |
|
CR210IF |
210 ~ 270 |
340 ~ 420 |
≥ 33 |
~ 0.62 |
Ausgewogene Formbarkeit und Festigkeit |
|
CR240IF |
240 ~ 300 |
360 ~ 440 |
≥ 31 |
~ 0.67 |
Tiefziehstahl mittlerer bis hoher Festigkeit |
|
CR260IF |
260 ~ 320 |
380 ~ 440 |
≥ 30 |
~ 0.68 |
Hochwertiger hochfester IF-Stahl mit ausgezeichneter Beulfestigkeit |
3. Schlüsselpunkte des Produktionsprozesses
• Schmelzende: Extrem niedrige Kohlenstoffkontrolle (C ≤ 0,01 %), Zugabe von Ti/Nb zur Fixierung interstitieller Atome und strenge Kontrolle von Verunreinigungselementen wie S und P.
• Walzende: Die Kaltwalzreduktionsrate wird in Kombination mit dem kontinuierlichen Glüh-Rekristallisationsprozess auf 70–80 % kontrolliert, um eine gleichmäßige Kornstruktur und ein hohes plastisches Dehnungsverhältnis sicherzustellen.
• Nachbearbeitung: Es kann mit Feuerverzinkungs- oder Elektroverzinkungsschichten überzogen werden, um den Anforderungen des Korrosionsschutzes gerecht zu werden.
4. Anwendung in kompletten Fahrzeugen
• Äußere Karosseriebleche: Außenbleche der Motorhaube, Außenbleche des Gepäckraums, Außenbleche der Autotüren und Kotflügel, unter Berücksichtigung sowohl komplexer Formprägungen als auch der Qualität der Außenflächen.
5. Richtung der Simulationsanwendung
• Pressformsimulation: Mit AutoForm und Dynaform werden die Falten-, Riss- und Verdünnungsrate des Tiefziehprozesses simuliert, um die Größe des Matrizenrohlings und die Anordnung der Zugstange zu optimieren.
• Anti-Dellen-Simulation: Basierend auf der Steifigkeitsanalyse wird der Verformungsgrad des Außenblechs unter lokalen Belastungen bewertet und die Materialstärke und das Plattendickendesign werden angepasst.
二、 Kaltgewalzte backhärtbare (BH) Stähle
1. Materialkonzept und mikrostrukturelle Eigenschaften
BH-Stahl, die Abkürzung für Bake-Hardenable Steel, weist eine Ferritmatrix auf. Durch die Regulierung des Gehalts an gelösten Kohlenstoffatomen erreicht es die besondere Eigenschaft einer niedrigen Streckgrenze für eine einfache Formgebung beim Stanzen und eine erhöhte Festigkeit nach dem Einbrennen der Farbe.
Während des Stanzprozesses vervielfachen sich die Versetzungen. Beim anschließenden Einbrennen der Autolackierung (170 °C für 20 Minuten) kommt es zur Ausfällung interstitieller Kohlenstoffatome und zu Stiftversetzungen. Dieser Mechanismus erhöht die Streckgrenze um 30–50 MPa und verbessert die Beulfestigkeit der fertigen Teile erheblich.
2. Wichtige mechanische Eigenschaften und Verhältnis von Streckgrenze zu Zugfestigkeit
(Datenquelle: VDA 239-100 Standard, Produktspezifikationen von thyssenkrupp)
|
Note |
Streckgrenze im Lieferzustand (MPa) |
Zugfestigkeit im Lieferzustand (MPa) |
Erhöhung der Streckgrenze nach dem Backen (MPa) |
Dehnung nach Bruch A80 (%) |
Typisches Verhältnis von Streckgrenze zu Zugfestigkeit (im Lieferzustand) |
|
CR180BH |
180 ~ 230 |
290 ~ 360 |
≥ 30 |
≥ 34 |
~ 0.62 |
|
CR210BH |
210 ~ 260 |
320 ~ 390 |
≥ 30 |
≥ 32 |
~ 0.66 |
|
CR240BH |
240 ~ 300 |
340 ~ 440 |
≥ 35 |
≥ 29 |
~ 0.71 |
|
CR300BH |
300 ~ 360 |
400 ~ 480 |
≥ 40 |
≥ 26 |
~ 0.75 |
3. Schlüsselpunkte des Produktionsprozesses
• Komponentenkontrolle: Präzise Kontrolle des Gehalts an gelöstem Kohlenstoff, Ausgleich des Backhärtungswerts mit der Anti-Aging-Eigenschaft bei Raumtemperatur und Verhinderung der natürlichen Alterung während der Lagerung.
• Glühprozess: Kontinuierliches Glühen mit schneller Abkühlung, wodurch übersättigte Kohlenstoffatome gelöst werden und die BH-Reaktionsfähigkeit des Endprodukts sichergestellt wird.
4. Anwendung in kompletten Fahrzeugen
• Die Hauptanwendung liegt bei Automobil-Außenkomponenten: Türen, Motorhaube, Kotflügel und Kofferraumdeckel. Hierbei handelt es sich um eine gängige Lösung, die sowohl die optische Gestaltung als auch die Nutzungsfestigkeit berücksichtigt und durch eine Reduzierung der Plattendicke um 0,1–0,2 mm einen leichten Effekt erzielen kann.
Mittelhochfester BH-Stahl wird auch für sekundäre Strukturbauteile wie die Innenplatten der Schwelle und die Bodenträger verwendet.
5. Richtung der Simulationsanwendung
• Umformsimulation: Einbindung eines Backhärtungskonstitutivmodells zur Unterscheidung der Unterschiede in den mechanischen Eigenschaften zwischen der geformten Form und der nach dem Backen.
• Steifigkeits- und Antiverformungssimulation: Simulieren Sie die Steifigkeit des fertigen Produkts nach der Beschichtung und überprüfen Sie die Antiverformungs- und Steinschlagfestigkeit des Außenblechs.
三、 Kaltgewalzte Dualphasenstähle (DP).
1. Materialkonzept und mikrostrukturelle Eigenschaften
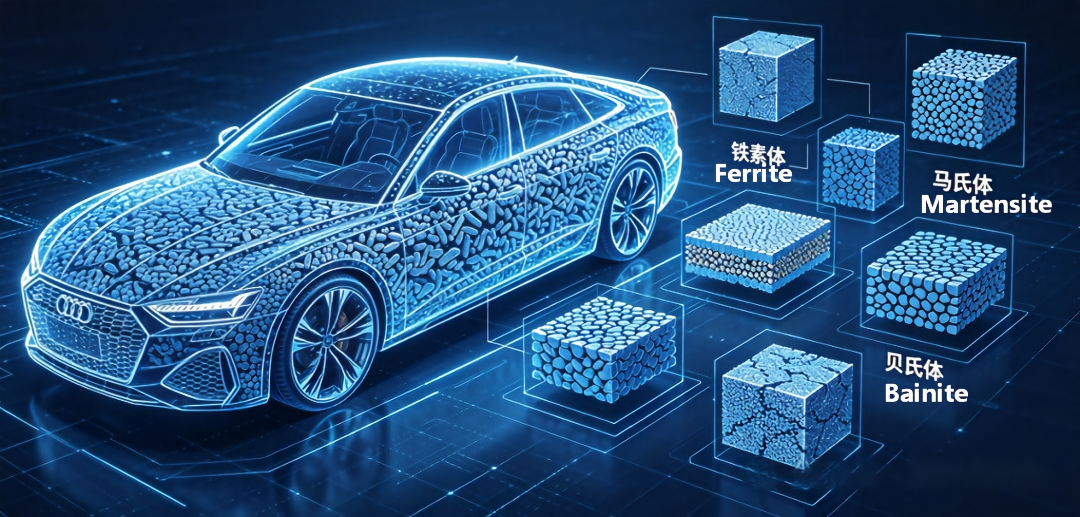
DP-Stahl (Dual Phase Steel) ist die Kernsorte des Advanced High-Strength Steel (AHSS) der ersten Generation. Seine Mikrostruktur besteht aus einer weichen Ferritmatrix mit verstreuten harten Martensitinseln. Der Volumenanteil von Martensit steigt mit steigenden Festigkeitsgraden von 5 % auf über 40 %.
Zu seinen Hauptvorteilen gehören ein niedriges Verhältnis von Streckgrenze zu Zugfestigkeit, ein hoher Kaltverfestigungsindex, das Fehlen eines Streckgrenzenplateaus und eine überlegene Effizienz bei der Absorption von Crash-Energie, was ihn zur am häufigsten verwendeten Stahlsorte für strukturelle Sicherheitskomponenten in der Automobilindustrie macht.
2. Wichtige mechanische Eigenschaften und Verhältnis von Streckgrenze zu Zugfestigkeit
(Datenquelle: Baosteel Standard Q/BQB 418-2023, ASTM A1088-Spezifikation)
|
Note |
Streckgrenze (MPa) |
Zugfestigkeit (MPa) |
Dehnung nach Bruch A80 (%) |
Typisches Verhältnis von Streckgrenze zu Zugfestigkeit |
Festigkeitsklassifizierung |
|
CR250Y440T-DP |
250 ~ 320 |
≥ 440 |
≥ 27 |
~ 0.57 |
DP-Stahl mit geringer Festigkeit |
|
CR290Y490T-DP |
290 ~ 380 |
≥ 490 |
≥ 23 |
~ 0.59 |
Mittlere bis niedrige Festigkeitsklasse |
|
CR330Y590T-DP |
330 ~ 440 |
≥ 590 |
≥ 20 |
~ 0.56 |
Hauptstrukturqualität |
|
CR440Y780T-DP |
440 ~ 550 |
≥ 780 |
≥ 14 |
~ 0.56 |
Hochfester Sicherheitsgrad |
|
CR590Y980T-DP |
590 ~ 700 |
≥ 980 |
≥ 10 |
~ 0.60 |
Ultrahochfeste Struktursorte |
|
CR900Y1180T-DP |
900 ~ 1050 |
≥ 1180 |
≥ 8 |
~ 0.76 |
Extra hoch Festigkeit, kaltumformbarer Stahl |
|
CR1150Y1400T-DP |
1150 ~ 1300 |
≥ 1400 |
≥ 6 |
~ 0.82 |
Obere Festigkeitsgrenze für die Kaltumformung |
√Regel: DP-Stähle mit geringer Festigkeit zeichnen sich durch ein niedriges Verhältnis von Streckgrenze zu Zugfestigkeit und ein ausgezeichnetes Energieabsorptionsvermögen aus. Mit steigendem Festigkeitsgrad nimmt der Martensit-Volumenanteil zu und das Verhältnis von Streckgrenze zu Zugfestigkeit steigt allmählich an.
3. Wichtige Punkte des Produktionsprozesses
• Kernprozess: Kaltwalzen + interkritische Erwärmung beim Durchlaufglühen + schnelles Abkühlen. Das Stahlblech wird auf den Zweiphasenbereich Ferrit-Austenit erhitzt, auf dieser Temperatur gehalten und dann schnell abgekühlt, wodurch sich Austenit in Martensit umwandelt.
• Prozessherausforderungen: Präzise Steuerung der Abkühlgeschwindigkeit und der Wickeltemperatur, um einen gleichmäßigen Martensitgehalt und eine gleichmäßige Morphologie sicherzustellen. Bei feuerverzinktem DP-Stahl muss die Verzinkungstemperatur auf Phasenumwandlungsprozesse abgestimmt werden.
4. Anwendung in kompletten Fahrzeugen
• Güteklasse 440–590 MPa: Vordere und hintere Längsträger, Bodenquerträger, Sitzrahmen und Schwellenverstärkungsplatten, die Formbarkeit und strukturelle Festigkeit ausgleichen.
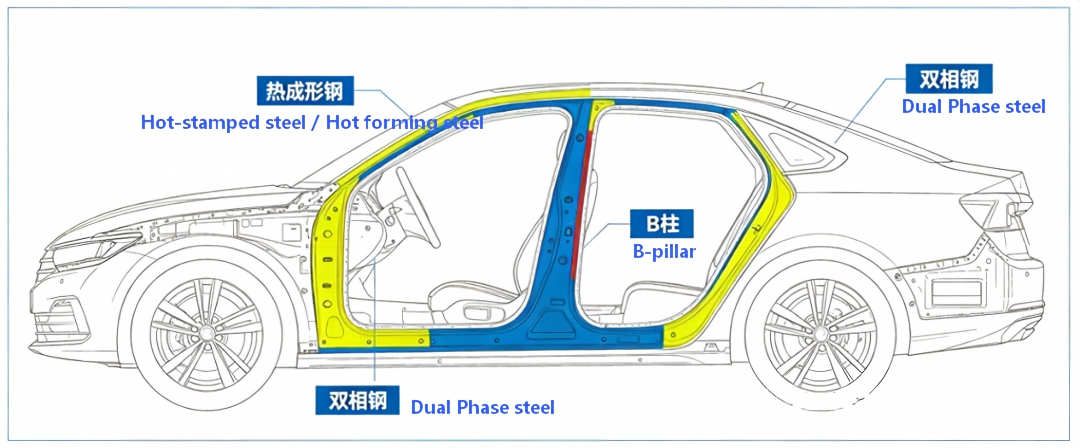
• Güteklasse 780–980 MPa: Die B-Säulen-Verstärkungsplatte, der Seitentür-Aufprallträger, der Frontaufprallträger und der Energieabsorptionskasten sind die Kernmaterialien für die Kollisionssicherheit.
• Güteklasse über 1180 MPa: Verstärkungsteile des hinteren Stoßfängers und Innenblech des Fahrzeugs ersetzen einige wärmegeformte Teile durch Kaltprägen, um eine Kostenreduzierung zu erreichen.
5. Richtung der Simulationsanwendung
• Kollisionssimulation: In LS-DYNA/RADIOSS wird häufig das MAT_24-Modell (stückweise lineare elastoplastische Modellierung) in Kombination mit dem Cowper-Symonds-Dehnungsratenmodell verwendet, um die Spannungs-Dehnungs-Entwicklung und Energieabsorption bei Hochgeschwindigkeitskollisionen genau zu simulieren.
• Umformsimulation: Konzentrieren Sie sich auf die Vorhersage der Rückprall- und Rissrisiken von hochfestem Stahl und steuern Sie die Kompensation von Umformverformungen. Führen Sie das Forming-Limit-Diagramm (FLD) ein, um das Formierungsfenster zu bestimmen.
四、Kaltgewalzte TRIP-Stähle
1. Materialkonzept und mikrostrukturelle Eigenschaften
TRIP-Stahl steht für Transformation Induced Plasticity Steel. Seine Mikrostruktur besteht aus Ferrit, Bainit und 5–15 % Restaustenit.
Bei der plastischen Verformung wandelt sich metastabiler Restaustenit allmählich in Martensit um, wodurch eine kontinuierliche Kaltverfestigung entsteht und die Einschnürung verzögert wird. Folglich ist sein Produkt aus Festigkeit und Dehnung (Zugfestigkeit x Dehnung) deutlich höher als bei DP-Stahl mit identischer Festigkeitsklasse, was zu einer überlegenen Formbarkeit führt.
2. Wichtige mechanische Eigenschaften und Verhältnis von Streckgrenze zu Zugfestigkeit
(Datenquelle: Baosteel-Produktspezifikationen, ASTM A1088-Standard)
|
Note |
Streckgrenze (MPa) |
Zugfestigkeit (MPa) |
Dehnung nach Bruch A80 (%) |
Typisches Verhältnis von Streckgrenze zu Zugfestigkeit |
Kernvorteile |
|
CR400Y690T-TR |
400 ~ 510 |
≥ 690 |
≥ 24 |
~ 0.58 |
Hohe Dehnung, geeignet für komplexe Umformungen |
|
CR450Y780T-TR |
450 ~ 560 |
≥ 780 |
≥ 22 |
~ 0.58 |
Hohes Produkt aus Festigkeit und Dehnung, nachhaltige Crash-Energieabsorption |
3. Wichtige Punkte des Produktionsprozesses
• Legierungsdesign: Hoher Mn-Gehalt zusammen mit einer Si/Al-Verbundlegierung zur Stabilisierung des Restaustenits und zur Unterdrückung der Karbidausfällung während der Bainitumwandlung.
• Glühprozess: Interkritisches Glühen plus isotherme Bainitumwandlung, die eine Kohlenstoffanreicherung im Restaustenit ermöglicht, um die Austenitstabilität bei Raumtemperatur sicherzustellen.
4. Automobilanwendungen
• Komplex geformte strukturelle Sicherheitskomponenten: Obere B-Säule, verformbarer Abschnitt des vorderen Längsträgers, Radhausverstärkung, Hinterachshalterung und andere Teile, die eine starke Stanzung erfordern.
• Komponenten der Aufprallenergie absorbierenden Zone: Verlassen Sie sich auf die kontinuierliche Kaltverfestigung durch den TRIP-Effekt, um eine fortschreitende Verformung und Energieabsorption während des Aufpralls zu erreichen und so die Insassenschutzleistung zu verbessern.
5. Anweisungen zur CAE-Simulationsanwendung
• Umformsimulation: Das konstitutive TRIP-Phasenumwandlungsmodell soll übernommen werden, um die durch die Restaustenitumwandlung während der Verformung induzierte Härtungsentwicklung zu berücksichtigen und so die Umformgrenze genau vorherzusagen.
• Crashsimulation: Benutzerdefinierte Materialunterprogramme (z. B. LS-DYNA UMAT) werden zur Charakterisierung der Phasenumwandlungskinetik verwendet, was eine realistischere Simulation des Energieabsorptionsverhaltens bei großer Verformung ermöglicht.
五、 Kaltgewalzte komplexe Phasenstähle (CP).
1. Materialkonzept und mikrostrukturelle Eigenschaften
CP-Stahl (Complex Phase Steel) weist eine Ferrit-/Bainit-Matrix auf, begleitet von einer kleinen Menge Martensit und nanoskaligen Ausscheidungen. Seine hohe Festigkeit wird durch Ausscheidungsverfestigung und Kornverfeinerung durch Ti- und Nb-Mikrolegierungselemente erreicht.
Es zeichnet sich durch ein hohes Streckgrenzen-Zug-Verhältnis, ein ausgezeichnetes Lochausdehnungsverhältnis und Biegbarkeit sowie eine hervorragende Beständigkeit gegen lokale Verformung und Ermüdungsverhalten aus und ist damit das bevorzugte Material für Fahrgestelle und flanschbildende Komponenten.
2. Wichtige mechanische Eigenschaften und Verhältnis von Streckgrenze zu Zugfestigkeit
(Datenquelle: Baosteel-Produktspezifikationen, ASTM A1088-Standard)
|
Note |
Streckgrenze (MPa) |
Zugfestigkeit (MPa) |
Dehnung nach Bruch A80 (%) |
Typisches Verhältnis von Streckgrenze zu Zugfestigkeit |
Kernvorteile |
|
CR570Y780T-CP |
570 ~ 680 |
≥ 780 |
≥ 16 |
~ 0.73 |
Hohes Lochausdehnungsverhältnis, allgemeine Qualität für Chassis |
|
CR780Y980T-CP |
780 ~ 900 |
≥ 980 |
≥ 12 |
~ 0.80 |
Hohe Festigkeit und hohe Ermüdungsbeständigkeit, für hochbelastete Fahrgestelle |
|
CR900Y1180T-CP |
900 ~ 1050 |
≥ 1180 |
≥ 10 |
~ 0.76 |
Ultrahochfester Komplexphasenstahl, Alternative zu warmumgeformtem Stahl |
√ Vergleich: Bei gleicher Zugfestigkeit weist CP-Stahl ein deutlich höheres Streckgrenzen-Zug-Verhältnis und eine geringere Dehnung auf, aber dennoch eine überlegene lokale Formbarkeit, einschließlich Lochaufweitung und Biegeleistung.
3. Schlüsselpunkte des Produktionsprozesses
Durch den kontrollierten Walz- und Kühl- oder Kaltwalzglühprozess in Kombination mit der Mikrolegierungs-Ausscheidungsverfestigung wird eine feine und gleichmäßige Bainit-Matrixstruktur erhalten.
Kontrollieren Sie den Kühlweg genau, um eine übermäßige Bildung von Martensit zu verhindern und die Zähigkeit beim Biegen und Reiben sicherzustellen.
4. Anwendung in kompletten Fahrzeugen
• Fahrgestellsystem: Querlenker, Hilfsrahmen, Aufhängungslenker, Stabilisierungsstangen, wechselnden Ermüdungsbelastungen und lokaler Flanschbildung ausgesetzt.
• Karosseriestruktur: Sitzgleitschienen, untere Verstärkungsplatte der B-Säule, Schwellenverstärkungskomponenten, Teile mit hohen Anforderungen an Maßhaltigkeit und Ermüdungsbeständigkeit.
• Radsystem: Felge, Speichen, erfordert hohe Bohrleistung und zyklische Belastungsfestigkeit.
5. Richtung der Simulationsanwendung
• Umformsimulation: Der Schwerpunkt liegt auf der Simulation der Kantenrissrisiken bei den Bördel- und Bohrprozessen sowie auf der Überprüfung der Machbarkeit des Prozesses mittels Lochaufweitungssimulation.
• Ermüdungssimulation: Durch die Integration des Fahrgestelllastspektrums wird nCode verwendet, um die Ermüdungslebensdauer der Teile bei hohen Lastwechselzyklen zu bewerten und die Haltbarkeitsleistung zu überprüfen.
六、Warmgewalzte ferritisch-bainitische (FB) Stähle
1. Materialkonzept und mikrostrukturelle Eigenschaften
FB-Stahl (ferritisch-bainitischer Stahl) ist warmgewalzter hochfester Hochleistungsstahl mit einer zweiphasigen Mikrostruktur aus Ferrit und Bainit. Seine angestrebten mechanischen Eigenschaften werden direkt durch kontrolliertes Walzen und kontrolliertes Abkühlen während des kontinuierlichen Warmwalzens erreicht, wodurch Kaltwalzen und Glühen überflüssig werden, was erhebliche Kostenvorteile mit sich bringt.
Es zeichnet sich durch eine gute Formbarkeit und Schweißbarkeit sowie eine gleichmäßige Leistung bei großen Dicken aus und ist damit das Hauptmaterial für Strukturkomponenten von Nutzfahrzeugen und Fahrgestellen.
2. Wichtige mechanische Eigenschaften und Verhältnis von Streckgrenze zu Zugfestigkeit
(Datenquelle: VDA 239-100 Standard, Produktspezifikationen von SSAB und Salzgitter)
|
Note |
Streckgrenze (MPa) |
Zugfestigkeit (MPa) |
Dehnung nach Bruch A80 (%) |
Typisches Verhältnis von Streckgrenze zu Zugfestigkeit |
Lieferbedingung |
|
HR440Y580T-FB |
440 ~ 600 |
580 ~ 700 |
≥ 15 |
~ 0.76 |
Warmgewalzt/eingelegt |
|
HR600Y780T-FB |
600 ~ 720 |
780 ~ 850 |
≥ 13 |
~ 0.77 |
Warmgewalzt/eingelegt |
3. Schlüsselpunkte des Produktionsprozesses
Die Produktionslinie für kontinuierliches Warmwalzen kann durch Steuerung der Endwalztemperatur, der laminaren Abkühlrate und der Aufwickeltemperatur direkt eine Ferrit-Bainit-Struktur erhalten.
• Ohne die Notwendigkeit von Kaltwalz- und Glühprozessen ist der Produktionsprozess kurz und die Kosten niedrig, sodass es für dicke Produkte (2–6 mm) geeignet ist.
4. Anwendung in kompletten Fahrzeugen
• Im Nutzfahrzeugbereich: Die Längs- und Querträger des Fahrzeugrahmens sowie die Seitenwände der Ladebox sind die Kernmaterialien für den Leichtbau bei schweren und leichten Lkw.
• Pkw-Chassis: Hilfsrahmen, untere Spurstange, Achsschenkel, dickwandige tragende Strukturbauteile.
• Sonstiges: Felgen, Stoßstangenhalterungen, Kraftstofftankhalterungen und andere Strukturkomponenten.
5. Richtung der Simulationsanwendung
• Rahmenfestigkeitssimulation: Statische Festigkeits- und Torsionssteifigkeitsanalyse des gesamten Fahrzeugrahmens von Nutzfahrzeugen, um die Beanspruchung unter Volllast und extremen Bedingungen zu überprüfen.
• Simulation der Ermüdungsfestigkeit: Bewerten Sie anhand des Straßenlastspektrums die Ermüdungsdauer und Zuverlässigkeit von Fahrwerkskomponenten und Rahmen.
七、Warmprägestähle (VDA-Standard)
1. Materialkonzept und mikrostrukturelle Eigenschaften
Warmumformstahl, auch Press Hardened Steel (PHS) oder Borstahl genannt, ist typischerweise Mn-B-legierter Stahl.
Im Auslieferungszustand weist es ein Ferrit-Perlit-Gefüge mit günstiger Duktilität auf. Nach dem Erhitzen auf Austenitisierungstemperatur wird der Rohling einer Stanzumformung unterzogen, gefolgt von einem gleichzeitigen Abschrecken im Gesenk. Am Ende entsteht ein vollständig martensitisches Gefüge mit einer Zugfestigkeit von 1300 MPa bis 2000 MPa. Es handelt sich um die Stahlsorte mit der höchsten Festigkeit, die derzeit für Automobilkarosserien verwendet wird. Sie zeichnet sich durch eine äußerst geringe Rückfederung und eine überragende Maßgenauigkeit nach der Umformung aus.
2. Wichtige mechanische Eigenschaften und Verhältnis von Streckgrenze zu Zugfestigkeit (nach Heißprägen und Abschrecken)
(Datenquelle: VDA-Normen, Produktspezifikationen heimischer Stahlhersteller)
|
Note |
Streckgrenze (MPa) |
Zugfestigkeit (MPa) |
Dehnung nach Bruch A80 (%) |
Typisches Verhältnis von Streckgrenze zu Zugfestigkeit |
Kraftpositionierung und Kernfunktionen |
|
CR350_500HS |
≥ 350 |
≥ 500 |
≥ 18 |
~ 0.70 |
Warmumformsorte mit geringer Festigkeit und hoher Zähigkeit |
|
CR370_550HS |
≥ 370 |
≥ 550 |
≥ 17 |
~ 0.67 |
Mittlere bis niedrige Festigkeit für komplex geformte Komponenten |
|
CR370_570HS |
≥ 370 |
≥ 570 |
≥ 16 |
~ 0.65 |
Variante mit hoher Dehnung innerhalb der gleichen Festigkeitsklasse |
|
CR780_980HS |
≥ 780 |
≥ 980 |
≥ 10 |
~ 0.80 |
Mittelfester Warmprägestahl mit ausgewogenem Verhältnis von Festigkeit und Zähigkeit |
|
HS950Y1300T-BORON |
≥ 950 |
≥ 1300 |
≥ 7 |
~ 0.73 |
Klassischer 22MnB5-Borstahl, die am häufigsten verwendete Mainstream-Sorte |
|
CR950_1300HS |
≥ 950 |
≥ 1300 |
≥ 7 |
~ 0.73 |
Warmumformstahl der Klasse 1500 MPa auf Basis eines kaltgewalzten Substrats |
|
HR950_1300HS |
≥ 950 |
≥ 1300 |
≥ 7 |
~ 0.73 |
Warmumformstahl der Klasse 1500 MPa auf Basis warmgewalzter Substrate |
|
HS950Y1300T-BORON HAZ |
- |
- |
- |
- |
Optimierter Wärmeeinflusszonentyp mit verbesserter Beständigkeit gegen Wasserstoffversprödung |
|
CR1200_1800HS |
≥ 1200 |
≥ 1800 |
≥ 5 |
~ 0.67 |
Ultrahochfester Heißprägestahl der 3. Generation für ultimatives Leichtgewicht |
3. Schlüsselpunkte des Produktionsprozesses
Schneiden: Das Blechmaterial wird entsprechend der Teilegröße zugeschnitten. Die gängige Praxis besteht darin, mit Al-Si beschichtete Bleche zu verwenden, um eine Hochtemperaturoxidation zu verhindern.
2. Erhitzen: Der Rollenbodenofen wird auf 880–950 °C erhitzt und dann auf dieser Temperatur gehalten, damit sich die Stahlplatte vollständig in Austenit umwandeln kann.
3. Übertragen und Pressen: Das Teil wird schnell in die Form überführt (≤ 5 Sekunden). Während sich die Form schließt und drückt, wird sie durch die Formkanäle schnell abgekühlt und abgeschreckt (Abkühlrate ≥ 30℃/s).
4. Nachbearbeitung: Laserkantenschneiden und -stanzen, einige Teile werden einer Kugelstrahlbehandlung unterzogen.
4. Anwendung in kompletten Fahrzeugen
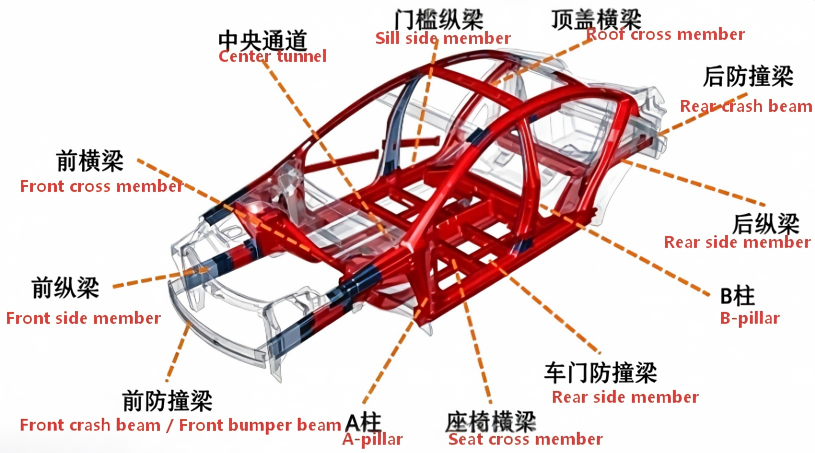
• Kernsicherheitskomponenten der Passagierkabine: A/B-Trägerverstärkungsplatten, Bodenträger, Dachquerträger und zentraler Durchgang, die eine hochfeste Passagierkabine bilden und bei einer Kollision einen sicheren Raum für die Insassen gewährleisten.
• Schlagfeste tragende Komponenten: Frontaufprallträger, Verstärkungsplatte der Rückenlehne und Türaufprallträger.
• Branchenstatus: Warmumgeformter Stahl für Fahrzeugkarosserien der mittleren bis oberen Preisklasse kann 20 bis 30 % der gesamten Fahrzeugkarosseriestruktur ausmachen. Es handelt sich um ein notwendiges Material, das extremes Leichtgewicht mit Kollisionssicherheit verbindet.
5. Anweisungen zur CAE-Simulationsanwendung
• Simulation des Heißprägeprozesses: Gekoppelte thermomechanische Phasenumwandlungsberechnungen werden über AutoForm-Hotform und PAM-STAMP durchgeführt, um Temperaturfeld, Martensitverteilung, Härtegleichmäßigkeit und Rückfederung vorherzusagen.
• Crash-Simulation: Versagensmodelle wie GISSMO werden eingesetzt, um das Bruchverhalten von ultrahochfestem Stahl genau zu charakterisieren und die strukturelle Integrität unter Crash-Belastungsbedingungen zu überprüfen.
• Risikosimulation der Wasserstoffversprödung: Kombinieren Sie Wasserstoffdiffusion und Spannungsfeld, um die Anfälligkeit für verzögerte Rissbildung zu bewerten.
八、 Analyse und Lösungen für häufige Probleme im gesamten Prozess der Produktion und Lebensdauer von hochfestem Stahl
1. Materialermüdungsversagen
Problembeschreibung: Wenn die Teile wechselnden Belastungen ausgesetzt sind (z. B. Vibrationen des Fahrgestells, Erschütterungen der Fahrzeugkarosserie und Aufprall beim Öffnen/Schließen der Tür), beginnen sich an den Spannungskonzentrationspunkten Mikrorisse zu bilden, die sich allmählich ausdehnen. Schließlich kommt es zu einem plötzlichen Ermüdungsbruch, der die häufigste Fehlerursache bei Fahrwerkskomponenten und Fahrzeugstrukturteilen darstellt.
Kernursachen: Spannungskonzentration an strukturellen abgerundeten Ecken / Löchern / Schweißnähten; Oberflächenfehler des Materials; Schweißeigenzugspannung; Die Lastamplitude überschreitet die Ermüdungsgrenze des Materials.
Lösung:
• Simulationsanalyse: Nutzen Sie Ermüdungssoftware wie nCode DesignLife und Fe-Safe und kombinieren Sie die Ergebnisse der statischen Festigkeit/Transientendynamik, um die Ermüdungslebensdauer bei hohen Zyklen/niedrigen Zyklen vorherzusagen; Die Schweißverbindungen werden mit der IIW-Standard-Hot-Spot-Spannungsmethode und der Kerbspannungsmethode bewertet.
• Materialauswahl: Wählen Sie vorzugsweise Stahlsorten mit einem hohen Verhältnis von Dauerfestigkeit zu Gewicht, wie z. B. CP-Stahl und FB-Stahl, fahrgestellspezifischer Stahl; Wählen Sie Materialien mit höherer Oberflächenqualität, um Oberflächenfehlerquellen zu reduzieren.
• Design- und Prozessoptimierung: Optimieren Sie den Radius von Strukturkehlen, um abrupte Änderungen im Querschnitt zu vermeiden und den Spannungskonzentrationskoeffizienten zu reduzieren; Durch Kugelstrahlen, Walzen und Laserstoßverfestigung Oberflächeneigendruckspannung einbringen; Optimieren Sie die Schweißparameter, um Defekte und Restzugspannungen zu reduzieren.
2. Materialkorrosionsversagen
Problembeschreibung: In Umgebungen mit hoher Luftfeuchtigkeit, Salznebel und saurem Regen unterliegt Stahl einer elektrochemischen Korrosion, die zu oberflächlichen Rostflecken, einer Verringerung der Wandstärke und in schweren Fällen zu Perforationen und einer Abnahme der strukturellen Festigkeit führt, was sich auf die Haltbarkeit des gesamten Fahrzeugs auswirkt.
Kernursachen: Das Substrat wird nach Beschädigung der Beschichtung freigelegt; korrosive Medien wie Chloridionen beschleunigen die Erosion; Wasseransammlungen in den Zwischenräumen führen zu lokaler Korrosion; Durch den Kontakt verschiedener Metalle entsteht elektrochemische Korrosion.
Lösung:
• Simulationsanalyse: Mit Software wie COMSOL und MSC Marc werden die Diffusion korrosiver Medien und die elektrochemische Korrosionsrate simuliert, um den Wanddickenverlust und die verbleibende Strukturfestigkeit nach Langzeitbetrieb vorherzusagen.
• Materialauswahl: Für normale Umgebungen wird eine Feuerverzinkungsbeschichtung (GI) verwendet; Für Küstenumgebungen/Umgebungen mit hohem Salznebel wird eine Zink-Aluminium-Magnesium-Beschichtung (ZM) verwendet. Die Fahrwerkskomponenten bestehen aus witterungsbeständigem FB/CP-Stahl.
• Design- und Prozessoptimierung: Entwässerungslöcher sind in der Strukturkonstruktion vorgesehen, um die Ansammlung von Wasser in geschlossenen Lücken zu verhindern; Für die Verbindung verschiedener Metalle werden isolierende Dichtungen hinzugefügt, um galvanische Korrosion zu verhindern. Zur Verbesserung des Korrosionsschutzes sind eine kathodische elektrophoretische Beschichtung und eine Schweißnahtversiegelung mit Klebstoff vorgesehen.
3. Plastische Verformung und Pressspiel
Problembeschreibung: Nach dem Kaltprägen wird die innere Spannung des Teils gelöst, was zu einem Rückprall und einer Überschreitung der Maßhaltigkeitsgrenze führt. Während des Betriebs übersteigt die Belastung die Streckgrenze, was zu einer bleibenden plastischen Verformung führt, die sich auf die Montage und Funktionalität auswirkt.
Hauptursache: Der Elastizitätsmodul von hochfestem Stahl liegt nahe an dem von kohlenstoffarmem Stahl, aber seine Streckgrenze ist höher. Nach der Umformung ist die elastische Dehnungsenergie groß und der Rückprall ist zwei- bis dreimal so hoch wie bei kohlenstoffarmem Stahl. Die unzureichende Struktursteifigkeit führt zu einer übermäßigen Betriebsbeanspruchung.
Lösung:
• Simulationsanalyse: Führen Sie mit AutoForm und LS-DYNA eine vollständige Simulation des Verformungsrückpralls durch und geben Sie den Kompensationsbetrag der Formoberfläche aus. Führen Sie eine statische Festigkeitssimulation durch, um die Spannung und Verformung unter Betriebsbedingungen zu überprüfen.
• Materialauswahl: Für Teile mit hohen Anforderungen an die Maßhaltigkeit sollten Stahlsorten mit moderatem Streckgrenzenverhältnis und stabilen Umformeigenschaften bevorzugt werden; Bei ultrahochfesten Teilen kann das Warmumformverfahren eingesetzt werden, um die Rückfederung grundsätzlich zu eliminieren.
• Prozess- und Designoptimierung: Während der Formdesignphase wird eine Rückprallkompensation durchgeführt und eine Oberflächenkorrektur vom Typ „Überkorrektur“ übernommen. der Formgebungsprozess wird hinzugefügt, und vollständige Materialpressung und Seitenformung werden zur Kontrolle des Rückpralls verwendet; Der Strukturabschnitt ist optimiert, um die Steifigkeit zu erhöhen und die Belastung während des Betriebs zu reduzieren.
4. Rissbildung während der Bildung
Problembeschreibung: Während des Ziehprozesses überschritt die lokale Dehnung die Verformungsgrenze, was zu Einschnürungen und Brüchen führte; Beim Biegen und Reiben wurden die Kanten der Teile eingerissen, was zum Ausschuss der Teile führte.
Hauptursachen: Unzureichende Materialplastizität und Umformgrenze; Unzureichend große Formkehlen und übermäßiger Entformungswinkel führen zu Spannungskonzentrationen; Schlechte Schmierung und ungleichmäßiger Materialfluss; Enges Umformfenster für ultrahochfesten Stahl, dadurch empfindlich gegenüber Prozessschwankungen.
Lösung:
• Simulationsanalyse: Simulieren Sie anhand des Umformgrenzendiagramms (FLD) das Risiko von Ziehrissen, optimieren Sie die Klemmkraft, Ziehrippen und die Größe des Rohlings. Verwenden Sie das Kantenbruchkriterium, um Risse bei Biegung und Ausdehnung vorherzusagen.
• Materialauswahl: Für komplexe Tiefziehteile werden TRIP-Stahl und DP-Stahl mit hohem n-Wert und hoher Dehnung bevorzugt; Für Teile mit hohen Anforderungen an Bördeln und Bohren werden CP-Stahl und FB-Stahl mit hoher Bohrrate ausgewählt.
• Prozess- und Designoptimierung: Erhöhen Sie den Radius der abgerundeten Ecken der Form, um die Spannungskonzentration zu reduzieren. Optimieren Sie die Anordnung der Zugvorrichtungen, um den Materialfluss auszugleichen. Verwenden Sie ein spezielles Stempelschmiermittel, um die Reibung zu verringern. Bei Bedarf Warmumformung anwenden, um die Plastizität zu verbessern.
5. Versagen der Schweißverbindung
Problembeschreibung: Beim Belastungsprozess von Widerstandspunktschweiß- und Laserschweißverbindungen kommt es zu Grenzflächenbrüchen und Kernextrusionen, was zu einer Verbindungsfestigkeit führt, die unter der des Grundmaterials liegt; Nach dem Schweißen von ultrahochfestem Stahl ist die gehärtete Struktur reichlich vorhanden und die Zähigkeit nimmt ab, was zu Sprödbrüchen führt.
Kernursachen: Der thermische Schweißzyklus führt zu einer ungleichmäßigen Mikrostruktur an der Verbindungsstelle, wobei der Schmelzkern aushärtet und die Wärmeeinflusszone erweicht; Falsche Schweißparameter führen zu Spritzern und unvollständigen Schweißfehlern. Hochfester Stahl hat einen hohen Kohlenstoffgehalt, der die Anfälligkeit für Kaltrisse erhöht.
Lösung:
• Simulationsanalyse: Verwendung von SYSWELD zur Simulation des Schweißtemperaturfelds, der Mikrostrukturentwicklung und der Eigenspannung sowie zur Vorhersage der Härteverteilung der Verbindung; Erstellen eines mechanischen Simulationsmodells für die Verbindung und Bewertung der Versagensarten und der Tragfähigkeit unter verschiedenen Belastungen.
• Materialauswahl: Wählen Sie vorzugsweise Stahlsorten mit niedrigem Kohlenstoffäquivalent und guter Schweißbarkeit; Vermeiden Sie die Wahl von Stahl mit übermäßig hoher Festigkeit in Szenarien mit hohen Schweißanforderungen.
• Prozessoptimierung: Nutzen Sie den Multipuls-Widerstandspunktschweißprozess, optimieren Sie die aktuelle Reihenfolge und verbessern Sie die Form des Schweißkerns; Verwenden Sie beim Laserschweißen die Drahtvorschubtechnik, um die Schweißstruktur zu steuern. Führen Sie nach dem Schweißen wichtiger Komponenten ein Anlassen bei niedriger Temperatur durch, um die Härte und Sprödigkeit zu verringern.
6. Wasserstoffversprödung und verzögerte Rissbildung
Problembeschreibung: Ultrahochfeste Stähle mit einer Festigkeit von ≥ 1000 MPa und warmumgeformter Stahl absorbieren während der Herstellung oder im Betrieb Wasserstoffatome und erleiden verzögerte Rissbildung ohne Vorwarnung unter Belastung, die sehr verdeckt und plötzlich auftritt und extrem hohe Sicherheitsrisiken birgt.
Hauptursachen: Wasserstoff wird durch Prozesse wie Beizen, Galvanisieren und Schweißen eingeführt; Wasserstoff entsteht durch kathodische Reaktionen in korrosiven Umgebungen; Die Martensitstruktur reagiert empfindlich auf Wasserstoff und Wasserstoff sammelt sich an Korngrenzen und Versetzungen an, wodurch die Grenzflächenbindungsfestigkeit verringert wird.
Lösung:
• Simulationsanalyse: Mithilfe der Wasserstoffdiffusionssimulation werden die Verteilungs- und Anreicherungsmuster von Wasserstoffatomen analysiert und das Risiko einer Wasserstoffversprödung anhand des Spannungsfelds bewertet. Das Versagenskriterium für wasserstoffinduzierte Rissbildung wird festgelegt und die kritische Spannung für verzögerte Rissbildung wird vorhergesagt.
• Materialauswahl: Wählen Sie einen Stahltyp mit geringer Wasserstoffversprödung, der Nb und Ti enthält, um die Kornstruktur zu verfeinern. Wählen Sie für die empfindlichen Bereiche der Schweißwärmeeinflusszone HAZ-optimierten Borstahl.
• Prozessoptimierung: Reduzieren Sie den wasserstoffabsorbierenden Prozess des Beizens und verwenden Sie stattdessen wasserstoffarme Schweißmaterialien. Führen Sie nach dem Schweißen ein Dehydrierungsglühen durch. Verwenden Sie für die Warmumformung eine Al-Si-Beschichtung mit niedrigem Wasserstoffgehalt und kontrollieren Sie die Wasserstoffabsorption während des Erhitzungsprozesses. durch Prozessoptimierung die Restzugspannung der Teile reduzieren.
• Innenbleche und Strukturbauteile: Türinnenbleche, Bodenverstärkungsteile, Sitzrahmenzubehör sowie Tiefziehteile wie Ölwanne und Radkasten.


