


In der heutigen Zeit, in der die Elektrifizierung und der Leichtbau von Kraftfahrzeugen tief integriert sind, ist „Gewichtsreduzierung bedeutet größere Reichweite, und verbesserte Effizienz bedeutet Kostensenkung“ zu einem Branchenkonsens geworden. Aluminiumlegierungen mit einer Dichte von etwa einem Drittel der von Stahl, einem ausgereiften Verarbeitungssystem und kontrollierbaren Gesamtkosten sind derzeit die größten und am weitesten verbreiteten Leichtmetallmaterialien für den Automobilleichtbau. Darunter sind die beiden Legierungssysteme 6xxx-Serie (Al-Mg-Si) und 7xxx-Serie (Al-Zn-Mg), die mit ihrer ausgewogenen Umformkorrosionsbeständigkeit und extrem hohen spezifischen Festigkeit fast alle zentralen Leichtbauszenarien abdecken, von Karosserieaußenverkleidungsteilen über Strukturprofile bis hin zu Crash-Sicherheitskomponenten.
In diesem Artikel werden systematisch die Markennamen, physikalischen und mechanischen Eigenschaften, Vorbereitungs- und Verarbeitungstechniken, Fahrzeuganwendungsszenarien, CAE-Simulationsimplementierungsmethoden der gängigen 6er- und 7er-Aluminiumlegierungen im Automobilbereich sowie typische Fehlerprobleme und Lösungen während der Produktions- und Serviceprozesse untersucht. Alle Leistungsparameter basieren auf EN-Normen, offiziellen Materialhandbüchern führender Aluminiumunternehmen und öffentlicher wissenschaftlicher Literatur. Es kann von Praktikern aus den Bereichen Karosserieentwicklung, Materialauswahl, Verfahrenstechnik und Simulationsanalyse herangezogen werden.
Aluminiumlegierung der Serie 6xxx (Al-Mg-Si-Serie)
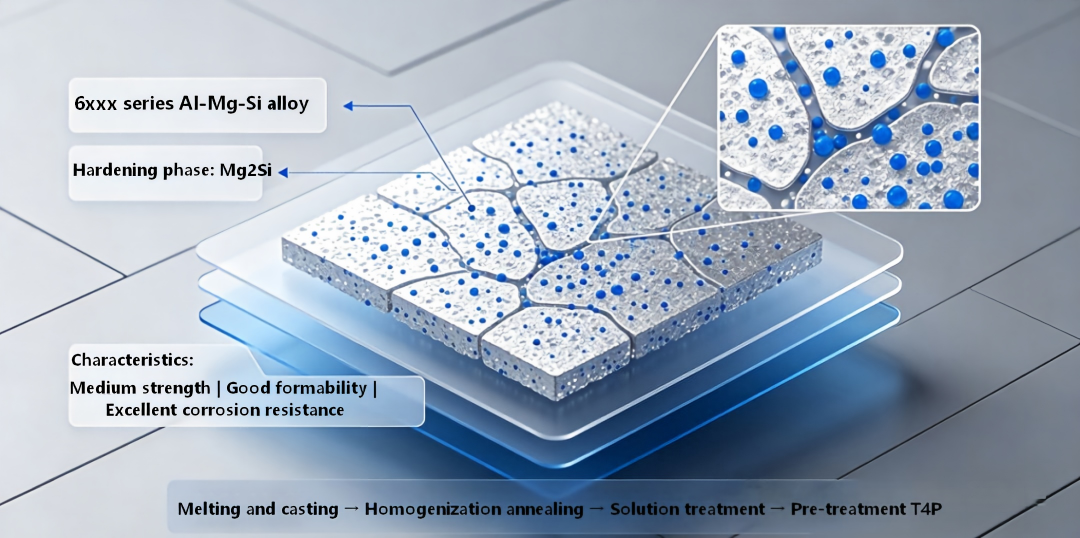
Die Aluminiumlegierung der 6xxx-Serie besteht hauptsächlich aus Magnesium und Silizium als Legierungselementen, mit Mg₂Si als Verstärkungsphase. Es handelt sich um eine wärmebehandelbare, verstärkte Legierung mit mittlerer Festigkeit, ausgezeichneter Formbarkeit, Korrosionsbeständigkeit und Schweißbarkeit. Es ist derzeit die
Hauptmaterial für Automobilkarosserieteile, Strukturbauteile und extrudierte Profile.
1. Nomenklatursystem und konzeptionelle Erklärung
Maßgeschneiderte 6er-Aluminiumlegierung für den Automobilbereich, die Suffixbedeutungen und Positionierung sind wie folgt:
|
Suffix-ID |
Suffix-Identifikation |
Kernpositionierung |
|
T4P |
Zustand vor der Alterung T4 (vorgealterter T4) |
Nach dem Lösungsabschrecken und der Vorbehandlung bei niedriger Temperatur wird der natürliche Alterungsprozess stabilisiert und die Aushärtungsreaktion des Lacks verbessert. Dies ist der Hauptversorgungsstaat für Kfz-Stanzplatten. |
|
Backen |
Aushärtezustand der Farbe |
Entsprechend der Leistung nach dem elektrophoretischen Backprozess von Automobilen bei 170–200 ℃ wird die Mg₂Si-Phase vollständig ausgeschieden und die Festigkeit deutlich verbessert. |
|
IH |
Verbesserter Härtetyp (Improved Hardening) |
Die Optimierung der Zusammensetzung und des Vorbehandlungsprozesses führt zu einer höheren Steigerung der Lackfestigkeit und einer besseren Anti-Dellen-Leistung. |
|
HS |
Hochfester Typ (High Strength) |
Durch die Erhöhung des Anteils an Legierungselementen wird eine höhere Festigkeit sowohl des Grundmaterials als auch des Einbrennmaterials erreicht, was für hochbelastete Strukturbauteile geeignet ist. |
|
IBR |
Typ mit verbesserter Biegsamkeit |
Die Optimierung der Körner und ausgeschiedenen Phasen führt zu höheren Umformgrenzen beim Biegen und Bördeln und ist für die komplexe Kaltbearbeitung geeignet. |
|
E170/E200 |
170℃/200℃ Backleistungsgrad |
Entspricht den Leistungsindikatoren nach dem Einbrennen für Beschichtungsprozesse verschiedener Automobilhersteller. |
|
S600 |
Identifizierung hochfester Güten |
Der Festigkeitsklassencode für hochfeste Strangpressprofile |
|
6K21 |
Komponentenverbesserte Legierung der Typ-6-Serie |
Anpassung des Mg/Si-Verhältnisses und der Spurenelemente unter Berücksichtigung sowohl der Umformeigenschaften als auch der Kollisionsenergieabsorption |
|
WEZ 0,7/0,63/0,43 |
Festigkeitsreduzierungskoeffizient der Schweißwärmeeinflusszone |
Das Verhältnis der Streckgrenze der Wärmeeinflusszone nach dem Schweißen zum Grundwerkstoff ist ein zentraler Parameter für die Schweißkonstruktionskonstruktion |
|
AC118/AC170/AC600 |
Code für den künstlichen Alterungsprozess |
Entsprechend verschiedenen Temperatur-/Längenalterungs-Wärmebehandlungssystemen |
|
F22 |
Extrusions-Online-Abschreckprozess |
Direktes Online-Abschrecken nach der Extrusion, gefolgt von manueller Alterung, um die T6-Leistung zu erreichen |
|
ÄUßERE MOTORHAUBE NIEDRIG/HOCH |
Außenblech der Motorabdeckung in Sondergüte |
LOW steht für eine Version mit hoher Formbarkeit und geringer Festigkeit, während HIGH für eine Version mit hoher Beulfestigkeit und hoher Festigkeit steht |
|
SAPA UNTERE |
Niedrigfeste Sorte der Marke SAPA |
Spezifische Leistungsbereichsprodukte der extrudierten SAPA-Materialien von Norsk Hydro |
2. Kernphysikalische Chemie und mechanische Eigenschaften
(1) Grundlegende physikalische und chemische Eigenschaften
• Dichte: Alle liegen zwischen 2,69 und 2,72 g/cm³, etwa einem Drittel der Dichte von Stahl, was zu einem erheblichen Gewichtsreduzierungseffekt führt
• Elastizitätsmodul: Ungefähr 70 GPa, ein Drittel des Wertes von Stahl
• Wärmeleitfähigkeit: Ungefähr 180–200 W/(m・K), drei Viertel der von Stahl
• Linearer Ausdehnungskoeffizient: Ungefähr 23×10⁻⁶ /℃, doppelt so hoch wie der von Stahl
• Korrosionsbeständigkeit: Unter natürlichen Bedingungen bildet sich auf der Oberfläche ein dichter Oxidfilm, der in atmosphärischer Umgebung eine hervorragende Korrosionsbeständigkeit aufweist; Die Serie 6 hat einen niedrigen Kupfergehalt und keine offensichtliche Tendenz zur Spannungskorrosion und weist eine gute Stabilität in schwach sauren und alkalischen Umgebungen auf
(2) Typische mechanische Eigenschaften und Streckgrenzen-Festigkeits-Verhältnis (typische Werte bei Raumtemperatur)
Blechartig (Automobilkarosserieteile)
|
Legierungssorte und -temperatur |
Zugfestigkeit Rm (MPa) |
0,2 % Offset-Dehngrenze Rp0,2 (MPa) |
Dehnung nach Bruch A (%) |
Verhältnis von Streckgrenze zu Zugfestigkeit Rp0,2/Rm |
Bemerkungen |
|
6016-T4P |
190~230 |
90~120 |
24~28 |
0.47~0.52 |
Lieferzustand, ausgezeichnete Formbarkeit |
|
6016-T4P+Backen |
260~300 |
170~210 |
18~22 |
0.65~0.70 |
Nach 20 Minuten Backen bei 180℃ |
|
6014-T4P |
200~240 |
100~130 |
22~26 |
0.50~0.54 |
Die Oberflächenqualität ist hervorragend und für Außenverkleidungsteile geeignet |
|
6111-T4 |
220~260 |
120~150 |
20~24 |
0.55~0.58 |
Starke Backhärtewirkung |
|
6451-T4P |
240~280 |
130~160 |
20~23 |
0.54~0.57 |
Speziell für Strukturbauteile, gute Energieabsorption bei Kollisionen |
Profiltyp (extrudierte Strukturbauteile)
|
Legierungssorte und -temperatur |
Zugfestigkeit Rm (MPa) |
0,2 % Offset-Dehngrenze Rp0,2 (MPa) |
Dehnung nach Bruch A (%) |
Verhältnis von Streckgrenze zu Zugfestigkeit Rp0,2/Rm |
HAZ-Reduktionsfaktor |
|
6005A-T6 |
260~300 |
210~250 |
12~16 |
0.80~0.83 |
~0.6 |
|
6060-T6 |
290~320 |
240~270 |
10~14 |
0.82~0.84 |
~0.58 |
|
6061-T6 |
280~320 |
240~280 |
10~14 |
0.85~0.88 |
0,5 (Nationaler Standardwert) |
|
6063-T6 |
200~240 |
170~200 |
10~14 |
0.83~0.85 |
0,5 (Nationaler Standardwert) |
|
6082-T6 |
300~340 |
260~290 |
8~12 |
0.85~0.87 |
~0.55 |
3. Typische Vorbereitungs- und Verarbeitungsverfahren
(1) Produktionsprozess von Automobilblechen
1. Schmelzen und Gießen: Kontrollieren Sie das Mg/Si-Verhältnis genau (typischerweise 1,0–1,3), fügen Sie Mn, Cr usw. als Spurenelemente hinzu, um die Körner zu verfeinern, und führen Sie halbkontinuierliches Gießen durch, um große Barren herzustellen
2. Homogenisierungsglühen: 6/10 Stunden bei 550/570 °C halten, um Gussspannungen zu beseitigen und eine gleichmäßige Auflösung der ausgefällten Phasen sicherzustellen
3. Warmwalzen + Kaltwalzen: Anfangswalztemperatur bei 540/560 °C, Warmwalzen auf 5/7 mm, dann Kaltwalzen auf die Zieldicke (typischerweise 0,8–2,0 mm).
4. Lösungsglühen: Kontinuierliche Lösung in einem Luftbadofen (Halten bei 540/580 °C für 0,5/3 Minuten), Wasserkühlung mit einer Geschwindigkeit > 50 °C/s, um eine übersättigte feste Lösung zu erhalten
5. Vorbehandlung: Nach dem Abschrecken schnell in einen Niedertemperaturofen (80–120 °C) zum Halten geben und langsam abkühlen, um die Mikrostruktur zu stabilisieren und den T4P-Zustand zu erreichen
6. Endbearbeitung und Ölbeschichtung: Richten der Plattenform, Oberflächenpassivierung, Beschichten mit Stanzschmieröl und Lieferung an den Haupthersteller
(2) Herstellungsprozess des Extrusionsprofils
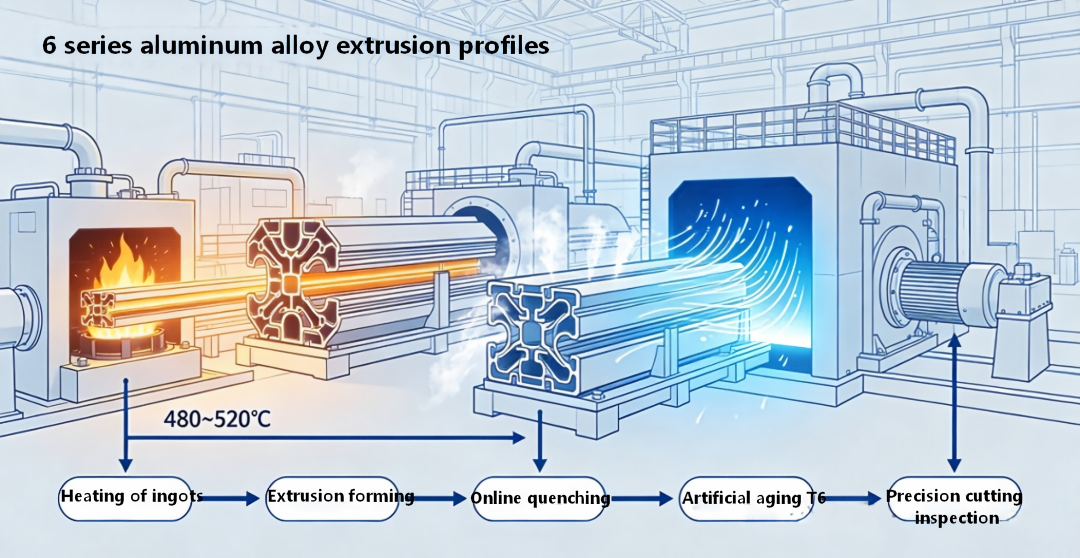
1. Nach der Homogenisierung des Barrens auf 480–520 °C erhitzen und mit einer Extrusionsmaschine den gewünschten Querschnitt extrudieren
2. Direktes Online-Abschrecken am Extrusionsauslass (luftgekühlt oder wassernebelgekühlt), um die Mikrostruktur im Lösungszustand zu erhalten
3. Künstliche Alterungsbehandlung (Halten bei 170/180°C für 4/8 Stunden), Erreichen der Spitzenfestigkeit von T6
4. Anschließendes Präzisionsschneiden, Oberflächenbehandlung (Eloxieren, Sprühen usw.)
4. Anwendungen für Industrie- und Automobilfahrzeuge
(1) Allgemeine industrielle Anwendungen
Karosserien von Eisenbahnwaggons, Gebäudefassaden, Photovoltaikträger, Strukturkomponenten für elektronische Geräte, Teile von Baumaschinen usw.
(2) Anwendungen im Kraftfahrzeugsegment
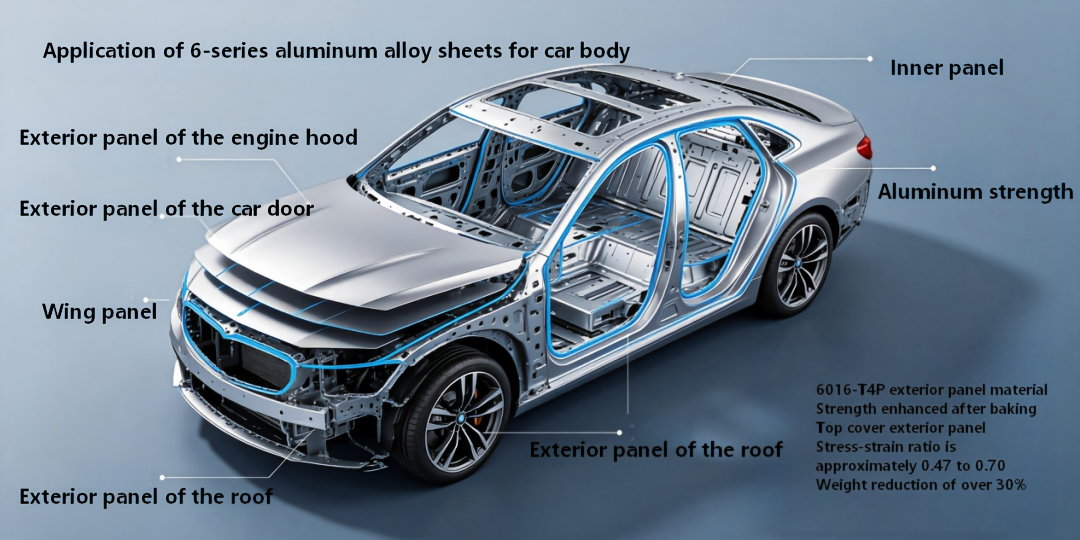
Karosseriebleche (Außenbleche): 6016, 6014, 6111 sind die ausgewählten Kernmaterialien
• Außenbleche der Motorhaube, Außenbleche der Türen, Kotflügel, Außenbleche des Daches
• Vorteile: Einfaches T4P-Stanzformen, erhöhte Festigkeit nach dem Lackieren, Erfüllung der Anforderungen an die Schlagfestigkeit von Außenblechen, Gewichtsreduzierung um über 30 % für Karosseriestrukturkomponenten (Innenbleche/Trägersysteme): 6451, 6082, 6005A sind die Hauptmaterialien
Türinnenbleche, Motorhaubeninnenbleche, Längsträger, Schwellenträger, Bodenquerträger, Sitzrahmen
•Vorteile: Gleichgewicht zwischen Festigkeit und Energieaufnahme, kann durch Stanzen oder Extrudieren hergestellt werden, geeignet für Kollisionskraftübertragungswege von Fahrgestellen und Zubehör: 6082, 6061, 6063
•Aufprallträger, Hilfsrahmen, Querlenker, Radnabe, Gepäckträger, Fahrgestellschutzplatte
•Vorteile: Mittlere Festigkeit zur Erfüllung der Belastungsanforderungen, Korrosionsbeständigkeit, geeignet für komplexe Fahrwerksbedingungen
5. Erweiterung der CAE-Simulationsanwendungen
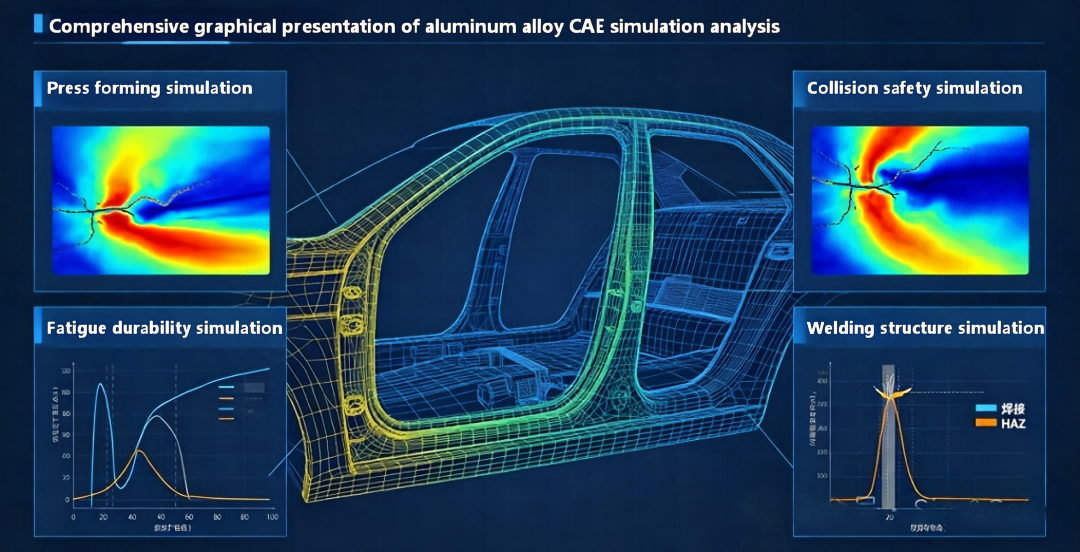
(1) Pressformsimulation
• Tools: AutoForm, Dynaform, Abaqus/Standard
• Kernanwendungen: Vorhersage von Verformungsgrenzen, Faltenbildung, Rissbildung und Rückfederung, Optimierung der Klemmkraft, Anordnung der Dehnungsrippen und Pressgeschwindigkeit
• Schlüsselmodelle: Übernahme des Barlat-Kriteriums der anisotropen Streckgrenze, Anpassung an die ebene Anisotropie von Aluminiumplatten der Serie 6, wodurch die Genauigkeit der Rückfederungsvorhersage verbessert wird; Innerhalb der Branche kann die Abweichung der Rückfederungskontrolle durch Simulation auf bis zu 5 % reduziert werden.
(2) Crash-Sicherheitssimulation
• Tools: LS-DYNA, Abaqus/Explicit, Radioss
• Materialmodell: Verwendet hauptsächlich das Materialmodell von Johnson-Cook (JC), um das Fließspannungsverhalten bei hohen Dehnungsraten zu beschreiben, typische Parameter für 6061-T6: A=285 MPa, B=245 MPa, n=0,28, C=0,028, Korrelationskoeffizient R² > 0,96
• Versagensmodell: Mithilfe des CrachFEM-Versagensmodells kann die Entstehung und Ausdehnung von Brüchen unter verschiedenen Spannungszuständen genau vorhergesagt werden, was die Simulation von Crash-Brüchen auf Komponenten- und Fahrzeugebene unterstützt
• Technischer Wert: Ersetzt einige Crashtests, verkürzt den Entwicklungszyklus und optimiert die Energieabsorptionseffizienz der Struktur
(3) Simulation der Ermüdungsfestigkeit
• Tools: nCode, Fe-safe, MSC Fatigue
• Methode: Basierend auf der Material-Wöhlerkurve (wenn das Spannungsverhältnis R=-1 für 6082-T651 ist, beträgt die Ermüdungsgrenze bei 10⁷ Zyklen etwa 73 MPa), kombiniert mit dem Spannungskonzentrationskoeffizienten, der Oberflächenrauheit, der Schweiß-HAZ-Erweichung und anderen Korrekturfaktoren, wird die Ermüdungslebensdauer der Struktur vorhergesagt
• Anwendung: Haltbarkeitsprüfung von Fahrwerkskomponenten und Karosserierahmensystemen, kann Ermüdungsschwachstellen im Voraus identifizieren
(4) Schweißstruktursimulation
• Berücksichtigung des Festigkeitsreduktionskoeffizienten der HAZ, Festlegung weicherer Materialeigenschaften rund um die Schweißnaht
• Simulation von Schweißeigenspannungen und -verformungen, Optimierung von Schweißsequenz und Prozessparametern, Kontrolle der Maßhaltigkeit der Struktur
Aluminiumlegierungen der 7xxx-Serie (Al-Zn-Mg-Serie)
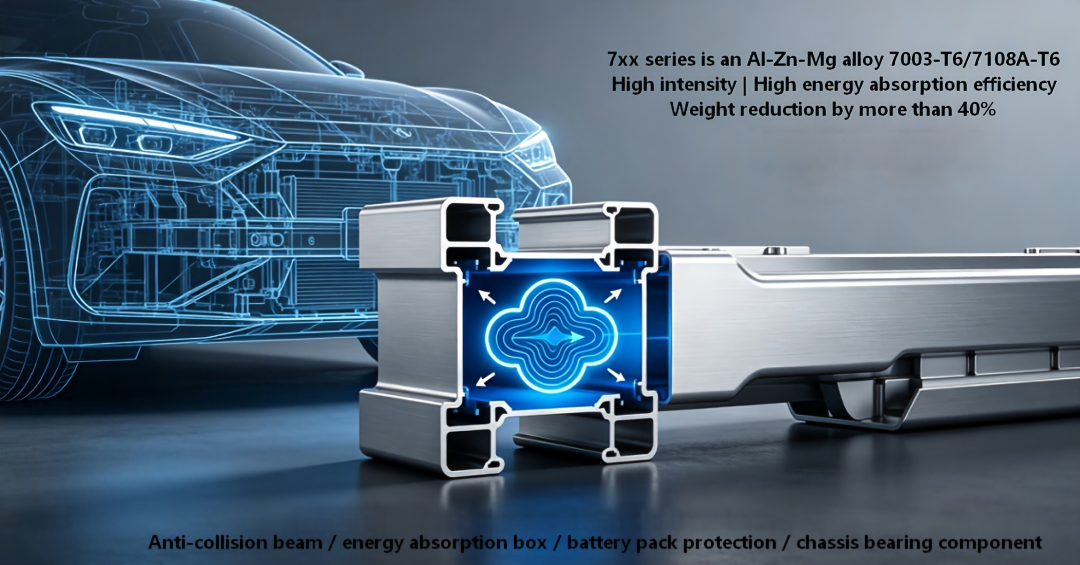
Die Aluminiumlegierungen der 7xxx-Serie bestehen hauptsächlich aus Zink und Magnesium als Legierungselementen. Sie erreichen eine Alterungsverfestigung durch die η-MgZn₂-Phase. Es ist die Serie mit der höchsten Festigkeit. Darunter sind 7003 und 7108A mittelfeste 7er-Legierungen speziell für Automobilstrukturkomponenten, die Festigkeit, Extrusionseigenschaften und Schweißbarkeit in Einklang bringen.
1. Markennummernsystem und konzeptionelle Analyse
• 7003-T6: Eine Al-Zn6Mg0,8Zr-Legierung mit Zirkoniumzusatz zur Verfeinerung der Körner und zur Verbesserung der Rissbeständigkeit und Ermüdungsleistung. Es ist das gängige Material für Crash-Schutzsysteme im Automobilbereich.
• 7108A-T6: Eine verbesserte Version von 7003 mit besserem Gleichgewicht zwischen Festigkeit und Zähigkeit, hervorragender Extrusionsleistung und geeignet für komplexe Querschnittsprofile.
• HAZ 0,67/0,47: Der Bereich der Festigkeitsreduzierungskoeffizienten für die Schweißwärmeeinflusszone, mit dem Maximalwert bei 0,67 und dem Minimalwert bei 0,47, entsprechend unterschiedlichen Schweißverfahren und -positionen.
2. Kernphysikalische Chemie und mechanische Eigenschaften
(1) Grundlegende Merkmale
• Dichte: 2,78 - 2,82 g/cm³, etwas höher als bei der 6er-Serie, immer noch viel niedriger als bei Stahl.
• Festigkeit: Deutlich höher als Serie 6, mit vergleichbarer spezifischer Festigkeit wie hochfester Stahl.
• Korrosionsbeständigkeit: Die allgemeine Korrosionsbeständigkeit ist schwächer als bei der 6er-Serie, mit einer gewissen Empfindlichkeit gegenüber Spannungsrisskorrosion (SCC), die im T6-Zustand offensichtlicher ist und durch zweistufige Alterung im T7-Zustand verbessert werden kann.
• Schweißbarkeit: 7003/7108A gehören zu den schweißbaren Legierungen der 7er-Reihe. Ihre Schweißbarkeit ist besser als bei ultrahartem 7075-Aluminium, es besteht jedoch immer noch das Problem der HAZ-Erweichung.
(2) Typische mechanische Eigenschaften und Streckgrenzenverhältnis (extrudierte Profile im T6-Zustand)
|
Materialqualitätsstatus |
Zugfestigkeit Rm (MPa) |
Streckgrenze Rp0,2 (MPa) |
Dehnung nach Bruch A (%) |
Verhältnis von Streckgrenze zu Zugfestigkeit Rp0,2/Rm |
Bereich des HAZ-Reduktionskoeffizienten |
|
7003-T6 |
340~380 |
280~310 |
10~13 |
0.82~0.84 |
0.47~0.67 |
|
7108A-T6 |
350~390 |
290~320 |
9~12 |
0.83~0.85 |
0.47~0.67 |
3. Typische Vorbereitungs- und Verarbeitungsverfahren
1. Schmelzen und Gießen: Kontrollieren Sie den Gehalt an Zn und Mg genau, fügen Sie Zr und Ti hinzu, um die Körner zu verfeinern, und kontrollieren Sie den Gehalt an Fe- und Si-Verunreinigungen
2. Homogenisierungsbehandlung: Langfristiges Erhitzen auf 460–480 °C, um Gussseigerung zu beseitigen
3. Extrusionsformen: Extrusion bei 420–480 °C, Online-Abschreckung am Ausgang
4. Wärmebehandlung: Standard T6 beträgt 120°C/24 Stunden für einstufige Alterung; Verwenden Sie für Szenarien, in denen eine Korrosionsschutzleistung erforderlich ist, die zweistufige Alterung (T74), wobei Sie 10–15 % Festigkeit im Austausch für Spannungskorrosionsbeständigkeit opfern
5. Weiterverarbeitung: CNC-Fräsen, Biegen, Oberflächenspritzen usw.
4. Anwendungen für Industrie- und Automobilfahrzeuge
(1) Allgemeine industrielle Anwendungen
Eisenbahnbauteile, sekundärtragende Bauteile für die Luft- und Raumfahrt, Hebezeuge, Hochdruckbehälter, Sportgeräte usw.
(2) Unteranwendungen für Kraftfahrzeuge
Kollisionssicherheitssystem: Kernanwendungsszenarien von 7003/7108A
• Aufprallträger vorne und hinten, Energieabsorptionskästen, Stoßfängerverstärkungsteile
• Vorteile: Hohe Festigkeit + hohe Energieabsorptionseffizienz, die I-förmigen Profilprofile haben eine Gewichtsreduzierung von mehr als 40 % im Vergleich zu Aufprallträgern aus Stahl und das Absorptionsvermögen der Kollisionsenergie wird um 30 % erhöht
Komponenten der Fahrzeugrahmenstruktur
• Schwellenbalken, A/B-Trägerverstärkungen, vorderer Längsbalken, Batterierahmen
• Vorteile: Hohe spezifische Festigkeit, Erzielung einer höheren Tragfähigkeit bei begrenztem Querschnittsraum, geeignet für die tragenden Fahrgestellkomponenten, die die Schutzanforderungen von Batteriepaketen neuer Energiefahrzeuge erfüllen
• Hilfsrahmen, Querlenker, Achsschenkel
• Vorteile: Reduzierung der ungefederten Masse, Verbesserung des Fahrzeughandlings und der Reichweitenleistung
5. Erweiterung der CAE-Simulationsanwendungen
Die Unterschiede zwischen der Aluminiumlegierungssimulation der 7er-Serie und dem Kern der 6er-Serie liegen in:
1. Crash-Simulation: Die Empfindlichkeit gegenüber der Dehnungsrate ist höher und die Nichtlinearität während der Hochtemperatur-Erweichungsphase ist signifikanter. Das traditionelle JC-Modell weicht oberhalb von 400 °C um bis zu 18 % ab, und zur ergänzenden Korrektur muss das Zerilli-Armstrong-Konstitutivmodell eingeführt werden.
2. Ermüdungssimulation: Zusätzlich muss der Spannungskorrosionskopplungseffekt berücksichtigt werden. In einer korrosiven Umgebung muss der Reduzierungskoeffizient der Ermüdungslebensdauer auf 0,6 bis 0,8 eingestellt werden.
3. Schweißsimulation: Der Erweichungsbereich der HAZ (Wärmeeinflusszone) ist breiter und die Festigkeitsschwankung ist größer. Die Überprüfung der Grenzbedingungen muss separat bei den Maximal- und Minimalwerten durchgeführt werden.
4. Extrusionsumformsimulation: HyperXtrude und andere Software werden zur Simulation von Metallfluss, Temperaturfeld und Mikrostrukturentwicklung verwendet. Die Extrusionsgeschwindigkeit und das Formdesign sind optimiert, um Risse und grobkörnige Ringfehler zu vermeiden.
三、Häufige Probleme und Lösungen bei der Produktion und dem Service von Aluminiumlegierungen
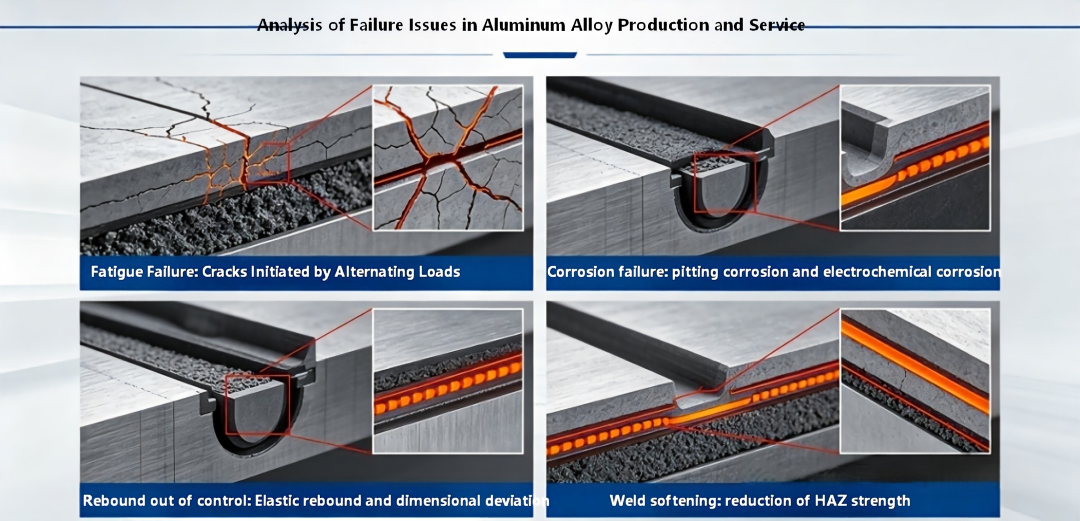
1. Materialermüdungsversagen
Problembeschreibung: Unter wiederholten Wechselbelastungen beginnen sich Ermüdungsrisse an Spannungskonzentrationspunkten im Material zu bilden und dehnen sich weiter aus, was schließlich zu Sprödbrüchen bei geringer Spannung führt, die eine der Hauptversagensursachen für Fahrgestell- und Karosserierahmensysteme von Kraftfahrzeugen darstellen. Die Ermüdungslebensdauer von Punktschweißverbindungen aus Aluminiumlegierungen beträgt nur 20 bis 30 % der von Stahlverbindungen gleicher Dicke, was sie zu einem schwachen Glied macht.
Ursachen:
• Strukturen verfügen über Spannungskonzentrationsmerkmale wie Löcher, Kerben und Ecken
• Schweißverbindungen weisen Poren, Einschlüsse, WEZ-Erweichungen und Eigenspannungen auf
• Defekte wie Oberflächenkratzer und Korrosionsgruben werden zu Quellen für die Entstehung von Rissen
• Die Amplitude der Wechselbelastung überschreitet die Ermüdungsgrenze des Materials. Lösung:
• Designseite: Optimieren Sie den Radius der Strukturecken, um scharfe Ecken und abrupte Änderungen im Querschnitt zu vermeiden und dadurch den Spannungskonzentrationskoeffizienten zu verringern.
• Prozessseite: Vorzugsweise mechanische Verbindungen wie selbstschneidende Nieten (SPR) und Fließbohrschrauben (FDS) anstelle von Punktschweißen einsetzen, um die Ermüdungsfestigkeit der Verbindungen zu verbessern; Nach dem Schweißen Schleifen und Strahlen durchführen und Restdruckspannung einbringen.
• Materialseite: Auswahl feinkörniger, hochreiner Legierungen, Kontrolle der Größe und Verteilung der Einschlüsse; Nehmen Sie einen zweistufigen Alterungsprozess an, um die Ermüdungsbeständigkeit zu verbessern
• Simulationsseite: Führen Sie eine Überprüfung der Ermüdungslebensdauer auf der Grundlage des linearen kumulativen Schadensgesetzes von Miner durch und reservieren Sie einen Sicherheitsfaktor
2. Materialkorrosionsfehler
Problembeschreibung: Materialien unterliegen in Umgebungsmedien chemischen oder elektrochemischen Reaktionen, was zu einer Verschlechterung der Oberfläche, einem Leistungsabfall und sogar zu strukturellem Versagen führt. Zu den häufigsten Korrosionsarten von Aluminiumlegierungen gehören Lochfraßkorrosion, interkristalline Korrosion, Spannungsrisskorrosion (SCC) und galvanische Korrosion.
Ursachen:
• Lochfraß: Eine Umgebung mit Chloridionen (Küste, Tausalz) schädigt den Oberflächenoxidfilm und bildet lokale Korrosionslöcher
• Spannungskorrosion: Hochfestes Aluminium der 7er-Serie unterliegt unter der kombinierten Wirkung von Zugspannung und korrosivem Medium einer interkristallinen Rissbildung
• Galvanische Korrosion: Wenn eine Aluminiumlegierung mit Metallen mit positiverem Potenzial wie Stahl oder Kupfer in Kontakt kommt, bildet sich in einer feuchten Umgebung eine Elektrolysezelle, wobei Aluminium als Anode fungiert und die Korrosion beschleunigt
Lösungen:
• Oberflächenschutz: Verwenden Sie Eloxieren, elektrophoretische Beschichtung, Pulversprühen usw., um eine Schutzschicht zu bilden; Tragen Sie Korrosionsschutzwachs auf wichtige Teile auf
• Strukturelle Gestaltung: Wasseransammlungsstrukturen vermeiden, Entwässerungslöcher anbringen; Fügen Sie beim Verbinden verschiedener Metalle Isolierpads hinzu, um den elektrischen Kontakt zu isolieren
• Materialauswahl: Wählen Sie die 6er-Serie für Außenverkleidungsteile mit hoher Korrosionsbeständigkeit; Ersetzen Sie den T6-Zustand von Strukturteilen der 7er-Serie durch den T7-Zustand, um die SCC-Beständigkeit zu erhöhen
• Elektrochemischer Schutz: Installieren Sie Opferanoden (Zinkblöcke) in geschlossenen Hohlräumen
3. Unkontrollierte plastische Verformung und Rückfederung
Problembeschreibung: Nach dem Stanzen erfährt das Teil eine Rückfederung und die Maßhaltigkeit entspricht nicht den Montageanforderungen; Während des Betriebs erfährt es unter Last eine plastische Verformung, die die strukturelle Stabilität beeinträchtigt. Der Elastizitätsmodul von Aluminiumlegierungen ist niedrig und die Rückfederung ist zwei- bis dreimal so hoch wie die von Stahl. Dies ist eine Kernschwierigkeit im Stanzprozess.
Ursachen:
• Niedriger Elastizitätsmodul, was zu einer großen elastischen Erholung nach plastischer Verformung führt
• Schwankungen in der Streckgrenze und Anisotropie des Materials führen zu einer ungleichmäßigen Rückfederung
• Unzureichende strukturelle Steifigkeit, wobei die Betriebslast die Streckgrenze übersteigt
Lösungen:
• Stanzprozess: Verwenden Sie eine Umformsimulation, um das Ausmaß der Rückfederung und die Designkompensation für die Formoberfläche vorherzusagen. Verwenden Sie Streckformen anstelle von einfachem Biegen, um den Anteil der plastischen Verformung zu erhöhen
• Prozessergänzungen: Richten Sie einen Endbearbeitungsprozess ein, um ein sekundäres Feinpressen wichtiger Abmessungen durchzuführen
• Strukturoptimierung: Fügen Sie Rippen und Flansche hinzu, um das Trägheitsmoment des Abschnitts zu erhöhen und die Struktursteifigkeit zu verbessern
• Qualitätskontrolle: Kontrollieren Sie den Schwankungsbereich der Streckgrenze des Plattenmaterials bei Lieferung streng und verkürzen Sie die Lagerzeit für die natürliche Alterung
4. Umform- und Serviceriss
Problembeschreibung: Während des Stanzvorgangs kommt es zu Rissen im Blechmaterial (z. B. Dehnungsrisse, Biegerisse); Während des Betriebs entwickelt die Struktur Risse und dehnt sich aus, was zu Strukturversagen führt.
Ursachen:
• Unzureichende Blechdehnung, Verformung über der Verformungsgrenze
• Plattenmaterialien im T4P-Zustand führen bei zu langer Lagerung zu einer Erhöhung der Streckgrenze und einer Abnahme der Plastizität
• Unzureichende Stanzschmierung, kleine Formkehlen, lokale Dehnungskonzentration
• Im Einsatz übersteigt die Stoßbelastung die Bruchzähigkeit des Materials oder es treten Ermüdungsrisse bis zur kritischen Größe auf
Lösungen:
• Materialseite: Wählen Sie IBR und andere Sorten mit hoher Umformleistung; Setzen Sie die Anforderungen an das Alterungsmanagement innerhalb von 6 Monaten strikt um und validieren Sie die Leistung von Materialien, die das Zeitlimit überschritten haben, erneut
• Prozessseitig: Stanzparameter optimieren, spezielles Stanzöl für Aluminiumlegierungen verwenden; Formkehlen vergrößern, Anordnung der Stretchrippen optimieren; Verwenden Sie für komplexe Teile das Warmprägeverfahren. Durch Erhitzen auf 200–300 °C kann die Umformgrenze um 30–50 % erhöht werden.
• Konstruktionsseitig: Lokale starke Verformungen vermeiden, Verformungen gleichmäßig verteilen; Führen Sie eine Überprüfung der Bruchzähigkeit für wichtige tragende Teile durch
• Inspektionsseite: Verwenden Sie zerstörungsfreie Prüfmethoden wie Wirbelstrom und Ultraschall, um interne Defekte und Mikrorisse zu erkennen
5. Erweichung der Wärmeeinflusszone und Heißrisse
Problembeschreibung: Nach dem Schmelzschweißen lösen sich die Aushärtungsphasen in der Wärmeeinflusszone um die Schweißnaht auf oder vergröbern, was zu einem deutlichen Festigkeitsabfall führt (die Festigkeit der 6er Serie T6 State HAZ verringert sich um ca. 40-50%, bei der 7er Serie kann sie über 50% erreichen); Die hochlegierte 7er-Serie neigt zum Verschweißen von Heißrissen.
Ursachen:
• Der Schweißwärmezyklus führt dazu, dass die HAZ-Temperatur die Alterungstemperatur überschreitet, was zu einer Überalterung oder erneuten Auflösung der Verstärkungsphasen führt
• Der breite Erstarrungstemperaturbereich der Legierung bildet an den Korngrenzen eutektische Phasen mit niedrigem Schmelzpunkt, und während der Abkühlungskontraktion entstehen Kristallisationsrisse
• Übermäßiger Schweißwärmeeintrag vergrößert die HAZ-Breite, was zu einer stärkeren Erweichung führt
Lösungen:
• Prozessauswahl: Vorzugsweise das Reibrührschweißen (FSW) anstelle des Schmelzschweißens einsetzen, um den Grad der HAZ-Erweichung deutlich zu reduzieren; Verwenden Sie beim Schmelzschweißen einen Prozess mit geringer Wärmezufuhr (CMT-Kaltmetallübergangsschweißen).
• Materialauswahl: Reservieren Sie bei der Konstruktion der Schweißstruktur einen HAZ-Festigkeitsreduktionskoeffizienten, erhöhen Sie die Querschnittsdicke oder wählen Sie ein Grundmaterial mit höherer Festigkeit
• Behandlung nach dem Schweißen: Bei einigen Legierungen kann ein Teil der HAZ-Festigkeit teilweise durch künstliche Alterung nach dem Schweißen wiederhergestellt werden
• Rissvermeidung: Schweißparameter optimieren, geeignete Zusatzdrähte verwenden; Entwerfen Sie angemessene Abschrägungen und Montageabstände, um die Schweißspannung zu reduzieren
Fazit
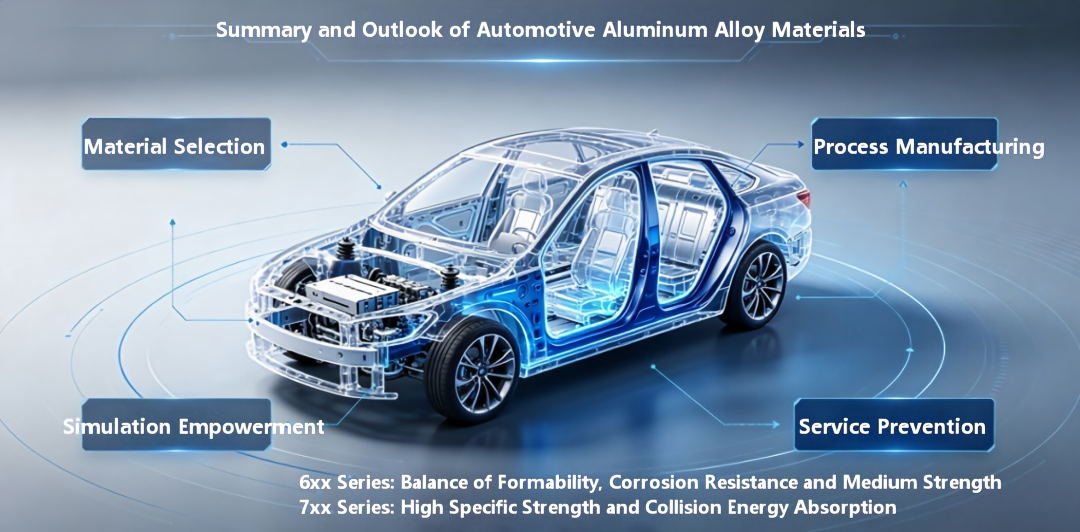
Die Aluminiumlegierungen der Serien 6xxx und 7xxx bilden zusammen die „Grundlage“ und „hochfesten Linien“ für den Aluminium-Leichtbau in Automobilen: Erstere ist mit ihrer Einbrennhärteeigenschaft „sanfte Umformung und harter Einsatz“ sowie ihrer ausgewogenen Korrosionsbeständigkeit und Schweißleistung die allgemein bevorzugte Wahl für Karosserieteile und Strukturen mittlerer Belastung; Letzteres übernimmt mit höherer spezifischer Festigkeit und Absorptionseffizienz der Kollisionsenergie die Kernfunktionen von Sicherheitsbauteilen und Hochlastrahmen. Diese beiden stehen nicht in einer Ersatzbeziehung; Stattdessen bilden sie die optimale Leistungs-, Prozess- und Kostenanpassung in verschiedenen Teilen des gesamten Fahrzeugs.
Mit der kontinuierlichen Verbesserung der Leichtbauanforderungen für Fahrzeuge mit neuer Energie wird das Aluminiummaterialsystem immer noch kontinuierlich weiterentwickelt – neue Generationen von Platten der 6er-Serie mit höherem Einbrennhärteverhalten, extrudierte Materialien der 7er-Serie mit hoher Korrosionsbeständigkeit und Zähigkeit sowie neue Kategorien wie nicht wärmebehandelte Aluminiumdruckgusslegierungen wurden kontinuierlich eingeführt; Gleichzeitig verkürzt der Fortschritt hochpräziser Materialkonstitutivmodelle und Mehrfeldkopplungssimulationstechnologien auch kontinuierlich die Zeit vom Labor bis zum Serienfahrzeug. Die Synergie aus Materialinnovationen, Prozessdurchbrüchen und Simulationsmöglichkeiten wird die Entwicklung des Automobilleichtbaus in Richtung effizienterer, sichererer und kostengünstigerer Richtungen weiter vorantreiben.


