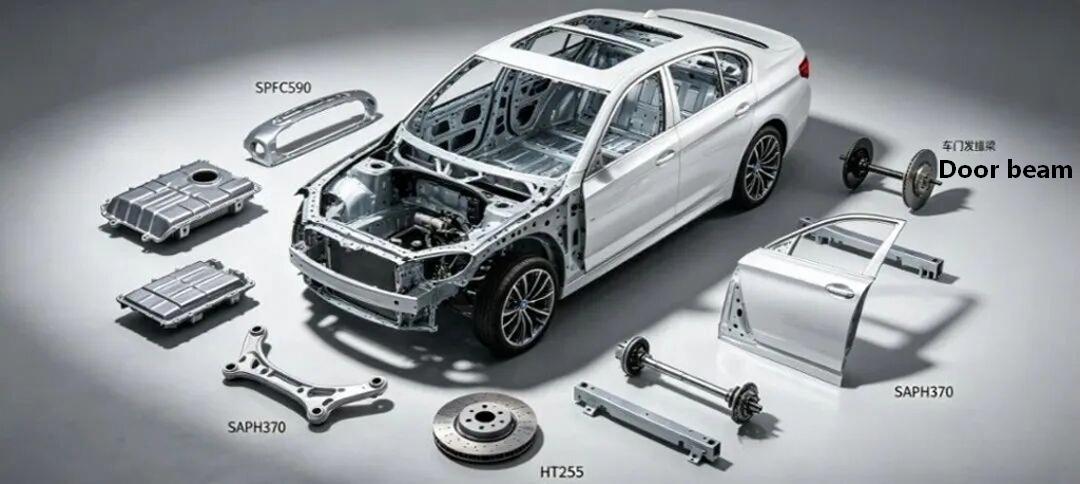
Der oberste Grundsatz bei der Auswahl von Werkstoffen für Automobile bestand nie darin, „die maximale Leistungsgrenze anzustreben“, sondern vielmehr darin, die optimalen Gesamtkosten über den gesamten Prozess hinweg basierend auf den Anforderungen der Arbeitsbedingungen zu erreichen. Die verschiedenen Hauptkategorien von Materialien, die wir heute besprechen (SP-Serie aus kohlenstoffarmem Weichstahl / hochfeste strukturelle SAPH-Serie / umformende hochfeste SPFC-Serie / Grauguss-HT-Serie) bilden genau das Grundgerüst der Metallverwendung in Massenautos und bilden die „maximal gemeinsame Materialbibliothek“, die die gesamte F&E-, Prozess- und Lieferkettenkette aufeinander abstimmt.
Serie kohlenstoffarmer Stähle (kohlenstoffarmer Stahl): SPCC/SPCD/SPCE/SPHC/SPHD/SPHE; Excellent Forming Steel-Serie (Excellent Forming Steel): SPFC440/590/980; Stahl für hochwertige Kohlenstoffstrukturstahlserie (Stahl für hochwertige Kohlenstoffstrukturstahl): SAPH310/370/400/440; Kohlenstoffstahl-Gussstahlserie (Kohlenstoffstahl-Gussstahl): HT150/HT250 usw.
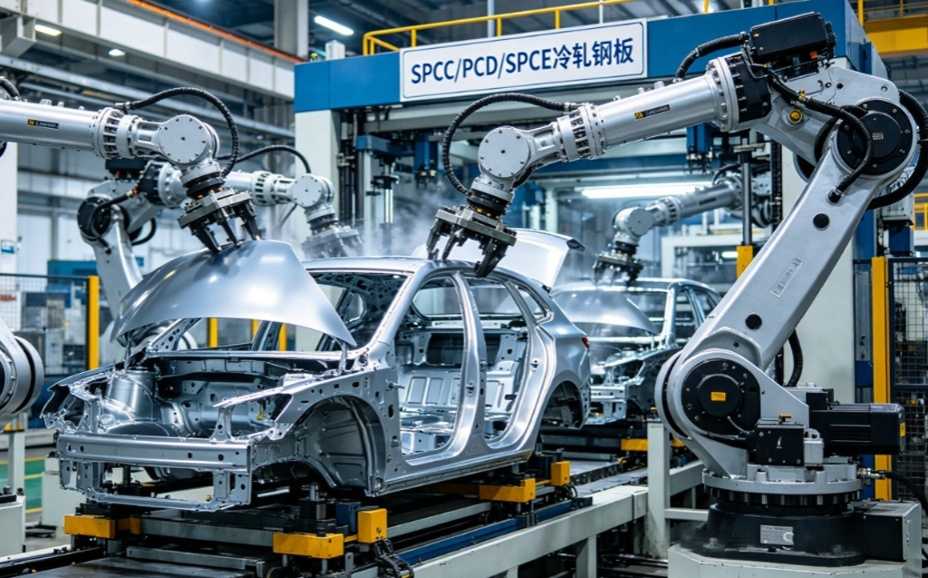
1. Kaltgewalzte Kohlenstoffstahlbleche und -bänder (SPCC/SPCD/SPCE)
Konzeptionelles Attribut
• Definition: Die durch die japanische Industrienorm JIS G 3141 definierten kaltgewalzten kohlenstoffarmen Stahlbleche und -bänder eignen sich für allgemeine Verarbeitungs-, Stanz- und Tiefziehanwendungen.
• Benennungsregel: S (Stahl) + P (Platte) + C (Kalt) + Pressgradbuchstabe
• Entsprechender Markenname:
•SPCC: Normale Güteklasse, entsprechend der nationalen Norm GB/T 13237 Q195-Q215A, der Europäischen Union EN 10130 DC01 und der deutschen Norm St12
•SPCD: Pressgrad, entsprechend der nationalen Norm GB/T 13237 08Al, EU DC03 und deutschem St13
•SPCE: Tiefziehsorte, entsprechend der nationalen Norm GB/T 5213 für 08Al-Tiefziehstahl, der EU-Norm DC04 und der deutschen Norm St14
2. Physikalische Chemie und mechanische Eigenschaften
Chemische Zusammensetzung (Schmelzanalyse, %, JIS-Standard-Obergrenze)
|
Note |
C |
Si |
Mn |
P |
S |
Alt |
|
SPCC |
≤0.15 |
≤0.05 |
≤0.60 |
≤0.035 |
≤0.025 |
- |
|
SPCD |
≤0.10 |
≤0.03 |
≤0.45 |
≤0.030 |
≤0.020 |
≥0.020 |
|
SPCE |
≤0.08 |
≤0.03 |
≤0.40 |
≤0.025 |
≤0.020 |
≥0.025 |
Mechanische Eigenschaften (geglühter Zustand, Standard-Mindestwert / typischer Wert)
|
Note |
Streckgrenze (MPa) |
Zugfestigkeit (MPa) |
Typisches Verhältnis von Streckgrenze zu Zugfestigkeit |
Dehnung A80 (%) |
Plastisches Dehnungsverhältnis r₉₀ |
Verfestigungsexponent n₉₀ |
|
SPCC |
≥195/210 |
270-410/340 |
0.62 |
≥28/32 |
1.0-1.3/1.1 |
0.18-0.21/0.19 |
|
SPCD |
≤215/190 |
270-390/330 |
0.58 |
≥34/38 |
1.4-1.8/1.6 |
0.21-0.24/0.22 |
|
SPCE |
≤195/175 |
270-370/320 |
0.55 |
≥38/42 |
1.8-2.2/2.0 |
0.23-0.26/0.24 |
Hinweis: Streckgrenzenverhältnis = Streckgrenze / Zugfestigkeit. Ein niedrigerer Wert weist auf eine stärkere plastische Verformungsfähigkeit des Materials und eine bessere Formbarkeit hin.
Physikalische Eigenschaften
• Dichte: 7,85 g/cm³
• Elastizitätsmodul: 206 - 210 GPa
• Poissonzahl: 0,3
• Wärmeausdehnungskoeffizient: 11,7×10⁻⁶/℃ (20 - 100℃)
• Der geglühte Zustand ist nicht magnetisch.
Die Kerndefinition und physikalische Natur des Streckgrenzenverhältnisses
Spannungs-Dehnungs-Verhältnis = Streckgrenze (σₛ) / Zugfestigkeit (σᵦ)
• Physikalische Essenz: Spiegelt die Leichtigkeit wider, mit der ein Material von der elastischen Verformung zur plastischen Verformung übergeht, sowie die Dauer der plastischen Verformungsphase.
• Wertebereich: 0 bis 1. Je niedriger der Wert, desto größer ist die plastische Verformung, die nach dem Nachgeben des Materials auftreten kann. Je höher der Wert, desto näher ist das Material dem spröden Zustand, in dem es beim Nachgeben sofort bricht.
Die Kernindikatoren der Stanzumformleistung
• Niedriges Streckgrenzen-Festigkeits-Verhältnis (<0,6): Nachdem das Material nachgibt, kommt es über einen langen Zeitraum gleichmäßiger plastischer Verformung. Der Verfestigungsindex (n-Wert) ist hoch, die Position des Formungsgrenzendiagramms (FLD) ist hoch und es ist unwahrscheinlich, dass Einschnürungen und Risse auftreten. Es eignet sich für komplexe Tiefziehteile.
• Moderates Streckgrenzenverhältnis (0,6 - 0,7): Der Gleichgewichtspunkt zwischen Festigkeit und Formbarkeit, geeignet für die meisten Karosseriestrukturkomponenten.
• Hohes Streckgrenzen-Festigkeits-Verhältnis (>0,7): Nachdem das Material seine Streckgrenze erreicht hat, erreicht es schnell die Zugfestigkeit, hat eine geringe gleichmäßige Dehnungsrate, eine niedrige Umformgrenze und ist anfällig für Scherkantenrisse und Bördelrisse. Der Stempelvorgang ist schwierig.
3. Einführung in Kernprozesse
1. Säurebeizen: Warmgewalzte Bleche werden mit Salzsäure gebeizt, um den Oxidbelag zu entfernen, was zu einer sauberen Oberfläche führt.
2. Kaltwalzen: Mehrere Walzdurchgänge bei Raumtemperatur mit einer Dickengenauigkeit von ±0,02 mm und einer Oberflächenrauheit im Bereich von Ra 0,2 bis 1,6 μm.
3. Glühen:
○ Schalenglühen: Geeignet für die Massenproduktion, niedrige Kosten, durchschnittliche Leistungsgleichmäßigkeit, geeignet für SPCC/SPCD
○ Kontinuierliches Glühen: Kontinuierliche Produktion, gleichmäßige Leistung, gute Oberflächenqualität, Möglichkeit zur Herstellung höherwertiger SPCE
4. Endbearbeitung: Der Flachwalzprozess eliminiert das Fließplateau und kann eine raue Oberfläche (D) oder eine glatte Oberfläche (B) liefern. Es kann auch mit Öl beschichtet oder zum Rostschutz passiviert werden.
4. Anwendungen für Industrie- und Automobilfahrzeuge
• Industrielle Anwendungen:
○SPCC: Gehäuse für Haushaltsgeräte, Büromöbel, Lüftungskanäle, allgemeine Hardwarekomponenten
○SPCD: Instrumentengehäuse, Halterung für elektronische Geräte, Hardwarekomponente für flaches Tiefziehen
○SPCE: Lampenreflektor, Küchenspüle, Batteriegehäuse, komplexe Tiefziehteile
• Anwendung in Komplettfahrzeugen:
○SPCC: Kraftstofftankhalterung, nichttragende Struktur des Sitzes, Innenplatte des Armaturenbrettquerträgers, Türinnenverkleidungshalterung
○SPCD: Innenblech der Autotür, Innenblech der Motorhaube, Innenblech der Gepäckraumabdeckung, Innenblech des Kotflügels
○SPCE: Ölwanne, Stoßdämpferabdeckung, Nabenabdeckung, Türgriffhalterung, komplex geformte Stanzteile
5. Analyse der Erweiterung der Simulationsanwendung
• Materialmodell: Dem anisotropen Ertragskriterium Hill48 sollte Vorrang eingeräumt werden. Die tatsächliche Spannungs-Dehnungs-Kurve, der Wert von r und der Wert von n müssen eingegeben werden.
• Pressformsimulation:
○SPCC: Die FLD-Kurve ist relativ niedrig. Der Schwerpunkt liegt auf Falten- und Ausdünnungsraten (kontrolliert innerhalb von 20 %), und die Simulationsgenauigkeit ist hoch.
○SPCD/SPCE: Niedriges Streckgrenzen-Festigkeits-Verhältnis, starke plastische Verformungsfähigkeit. Eine genaue Kalibrierung der r- und n-Werte ist erforderlich. Besonderes Augenmerk sollte auf Falten und Risse an den Seitenwänden gelegt werden. SPCE kann ein Tiefziehverhältnis von über 2,2 erreichen.
○ Elastizitätsvorhersage: Die Elastizität von SPCC ist relativ gering (< 1°). Für SPCE ist bei komplexen Krümmungen eine Elastizitätskompensation erforderlich.
• Struktursimulation: Es kann ein elastoplastisches Modell verwendet werden. Es eignet sich für die Festigkeits- und Steifigkeitsanalyse nichttragender Strukturbauteile.
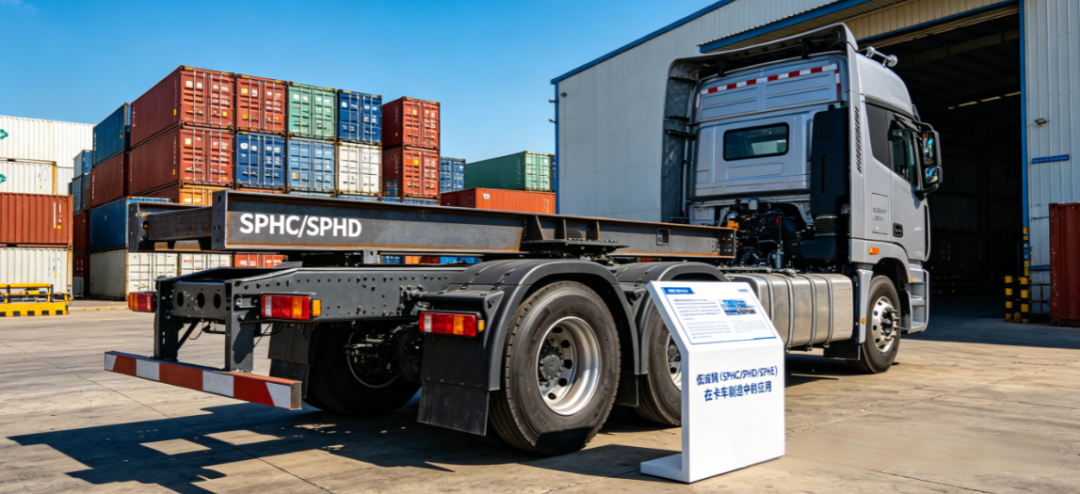
II. Warmgewalzte Kohlenstoffstahlplatten und Stahlbänder (SPHC/SPHD/SPHE)
Konzeptionelles Attribut
• Definition: Die warmgewalzten kohlenstoffarmen Stahlplatten und Stahlbänder gemäß der japanischen Industrienorm JIS G 3131 eignen sich für allgemeine Strukturen, Stanz- und Tiefziehanwendungen.
• Benennungsregel: S (Stahl) + P (Platte) + H (Hot) + Pressgradbuchstabe
• Entsprechender Markenname:
○SPHC: Kommerzielle Qualität, entsprechend der nationalen Norm GB/T 912 Q235B und der europäischen Norm EN 10051 S235JR
○SPHD: Presssorte, entsprechend der nationalen Norm GB/T 912 für Q235B-Stahl, der beim Pressen verwendet wird, und der EU-Norm DD1
○SPHE: Tiefziehsorte, entsprechend der nationalen Norm GB/T 5213 für warmgewalzten Tiefziehstahl 08Al und der EU-Norm DD13
2. Physikalische Chemie und mechanische Eigenschaften
Chemische Zusammensetzung (Schmelzanalyse, %, JIS-Standard-Obergrenze)
|
Note |
C |
Si |
Mn |
P |
S |
|
SPHC |
≤0.15 |
≤0.05 |
≤0.60 |
≤0.035 |
≤0.025 |
|
SPHD |
≤0.12 |
≤0.05 |
≤0.50 |
≤0.030 |
≤0.020 |
|
SPHE |
≤0.10 |
≤0.05 |
≤0.45 |
≤0.025 |
≤0.020 |
Mechanische Eigenschaften (im warmgewalzten Zustand, Standard-Mindestwert / typischer Wert)
|
Note |
Streckgrenze (MPa) |
Zugfestigkeit (MPa) |
Typisches Verhältnis von Streckgrenze zu Zugfestigkeit |
Dehnung A50 (%) |
Kaltbiegeeigenschaft (180°) |
|
SPHC |
<235/215 |
270-440/360 |
0.6 |
≥29/33 |
d=a |
|
SPHD |
<235/205 |
270-430/350 |
0.59 |
≥33/37 |
d=0 |
|
SPHE |
<215/195 |
270-410/340 |
0.57 |
≥37/41 |
d=0 |
Hinweis: d steht für den Durchmesser der Biegemitte und a für die Dicke der Probe.
3. Einführung in Kernprozesse
Erhitzen der Bramme: Erhitzen auf 1150–1250 °C, um den Austenit zu homogenisieren.
2. Warmwalzen: Vorwalzen + Feinwalzen, Endwalztemperatur 850 - 920℃ (Austenit-Rekristallisationszone)
3. Abkühlung: Das Material wird vor dem Aufwickeln in einer laminaren Strömung auf 550 - 650 °C abgekühlt.
4. Oberflächenbehandlung: Wir können schwarze Hautrollen, mit Säure gewaschene Rollen und mit Säure gewaschene, ölbeschichtete Rollen liefern.
• Prozessmerkmale: Die Kosten sind 30–40 % niedriger als beim Kaltwalzen, mit einem Dickenbereich von 1,5–16 mm und hoher Produktionseffizienz.
4. Anwendungen für Industrie- und Automobilfahrzeuge
• Industrielle Anwendungen:
○SPHC: Baumaterialien, Gerüste, Containerhüllen, Rohstoffe für geschweißte Rohre
○SPHD: Strukturen aus Stahlrohren, leicht gestanzten Teilen und landwirtschaftlichen Maschinenkomponenten
○SPHE: Kesselköpfe, Tankgehäuse für Gasspeicher, komplexe Stanzteile
• Anwendung in Komplettfahrzeugen:
○SPHC: LKW-Fahrgestell-Querträger, Hilfsrahmen-Verbindungsstück, Abgasanlagenflansch, Reserveradhalterung
○SPHD: Radspeichen, Bremsgrundplatte, hintere Aufhängungshalterung der Fahrerkabine, Kraftstofftankgehäuse
○SPHE: Pkw-Hinterachsgehäuse, Motorhalterung, Achsschenkelhalterung, komplexe Strukturkomponenten des Fahrgestells
5. Analyse der Erweiterung der Simulationsanwendung
• Materialmodell: Verwenden Sie ein Plastizitätsmodell. Es ist notwendig, die Länge der Fließplattform und die Kaltverfestigungsrate genau einzugeben.
• Presssimulation:
Der Reibungskoeffizient ist auf 0,12 – 0,15 eingestellt (höher als der des kaltgewalzten Blechs, der 0,10 – 0,12 beträgt).
○SPHC: Das Streckgrenzen-Festigkeits-Verhältnis ist etwas höher, wobei der n-Wert zwischen etwa 0,16 und 0,20 liegt. Die Umformgrenze ist relativ niedrig und die Vorhersage muss konservativ sein.
○SPHE: Niedriges Verhältnis von Streckgrenze zu Festigkeit, gute Formbarkeit. Es kann als kaltgewalztes SPCE bezeichnet werden, es sollte jedoch auf den Einfluss der Oberflächenqualität auf den Umformprozess geachtet werden.
• Schweißsimulation: Niedriger Kohlenstoffgehalt, geringes Versprödungsrisiko in der Wärmeeinflusszone, konzentriert sich hauptsächlich auf Schweißverformung. Empfohlen wird die Eigendehnungsmethode.
• Ermüdungssimulation: Die Oberflächenrauheit von warmgewalzten Blechen ist relativ hoch und ihre Ermüdungslebensdauer ist 10–15 % niedriger als die von kaltgewalzten Blechen.
III. Hochwertige Formstahlserie (SPFC440/SPFC590/SPFC980)
Konzeptionelles Attribut
• Definition: Die durch die japanische Industrienorm JIS G 3135 definierten kaltgewalzten hochfesten Stahlplatten und Stahlbänder fallen in die Kategorie „Advanced High-Strength Steel“ (AHSS) und zeichnen sich durch ein ausgewogenes Verhältnis von hoher Festigkeit und guter Formbarkeit aus.
• Benennungsregel: S (Stahl) + P (Platte) + F (formbar) + C (Kalt) + Mindestzugfestigkeit (MPa)
• Materialtyp:
○SPFC440/590: Besteht hauptsächlich aus ferritisch-perlitischem Stahl und niedriglegiertem hochfestem Stahl
○SPFC980: Besteht hauptsächlich aus Duplexstahl (DP) und Mehrphasenstahl (CP)
2. Physikalische Chemie und mechanische Eigenschaften
Chemische Zusammensetzung (Schmelzanalyse, %, JIS-Standard-Obergrenze)
|
Note |
C |
Si |
Mn |
P |
S |
Mikrolegierungselemente |
|
SPFC440 |
≤0.18 |
≤0.60 |
≤1.60 |
≤0.030 |
≤0.025 |
Nb≤0,06, Ti≤0,15 |
|
SPFC590 |
≤0.20 |
≤0.80 |
≤2.00 |
≤0.025 |
≤0.020 |
Nb≤0,06, Ti≤0,15, V≤0,10 |
|
SPFC980 |
≤0.25 |
≤1.50 |
≤2.50 |
≤0.020 |
≤0.015 |
Cr≤0,80, Mo≤0,50 |
Mechanische Eigenschaften (geglühter Zustand, Standard-Mindestwert / typischer Wert)
|
Note |
Streckgrenze (MPa) |
Streckgrenze (MPa) |
Typisches Verhältnis von Streckgrenze zu Zugfestigkeit |
Dehnung A80 (%) |
Lochausdehnungsverhältnis (%) |
180°-Biegeleistung |
|
SPFC440 |
≥305/330 |
440-560/490 |
0.67 |
≥24/28 |
≥60/70 |
d=a |
|
SPFC590 |
≥420/450 |
590-760/650 |
0.69 |
≥20/24 |
≥45/55 |
d=2a |
|
SPFC980 |
≥685/750 |
980-1200/1050 |
0.71 |
≥10/12 |
≥25/30 |
d=3a |
Hinweis: Das Streckgrenzen-zu-Festigkeits-Verhältnis von Duplexstahl SPFC980 liegt normalerweise zwischen 0,65 und 0,75, während das von Mehrphasenstahl 0,75 überschreiten kann.
3. Einführung in Kernprozesse
Kaltwalzen: Ähnlich wie gewöhnlicher kaltgewalzter Stahl, jedoch mit einer höheren Reduktionsrate.
2. Durchlaufglühen:
○SPFC440/590: Erreicht eine hohe Festigkeit durch die Ausscheidungsverfestigung von Mikrolegierungselementen und die Feinkornverfestigung.
○SPFC980: Nutzt einen schnellen Erwärmungs-, Isolierungs-, schnellen Abkühlungs- und Überbehandlungsprozess zur Bildung einer Martensit- oder Bainitstruktur.
3. Oberflächenbehandlung: Erhältlich in den Versionen Feuerverzinkung (GI), verzinkte Eisenlegierung (GA) und Elektroverzinkung (EG). Der Markenname wird in SGC-Serie geändert.
• Technische Herausforderung: Der SPFC980 stellt äußerst strenge Anforderungen an die Steuerung der Kühlgeschwindigkeit. Die Abkühlgeschwindigkeit muss über 50℃/s liegen.
4. Anwendungen für Industrie- und Automobilfahrzeuge
• Industrielle Anwendungen: Baumaschinenkomponenten, hochfeste Regale, Aufzugschienen, Container
• Anwendung Komplettfahrzeuge (Kern):
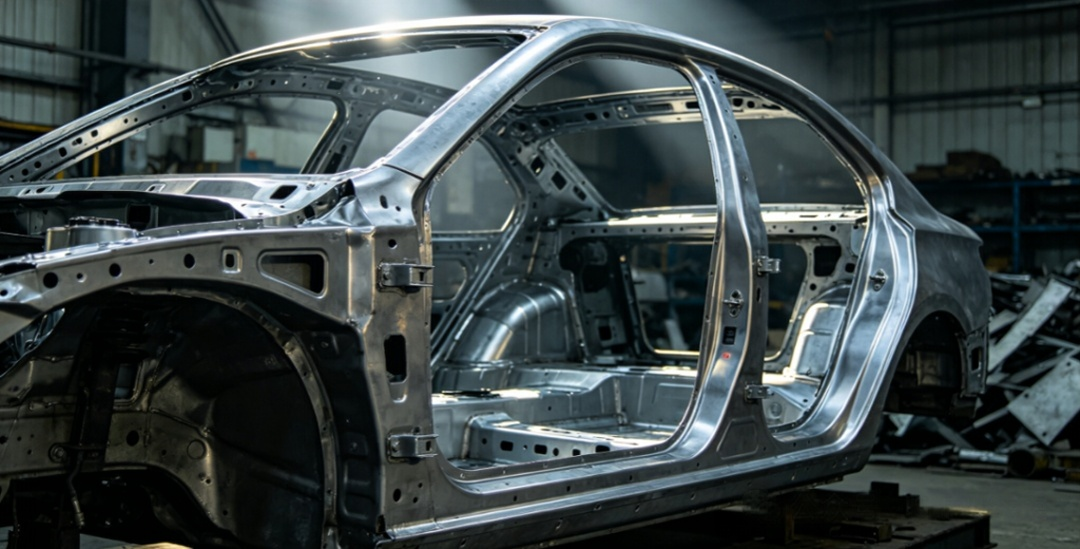
○SPFC440: Karosseriebodenblech, Sitzquerträger, Dachlängsträger, Bodenverstärkungsträger
○SPFC590: A-Säulen-/B-Säulen-Verstärkungsplatten, Türaufprallträger, Boden-Mittelkanal-Verstärkungsträger, vordere Längsträger
○SPFC980: Frontstoßstangen-Aufprallträgerkörper, B-Säulen-Verstärkungsplatte, Bodenquerträger, Stahlverstärkungsstück (teilweise Ersatz für heißgepressten Stahl)
5. Analyse der Erweiterung der Simulationsanwendung
• Materialmodell:
○ SPFC440/590: Mithilfe des hybriden Verhärtungsmodells (isotrop + dynamisch) können genauere Vorhersagen des Rückpralls getroffen werden.
○SPFC980: Es ist notwendig, ein Servo-Hardening-Modell zu verwenden, das den Borsig-Effekt berücksichtigt (z. B. das Yoshida-Uemori-Modell).
• Pressformsimulation:
Das Streckgrenzenverhältnis nimmt mit zunehmender Festigkeit zu und die Umformbarkeit nimmt allmählich ab.
Die FLD-Kurve verschiebt sich im Vergleich zu kohlenstoffarmem Stahl deutlich nach unten. Der FLD0-Wert von SPFC980 beträgt ungefähr 0,15.
○ Die herkömmliche FLD-Vorhersage von SPFC980 ist ungenau. Es wird empfohlen, die Frakturkriterien GISSMO oder MMC zu verwenden.
Kantenrisse sind die primäre Fehlerursache des SPFC980 und es ist notwendig, die Dehnungsempfindlichkeit im Kantenschneidbereich zu reduzieren.
• Resilienzvorhersage:
Je höher das Streckgrenzenverhältnis, desto größer der Rückprall: Der Rückprall von SPFC440 beträgt etwa 1–3°, der von SPFC590 etwa 3–5° und der von SPFC980 kann 5–10° erreichen.
Es ist notwendig, eine Kompensation der Formoberfläche durchzuführen, und der Kompensationsbetrag beträgt normalerweise das 1,2- bis 1,5-fache des Rückfederungsbetrags.
• Kollisionssimulation: Das Material SPFC980 weist hervorragende Energieabsorptionsfähigkeiten auf und ist eines der bevorzugten Materialien für Fahrzeugsicherheitsstrukturen.
IV. Hochwertige Kohlenstoffbaustahlserie (SAPH310/SAPH370)
Konzeptionelles Attribut
• Definition: Die im japanischen Industriestandard JIS G 3113 definierten warmgewalzten Stahlbleche und Stahlbänder für den Automobilbau sind speziell für Fahrgestelle und Aufhängungssysteme von Automobilen konzipiert.
• Benennungsregel: S (Stahl) + A (Automobil) + P (Blech) + H (Heiß) + Mindestzugfestigkeit (MPa)
• Entsprechender Markenname:
○SAPH310: Entspricht der nationalen Norm GB/T 3273 Q310
○SAPH370: Entspricht der nationalen Norm GB/T 3273 Q370 und der EU-Norm S355MC
2. Physikalische Chemie und mechanische Eigenschaften
Chemische Zusammensetzung (Schmelzanalyse, %, JIS-Standard-Obergrenze)
|
Note |
C |
Si |
Mn |
P |
S |
Alt |
|
SAPH310 |
≤0.12 |
≤0.30 |
≤0.75 |
≤0.030 |
≤0.025 |
≥0.015 |
|
SAPH370 |
≤0.15 |
≤0.35 |
≤1.00 |
≤0.030 |
≤0.025 |
≥0.015 |
Mechanische Eigenschaften (im warmgewalzten Zustand, Standard-Mindestwert / typischer Wert)
|
Note |
Streckgrenze (MPa) |
Zugfestigkeit (MPa) |
Typisches Verhältnis von Streckgrenze zu Zugfestigkeit |
Dehnung A50 (%) |
Lochausdehnungsverhältnis (%) |
180°-Kaltbiegeeigenschaft |
|
SAPH310 |
≥185/210 |
310-450/380 |
0.55 |
≥33/37 |
≥80/90 |
d=0 |
|
SAPH370 |
≥225/260 |
370-530/440 |
0.59 |
≥30/34 |
≥70/80 |
d=0 |
3. Einführung in Kernprozesse
• Kontrolliertes Rollen und Kühlen (TMCP):
a. Die Bramme wird auf 1200 – 1250℃ erhitzt
b. Das Vorwalzen erfolgt in der Austenit-Rekristallisationszone.
C. Das Fertigwalzen erfolgt in der austenitischen Nichtrekristallisationszone (Endwalztemperatur 800 - 850℃)
d. Schnell auf 500–600 °C abkühlen lassen und dann zu Spulen aufwickeln
• Verfahrensvorteil: Durch Feinkornverfestigung wird eine Kombination aus hoher Festigkeit und hoher Zähigkeit erreicht, ohne dass eine anschließende Wärmebehandlung erforderlich ist.
• Oberflächenbeschaffenheit: Wird normalerweise als säuregewaschene und ölbeschichtete Rollen geliefert, mit einer Oberflächenrauheit im Bereich von 1,6 bis 3,2 μm.
4. Anwendungen für Industrie- und Automobilfahrzeuge
• Industrielle Anwendungen: Fahrradrahmen, Motorradkomponenten, Fahrgestelle für landwirtschaftliche Maschinen, Bewegungsmechanismen von Baumaschinen
• Anwendung Komplettfahrzeuge (Kern):
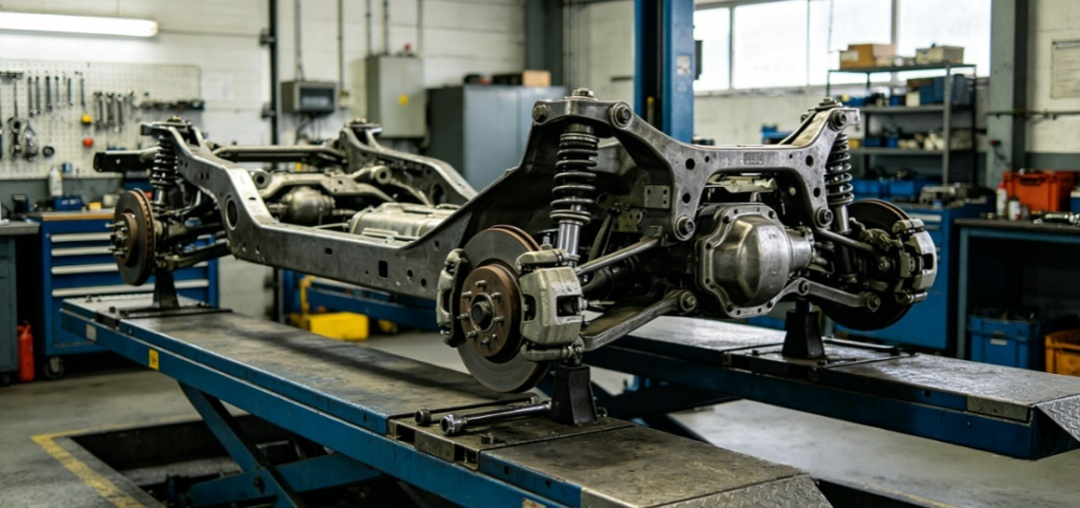
○SAPH310: Der Hauptkörper des Hinterachsgehäuses des Autos, der Längsarm des Verbundlenkers, die untere Stütze des Stoßdämpfers, der Anhängerhaken und die Stabilisatorstange.
○SAPH370: Tragende Längs- und Querträger des Lkw-Rahmens, Motorhalterungen, Querlenker, Achsschenkel und Hilfsrahmen
5. Analyse der Erweiterung der Simulationsanwendung
• Materialmodell: Es kann ein klassisches elastoplastisches Modell verwendet werden. Der Ertragsplateauabschnitt muss genau eingegeben werden.
• Presssimulation:
○ Das Streckgrenzen-Verhältnis ist niedrig und die Leistung beim Kaltbiegen ist ausgezeichnet. Die Simulation ist einfach und das Hauptaugenmerk liegt auf der Rückfederung.
○ SAPH370 hat eine Expansionsrate von über 70 %, eine hervorragende Bördelleistung und kann den HER-Wert während der Simulation direkt aus der Materialbibliothek abrufen.
• Ermüdungssimulation:
Die Ermüdungsgrenze liegt bei etwa 40–50 % der Zugfestigkeit (SAPH310 liegt bei etwa 150 MPa, SAPH370 bei etwa 180 MPa).
Die Ermüdungslebensdauer der Schweißverbindung hat sich deutlich verringert. Es wird empfohlen, die Methode der äquivalenten Strukturspannung (gemäß ASME-Standards) zu verwenden.
Der Einfluss der Oberflächenrauheit und des Spannungskonzentrationskoeffizienten sollte berücksichtigt werden.
• Kollisionssimulation: Die Fahrwerkskomponenten tragen bei einer Kollision hauptsächlich Biege- und Torsionsbelastungen, wobei auf plastische Verformung und Bruch geachtet werden muss.
V. Gussserie aus Kohlenstoffstahl (HT150/HT250)
Konzeptionelles Attribut
• Definition: Die in der chinesischen nationalen Norm GB/T 9439-2018 definierten Graugussteile werden so benannt, weil ihre Bruchflächen grau erscheinen.
• Benennungsregel: HT (Hui Tie) + Mindestzugfestigkeit (MPa)
• Organisationsmerkmale: Der Flockengraphit ist auf der Ferrit- oder Perlitmatrix verteilt. Das Vorhandensein der Graphitflocken verleiht Grauguss hervorragende Schwingungsdämpfungs- und Verschleißfestigkeitseigenschaften, führt aber auch zu einer geringeren Zähigkeit.
2. Physikalische Chemie und mechanische Eigenschaften
Chemische Zusammensetzung (Schmelzanalyse, %, typische Werte)
|
Note |
C |
Si |
Mn |
P |
S |
Kohlenstoffäquivalent (CE) |
|
HT150 |
3.2-3.6 |
1.8-2.2 |
0.5-0.8 |
≤0.20 |
≤0.12 |
3.8-4.2 |
|
HT250 |
2.9-3.3 |
1.2-1.8 |
0.8-1.2 |
≤0.15 |
≤0.10 |
3.4-3.8 |
Mechanische Eigenschaften (Einzelguss-Teststab, Standard-Mindestwert / typischer Wert)
|
Note |
Streckgrenze (MPa) |
Zugfestigkeit (MPa) |
Typisches Verhältnis von Streckgrenze zu Zugfestigkeit |
Härte (HB) |
Elastizitätsmodul (GPa) |
Elastizitätsmodul (GPa) |
|
HT150 |
≥150/170 |
≥600/650 |
0,90 % |
130-180/150 |
90-110/100 |
2002/5/3 |
|
HT250 |
≥250/280 |
≥1000/1100 |
0,95 Prozent |
180-230/200 |
110-130/120 |
2005/10/7 |
Hinweis: Grauguss ist ein sprödes Material. Seine Streckgrenze liegt nahe an seiner Zugfestigkeit und das Verhältnis von Streckgrenze zu Streckgrenze ist extrem hoch. Es gibt fast kein offensichtliches Stadium der plastischen Verformung.
Physikalische Eigenschaften
• Dichte: 7,0 - 7,3 g/cm³ (geringer als Stahl)
• Schmelzpunkt: 1140 - 1200℃
• Wärmeleitfähigkeit: 45 - 55 W/(m・K)
• Dämpfungsverhältnis: 3-5 % (viel höher als bei Stahl < 1 %)
3. Einführung in Kernprozesse
Schmelzen: Schmelzen in einem Hochofen oder Elektroofen mit Kontrolle des Kohlenstoffäquivalents und des Gehalts an Legierungselementen
2. Formbehandlung: Für HT250 muss Silizium-Eisen-Futtermittel hinzugefügt werden, um die Graphitflocken zu verfeinern und die Festigkeit zu erhöhen.
3. Gießen: Das Hauptverfahren ist Sandguss, es kann aber auch Metallguss verwendet werden.
4. Wärmebehandlung: Normalerweise wird ein Spannungsarmglühen (bei 550–600 °C, gehalten für 2–4 Stunden) durchgeführt, um die inneren Spannungen aus dem Gießprozess zu beseitigen.
• Prozesseigenschaften: Hervorragende Gießleistung, hohe Fließfähigkeit, geringe Schrumpfrate und niedrige Kosten.
4. Anwendungen für Industrie- und Automobilfahrzeuge
• Industrielle Anwendungen:
○HT150: Maschinenbasis, Arbeitstisch, Ventilkörper, Pumpengehäuse
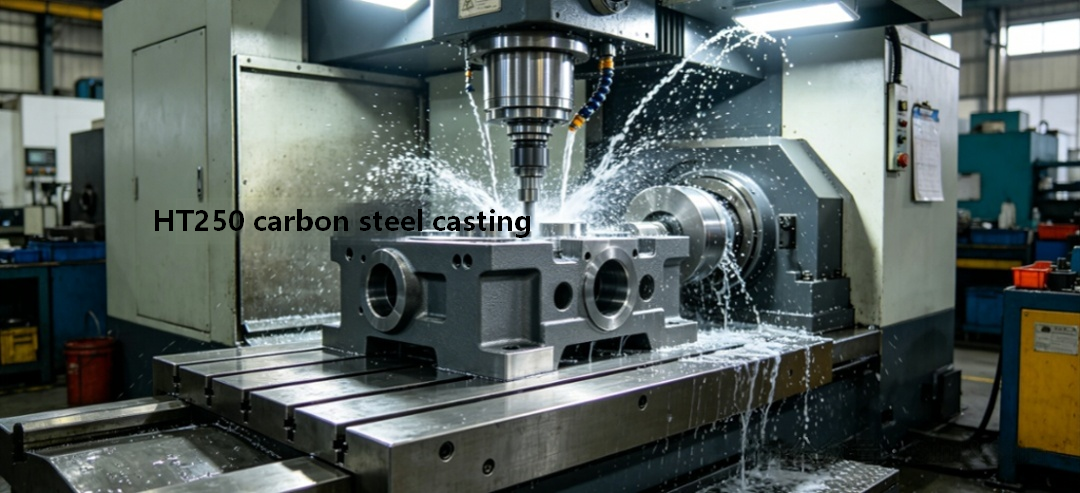
○HT250: Führungsschienen für Werkzeugmaschinen, Zylinderkörper, Getriebegehäuse, Lagersitze
• Anwendung in Komplettfahrzeugen:
○HT150: Low-End-Bremsscheiben für Pkw, Trommelbremsen für Nutzfahrzeuge, Kupplungsdruckplatten, Schwungradgehäuse
○HT250: Turboladergehäuse, Abgaskrümmer, Bremssattelgehäuse, Motorzylinderblock (Hochleistungsdieselmotor), Getriebegehäuse
5. Analyse der Erweiterung der Simulationsanwendung
• Materialmodell:
○Das isotrope elastisch-plastische Modell kann nicht verwendet werden; Stattdessen muss das spezielle Materialmodell für Gusseisen (z. B. LS-DYNA Mat 145) verwendet werden.
Die Zug- und Druckeigenschaften müssen separat definiert werden. Die Druckfestigkeit von Grauguss beträgt das 4- bis 5-fache der Zugfestigkeit.
Das Verhältnis von Streckgrenze zu Festigkeit ist extrem hoch, nahezu keine plastische Verformung. Der Bruch tritt plötzlich auf und das Schadensmodell verwendet das Kriterium der maximalen Hauptspannung.
• Struktursimulation:
○ Konzentrieren Sie sich auf den Bereich mit der maximalen Hauptspannung und nicht auf die Mises-Spannung.
Der Bruch von Grauguss wird immer von der Zugkraft dominiert. Selbst unter Druckbedingungen kann eine seitliche Zugkraft zum Bruch führen.
• Ermüdungssimulation:
○ Es wird empfohlen, die Spannungs-Lebensdauer-Methode (Wöhlerkurve) zu verwenden.
○ Grauguss hat keine eindeutige Ermüdungsgrenze. Die S-N-Kurve zeigt nach 10⁷ Zyklen immer noch einen Abwärtstrend.
Der Einfluss der Durchschnittsspannung sollte berücksichtigt und zur Korrektur die Goodman-Kurve herangezogen werden.
• NVH-Simulation:
Die hohe Dämpfungseigenschaft von Grauguss hat einen erheblichen Einfluss auf die NVH-Ergebnisse.
Bei der Modalanalyse kann die Einstellung des Dämpfungsverhältnisses auf 3–5 % die Simulationsgenauigkeit deutlich verbessern.
• Gusssimulation: Verwenden Sie MAGMA oder ProCAST, um Graphitausdehnungs- und Porositätsfehler zu simulieren. Bei HT250 sollte besonderes Augenmerk auf den Keimbildungseffekt gelegt werden.
六、Übersichtstabelle zum Vergleich der Materialeigenschaften
|
Materialserie |
Typische Note |
Typische Zugfestigkeit (MPa) |
Typisches Verhältnis von Streckgrenze zu Zugfestigkeit |
Typisches Verhältnis von Streckgrenze zu Zugfestigkeit |
Kernmerkmale |
|
||||
|
Kaltgewalzter kohlenstoffarmer Stahl |
SPCE |
320 |
0.55 |
42 |
Beste Formbarkeit |
|
||||
|
Warmgewalzter kohlenstoffarmer Stahl |
SPHE |
340 |
0.57 |
41 |
Geringe Kosten, gute Formbarkeit |
|
||||
|
Automobilbaustahl |
SAPH310 |
380 |
0.55 |
37 |
Speziell für Fahrgestelle, ausgezeichnete Kaltbiegeeigenschaften |
|
||||
|
Kaltgewalzter hochfester Stahl |
SPFC440 |
490 |
0.67 |
28 |
Ausgewogene Festigkeit und Formbarkeit |
|
||||
|
Kaltgewalzter hochfester Stahl |
SPFC590 |
650 |
0.69 |
24 |
Hohe Festigkeit mit guter Formbarkeit |
|
||||
|
Kaltgewalzter ultrahochfester Stahl |
SPFC980 |
1050 |
0.71 |
12 |
Ultrahohe Festigkeit, hervorragende Gewichtsreduzierungswirkung |
|
||||
|
Grauguss |
HT250 |
280 |
0,95 aufwärts |
<1 |
Vibrationsdämpfung und Verschleißfestigkeit, hohe Sprödigkeit |
|
||||
|
|
Materialserie |
Kernvorteile |
Haupteinschränkungen |
Empfehlungen zur Materialauswahl für Automobile |
|
|
SPCC/SPCD/SPCE |
Niedriges Verhältnis von Streckgrenze zu Zugfestigkeit, ausgezeichnete Formbarkeit, helle Oberflächenbeschaffenheit, niedrige Kosten |
Geringe Festigkeit, schlechte Korrosionsbeständigkeit |
Innere Karosseriebleche, Außenbleche, flach gestanzte Strukturteile; SPCE für Tiefziehteile |
|
|
SPHC/SPHD/SPHE |
Niedriges Verhältnis von Streckgrenze zu Zugfestigkeit, niedrige Kosten, großer Dickenbereich, gute Schweißbarkeit |
Schlechte Oberflächenqualität und Maßhaltigkeit |
Fahrwerksstrukturteile, Hinterachsgehäuse, Halterungen; SPHE für komplexe Stanzteile |
|
|
SPFC440/590/980 |
Hohe Festigkeit, bemerkenswerter Gewichtsreduzierungseffekt |
Hohes Verhältnis von Streckgrenze zu Zugfestigkeit, starke Rückfederung, schwieriges Stanzen für ultrahochfesten Stahl |
Strukturteile für die Karosseriesicherheit, Verstärkungen, Sturzträger; SPFC980 für kritische Sicherheitskomponenten |
|
|
SAPH310/370 |
Niedriges Verhältnis von Streckgrenze zu Zugfestigkeit, speziell für Automobilchassis entwickelt, hervorragende Kaltbiege- und Schweißleistung |
Begrenzter oberer Festigkeitsbereich |
Querlenker, Fahrzeugrahmen, Aufhängungshalterungen, Hinterachsgehäuse und andere Fahrwerksteile |
|
|
HT150/HT250 |
Gute Vibrationsdämpfung, Verschleißfestigkeit, hervorragende Gießbarkeit, niedrige Kosten |
Extrem hohes Streckgrenzen-Zug-Verhältnis, hohe Sprödigkeit und schlechte Zähigkeit |
Bremsscheiben, Bremssättel, Motorblöcke, Getriebegehäuse |