


一、Materialübersicht und Konzeptpositionierung
1.1 Definition und Kernklassifizierung (QStE-Serie und HC/LA-Serie)
Die Güten der Serien QStE und HC/LA sind die am häufigsten verwendeten niedriglegierten hochfesten Stähle (LAHS-Stähle) für den aktuellen Leichtbau im Automobilbereich.
Ihr größter Unterschied zu zuvor genannten „hochwertigen legierten Baustählen“ wie 40Cr und 16MnCr5 besteht darin, dass diese Stahlbleche ihre hohe Festigkeit hauptsächlich durch Mikrolegierung (Nb, Ti, V) und thermomechanische kontrollierte Verarbeitung (TMCP) erreichen, statt durch eine nachträgliche Wärmebehandlung.
Dementsprechend bieten sie von Natur aus eine hervorragende Kaltumformbarkeit, wodurch sie sich hervorragend für die Herstellung komplexer Karosseriestrukturbauteile durch Stanzen, Rollformen und andere Verfahren eignen.
Diese beiden Stahlfamilien werden zusammenfassend als hochfeste niedriglegierte Stähle (HSLA) für die Kaltumformung bezeichnet. Sie stellen das dominierende Leichtbau-Grundmaterial in der globalen Automobilindustrie dar und machen 40–60 % des Stahlverbrauchs in Rohbaufahrzeugen (Body-in-White) aus.
Ihr technischer Kernweg besteht aus kohlenstoffarmem Design + Mikrolegierung (Nb/Ti/V) + TMCP. Durch Kornfeinung und Ausscheidungsverfestigung wird eine hohe mechanische Festigkeit erreicht. Die Materialien erfüllen die Zielleistung im Produktionszustand und können ohne anschließende Wärmebehandlung direkt gestanzt werden, wodurch ein optimales Gleichgewicht zwischen Festigkeit, Formbarkeit und Kosten erzielt wird.
|
Serie |
Produktform |
Hauptversorgungsdicke |
Kernvorteile |
Positionierung der Fahrzeuganwendung |
|
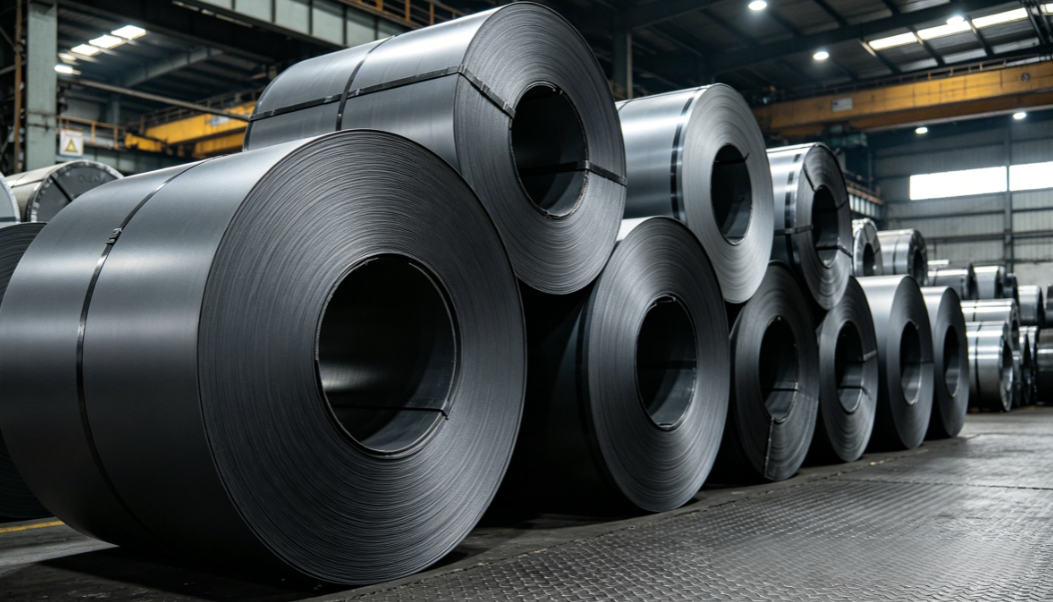
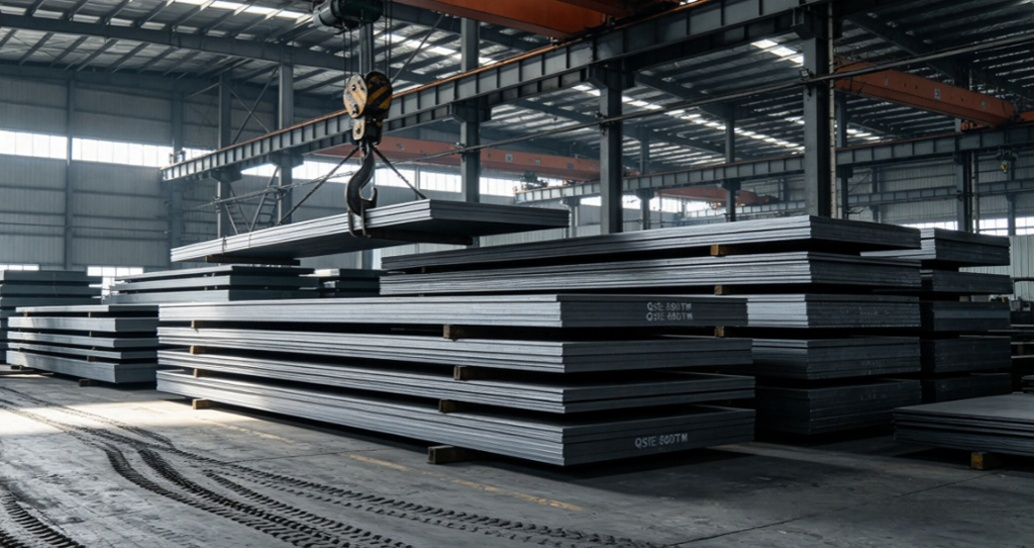
QStE-Serie |
Warmgewalztes, eingelegtes Blech |
2,0–8,0 mm (Obergrenze 1,5–12 mm) |
Hohe Festigkeit, hervorragende Leistung durch die Dicke (Z-Richtung), hervorragende Schweißbarkeit für dicke Bleche |
Automobiles „Skelett“: Fahrwerk, Rahmen und tragende Strukturen |
|
HC/LA-Serie |
Kaltgewalztes, geglühtes Blech |
0,6–2,0 mm (Obergrenze 0,5–2,5 mm) |
Erstklassige Oberflächengüte, hohe Maßhaltigkeit, hervorragende Tiefziehfähigkeit |
Automotive „Haut“: Rohkarosserie, Innen- und Außenbleche, Verstärkungen |
|
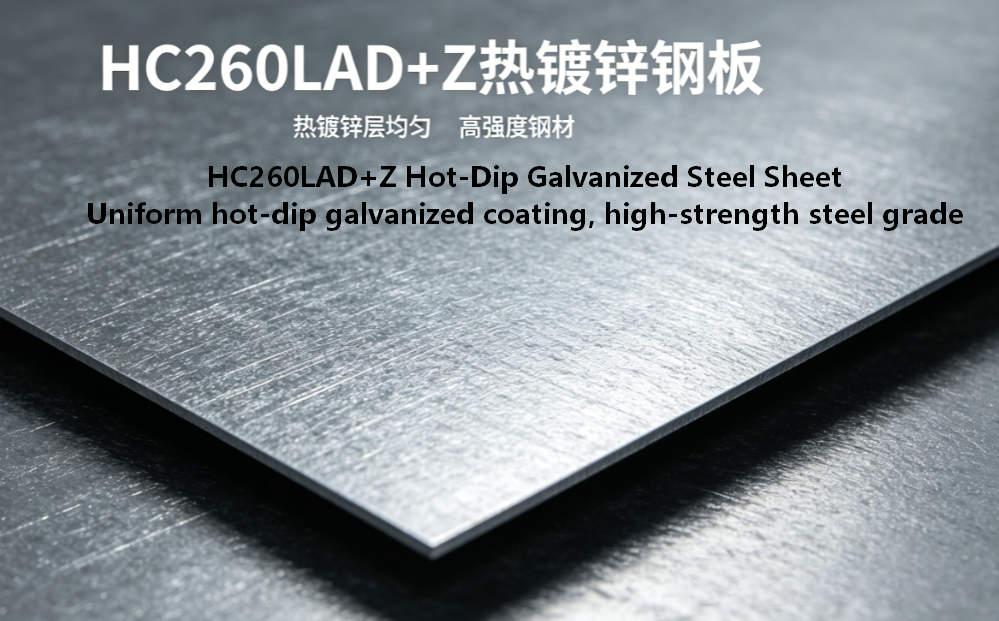
HC/LAD+Z-Serie |
Feuerverzinktes kaltgewalztes Blech |
0,6–2,0 mm |
Korrosionsschutzleistung der Opferanode, hervorragende Beschichtungshaftung |
Korrosionsschutzkomponente: Karosseriehohlräume, Bodenbleche, exponierte Außenteile |
1.2 Benennungsregeln für Materialnummern
• QStE-Serie (Standard: EN 10149-2, Q/BQB 310, GB/T 20887.1)
• F: Kaltumformen von Stahl; St: Baustahl; E: Warmgewalzt
• Zahlen: Mindeststreckgrenze (MPa)
• TM: Heißes mechanisches Walzverfahren (TMCP).
• HC/LA-Serie (Standard: EN 10268, Q/BQB 410, GB/T 20887.2)
• HC: Kaltgewalzt; LA: Niedrige Legierung, hohe Festigkeit
• Zahlen: Mindeststreckgrenze (MPa)
• D: Tiefziehsorte; +Z: Feuerverzinkung (GI); +ZF: Zink-Eisen-Legierungsbeschichtung (GA)
1.3 Der wesentliche Unterschied zu herkömmlichen legierten Baustählen
Dies ist ein Punkt, den viele Ingenieure gerne verwirren. Der Hauptunterschied liegt im Verstärkungsmechanismus:
|
Vergleichsartikel |
QStE/HC-LA-Serie |
Hochwertige legierte Baustähle wie 40Cr / 16MnCr5 |
|
Stärkungsmechanismus |
Kornfeinungsverstärkung + Niederschlagsverstärkung (TMCP-Verfahren) |
Festlösungsverfestigung + Phasenumwandlungsverfestigung (Abschrecken und Anlassen) |
|
Wärmebehandlung nach der Produktion |
Nicht erforderlich |
Obligatorisches Abschrecken und Anlassen/aufkohlendes Abschrecken |
|
Kohlenstoffgehalt |
≤0,12 % (extrem kohlenstoffarm) |
0,15–0,45 % (mittlerer Kohlenstoff) |
|
Kaltformbarkeit |
Hervorragend (Dehnung ≥15 %) |
Schlecht (Warmumformung erforderlich) |
|
Schweißbarkeit |
Hervorragend (direktes Punktschweißen möglich) |
Mäßig/minderwertig (anfällig für Risse) |
|
Schweißbarkeit |
Niedrig |
Hoch (einschließlich Wärmebehandlungskosten) |
二、Eingehende Analyse der wichtigsten Leistungsindikatoren
2.1 Chemische Zusammensetzung und Mikrostruktur
Typische Schmelzzusammensetzung (Gew.-%)
|
Element |
Kontrollbereich |
Kernfunktion |
|
C |
≤0.12 |
Garantiert Schweißbarkeit und Formbarkeit; Ein übermäßiger Gehalt verringert die Zähigkeit drastisch |
|
Mn |
0.8-1.8 |
Verfestigung durch feste Lösung, verbessert Festigkeit und Härtbarkeit |
|
Si |
≤0.5 |
Desoxidationsmittel; Eine kleine Zugabe erhöht die Festigkeit |
|
Nb |
≤0.09 |
Verfeinert Körner und stärkt durch Ausfällung nanoskaliger NbC-Niederschläge |
|
Ti |
≤0.15 |
Bindet freien Stickstoff, verfeinert die Körnung und festigt durch TiC-Ausfällung |
|
Al |
≥0.01 |
Desoxidiert und verfeinert Austenitkörner |
|
P |
≤0.03 |
Schädliche Verunreinigung, verschlechtert die Kältezähigkeit |
Mikrostruktur
• QStE-Serie: Ferrit + 5–15 % Perlit, hochfester Typ (≥500 MPa) mit einer kleinen Menge Bainit, Korngröße 5–10 μm
• HC/LA-Serie: Ferrit + ≤5 % Perlit, hochfeste Sorte mit einem sehr geringen Anteil an Bainit, Korngröße 3–8 μm
• Keine Martensitstruktur, daher hervorragende Kaltumformbarkeit und Tieftemperaturzähigkeit
2.2 Allgemeine physikalische Eigenschaften
• Dichte: 7850 kg/m³
• Elastizitätsmodul E: 210 GPa
• Poissonzahl ν: 0,3
• Linearer Ausdehnungskoeffizient: 11,5×10⁻⁶ /℃ (20-100℃)
• Wärmeleitfähigkeit: 50 W/(m・K)
• Schmelzpunkt: 1520-1530℃
• Langzeitbetriebstemperatur: ≤200℃
• Wärmeverformungstemperatur: ca. 500-600℃
2.3 Vollständige Parametertabelle der mechanischen Eigenschaften (einschließlich Streckgrenzen-Festigkeits-Verhältnis)
Hinweis: Alle Eigenschaften sind das Ergebnis von Längszugversuchen bei Raumtemperatur, A80 ist die Dehnung bei einer Messlänge von 80 mm
|
Stahlsorte |
Streckgrenze Re (MPa) |
Zugfestigkeit Rm (MPa) |
Dehnung A80 (%) |
Streckgrenze-Zug-Verhältnis Re/Rm |
Verfestigungsexponent n |
Plastisches Dehnungsverhältnis r |
Lochausdehnungsverhältnis HER (%) |
|
QStE340TM |
≥340 |
410-540 |
≥24 |
0.63-0.70 |
0.18-0.21 |
0.8-1.1 |
70-90 |
|
QStE380TM |
≥380 |
440-580 |
≥22 |
0.66-0.72 |
0.17-0.20 |
0.8-1.1 |
65-85 |
|
QStE420TM |
≥420 |
480-620 |
≥21 |
0.68-0.75 |
0.16-0.19 |
0.8-1.2 |
60-80 |
|
QStE460TM |
≥460 |
550-720 |
≥19 |
0.68-0.75 |
0.15-0.18 |
0.9-1.3 |
55-75 |
|
QStE500TM |
≥500 |
600-780 |
≥17 |
0.64-0.70 |
0.14-0.17 |
0.9-1.3 |
50-70 |
|
QStE550TM |
≥550 |
640-820 |
≥15 |
0.67-0.73 |
0.13-0.16 |
0.9-1.3 |
45-65 |
|
HC260LA |
260-330 |
350-430 |
≥31 |
0.60-0.67 |
0.20-0.24 |
1.4-2.0 |
90-120 |
|
HC300LA |
300-380 |
380-480 |
≥26 |
0.63-0.70 |
0.19-0.22 |
1.3-1.8 |
85-110 |
|
HC340LA |
340-420 |
410-510 |
≥23 |
0.67-0.74 |
0.18-0.22 |
1.2-1.8 |
80-100 |
|
HC380LA |
380-480 |
450-580 |
≥21 |
0.69-0.76 |
0.17-0.20 |
1.1-1.6 |
75-95 |
|
HC420LA |
420-520 |
480-620 |
≥19 |
0.70-0.77 |
0.16-0.19 |
1.0-1.5 |
70-90 |
|
HC500LA |
500-630 |
550-720 |
≥16 |
0.70-0.78 |
0.12-0.15 |
0.8-1.2 |
60-80 |
Interpretation wichtiger Leistungsindikatoren (Muss für Ingenieure bekannt sein)
1. Ertrag-Widerstand-Verhältnis (Re/Rm):
○ Bedeutung: Spiegelt die plastische Reserve und Überlastfestigkeit des Materials wider
○ Regel: Je höher die Festigkeit, desto höher das Verhältnis von Streckgrenze zu Widerstand; Bei gleicher Festigkeit ist die HC-Serie etwas niedriger als die QStE-Serie
○ Anwendung: Verhältnis von Streckgrenze zu Widerstand < 0,7 → Gute Formbarkeit und starke Torsionsfestigkeit; Verhältnis von Ausbeute zu Widerstand > 0,75 → Größerer Rückprall, höhere Umformschwierigkeit
2. Verfestigungsindex (n-Wert):
○ Bedeutung: Spiegelt die Kaltverfestigungsfähigkeit des Materials wider; je höher der n-Wert, desto gleichmäßiger die Verformung
○ Typisch: Der n-Wert von HC260LA ist der höchste (0,22) und eignet sich für komplexe Tiefziehteile; Der n-Wert von QStE550TM ist der niedrigste (0,14) und für einfaches Walzen geeignet
3. Dickenanisotropiekoeffizient (r-Wert):
○ Bedeutung: Spiegelt den Verformungswiderstand des Materials in Dickenrichtung wider; Je größer der r-Wert ist, desto geringer ist die Neigung zu dünner werdenden Rissen
○ Typisch: Der r-Wert der HC-Reihe (1,2-2,0) ist deutlich höher als der der QStE-Reihe (0,8-1,3)
4. Expansionsrate (HER):
○ Bedeutung: Spiegelt die Kantenformfähigkeit des Materials wider und bestimmt direkt den Erfolg oder Misserfolg der Biege- und Ausdehnungsprozesse
○ Regel: Je höher die Festigkeit, desto geringer die Expansionsrate; Bei gleicher Festigkeit ist die HC-Serie der QStE-Serie überlegen
2.4 Umwelt und chemische Eigenschaften
• Korrosionsbeständigkeit:
○ Blankes Blech: Die atmosphärische Korrosionsrate beträgt etwa 0,1–0,2 mm pro Jahr. Zum Schutz muss es beschichtet werden.
○ Feuerverzinktes Blech (LAD + Z): Die Zinkschichtdicke beträgt 80 – 120 g/m², was die Korrosionsbeständigkeit um das 5 – 8-fache erhöht.
• Wetterbeständigkeit:
○ Nach der Lackierung kann es über 10 Jahre lang die Anforderungen für den Fahrzeugeinsatz erfüllen.
○ Lösungsmittelbeständigkeit: Gut. Es widersteht gängigen Automobilmedien wie Benzin, Motoröl und Frostschutzmittel.
三、Vollständiger Herstellungs- und Verarbeitungsprozess
3.1 Kernproduktionsprozesse
1. QStE-Serie (Warmwalzen und Säurewaschen):
○ Konverterstahlherstellung + LF/RH-Raffination → Dünnband-Strangguss → TMCP-Warmwalzen (Endwalztemperatur 850–900 °C, Spulentemperatur 500–650 °C) → Waschen mit Salzsäure → Fertigprodukt
○ Wichtige Punkte: Erhalten Sie feine Ferritkörner und dispergierte Niederschläge durch kontrolliertes Rollen und Abkühlen
2. HC/LA-Serie (Kaltwalzen und Glühen):
○ Heiße, mit Säure gewaschene Platte → Kaltwalzen (Reduktionsrate 60–80 %) → Kontinuierliches Glühen (780–850 °C für 30–120 Sekunden) → Richten → Fertigprodukt
○ Wichtige Punkte: Kontrollieren Sie die Rekristallisationskorngröße während des kontinuierlichen Glühens, um die Formbarkeit sicherzustellen
3. Feuerverzinkung (LAD + Z):
○ Nach dem kontinuierlichen Glühen gelangen Sie direkt in den Zinktopf zur Feuerverzinkung, um eine reine Zinkbeschichtung zu bilden, die einen Opferanodenschutz bietet
3.2 Kernpunkte von Fügeprozessen
Punktschweißen (am häufigsten in der Automobilindustrie eingesetzt)
• Parameterbereich: Strom 8–15 kA, Druck 2–5 kN, Zeit 0,2–0,5 s
• Vorsichtsmaßnahmen:
○ Die Wärmeeinflusszone (HAZ) kann eine leichte Erweichung aufweisen (die Festigkeit nimmt um 5–10 % ab), wobei die Breite der Erweichungszone etwa 1–2 mm beträgt, was ein normales Phänomen ist
○ Das Punktschweißen von verzinkten Blechen erfordert eine entsprechende Strom- und Druckerhöhung, um ein Spritzen der Zinkschicht zu verhindern
○ Es wird empfohlen, Mittelfrequenz-Inverter-Punktschweißgeräte zu verwenden
Laserschweißen
• Vorteile: Schnelle Schweißgeschwindigkeit, kleine Wärmeeinflusszone und geringe Verformung
• Anwendbar: Karosserie-Montagebleche, Türringstrukturen
• Vorsichtsmaßnahmen: Der Montagespalt sollte ≤ 0,1 mm betragen und ein Argongasschutz ist erforderlich
MIG/MAG-Schweißen
• Anwendbar: Fahrgestellträger, Rahmen usw. zum Schweißen dicker Bleche
• Schweißdraht: ER50-6
• Vorsichtsmaßnahmen: Kontrollieren Sie die Schweißwärmezufuhr, um die Bildung grober Körner zu verhindern
3.3 Kernpunkte von Press- und Umformprozessen
1. Rückfederungskontrolle:
○ Die Rückfederung aus hochfestem Stahl ist das größte Problem. Die Rückfederung von QStE500TM/QStE550TM ist zwei- bis dreimal so hoch wie die von gewöhnlichem kohlenstoffarmen Stahl
○ Lösung: Kompensation der Formoberfläche umkehren, Schließkraft erhöhen, Design der Dehnungsrippen optimieren
2. Vermeidung von Scherkantenrissen:
○ Grund: Nach dem Beschneiden entstehen an der Kante Kaltverfestigungen und Mikrorisse, die beim Lochaufweiten/Bördeln zu Rissen führen
○ Lösung: Der Beschnittspalt sollte auf 10–15 % der Plattendicke eingestellt werden, abgerundete Kanten beschneiden und den Bördelradius vergrößern
3. Faltenkontrolle:
○ Grund: Unzureichende Spannkraft oder ungleichmäßiger Materialfluss
○ Lösung: Klemmkraft erhöhen, Anordnung der Dehnungsrippen optimieren
四、 Praktische Anwendungen für das gesamte Fahrzeug in der Industrie und im Automobilbereich
4.1 QStE-Serie (warmgewalztes, säuregewaschenes Blech) – Fahrgestell- und Nutzfahrzeug-Kernkomponenten
|
Note |
Typische Anwendungsszenarien |
Design-Schlüsselpunkte |
|
QStE340TM |
LKW-Ladeboden, Verkleidungshalterungen, Pkw-Hilfsrahmen-Querträger |
Flaches Ziehen, einfaches Biegeformen |
|
QStE380TM |
Längsträger für leichte Nutzfahrzeuge, Auffahrschutzträger für Innentüren, Stützen für Baumaschinen |
Mittelkomplexes Kaltwalzen |
|
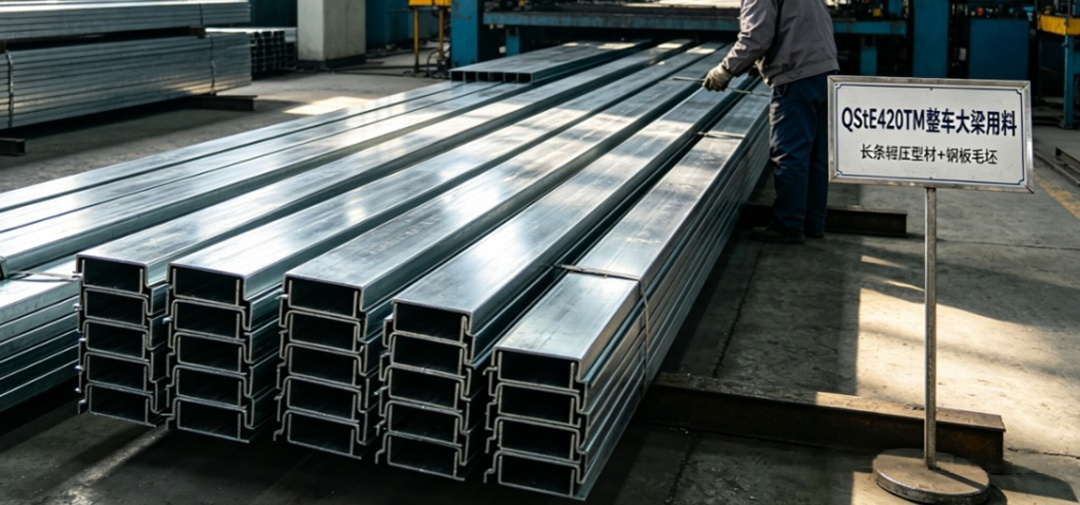
QStE420TM |
Längsträger für schwere LKW-Rahmen, Querträger für Baumaschinenfahrgestelle, Kettenrahmen für Bagger |
Hohe Anforderung an die Torsionsfestigkeit, geschweißte Struktur |
|
QStE460TM |
Hauptfahrgestell von Schwerlastkraftwagen (Traktorhauptschienen), vordere Längsträger von Pkw |
Hohe Tragfähigkeit, schwere Schweißkonstruktion |
|
QStE500TM |
Untere Gehäuserahmen für neue Energiefahrzeugbatterien, spezielle Fahrzeugskelette |
Leichte Bauweise mit hoher Steifigkeit |
|
QStE550TM |
Kranausleger, Armrahmen für Hubarbeitsbühnen, rollgeformte Profile mit höchster Festigkeit |
Extreme Kaltumformung mit starker Rückfederung |
4.2 HC/LA-Serie (kaltgewalzte Stahlbleche) – Hauptbestandteil der Rohkarosserie
|
Note |
Typische Anwendungsszenarien |
Design-Schlüsselpunkte |
|
HC260LA |
Türaußenverkleidungen, Kotflügel, Innenverkleidungen der Heckklappe |
Komplexe Tiefziehgeometrie |
|
HC300LA |
Verdeckinnenbleche, Schiebedach-Verstärkungsringe, Sitzstrukturkomponenten |
Flaches Ziehen mit strengen Anforderungen an die Oberflächenqualität |
|
HC340LA/B340LA |
König der BIW-Strukturteile: A/B-Säulen-Innenverkleidungen, Schwellerverstärkungen, Tür-Antikollisionsträger, Sitzgleitschienen |
Ausgewogene Gesamtleistung, die am weitesten verbreitete Note |
|
HC380LA |
Türscharnierverstärkungen, Instrumententafel-Querträgerhalterungen, Aufhängungsturmhalterungen |
Örtlich hohe Anforderungen an die Belastbarkeit |
|
HC420LA |
Innen- und Außenbleche der B-Säule, Dachlängsträger, Türring-Strukturbauteile |
Hohe Crash-Energieabsorptionsleistung |
|
HC500LA |
Stoßstangenrahmen, Tür-Antikollisionsstangen, Schwellerträger |
Ultrahohe Festigkeit mit strengen Anforderungen an die Crashfestigkeit |
4.3 HC/LAD+Z-Serie (feuerverzinktes Blech) – Spezialisiert auf Korrosionsschutz
|
Note |
Typische Anwendungsszenarien |
|
HC260LAD+Z |
Innenverkleidungen von Limousinentüren, Kraftstofftankabdeckungen, Innenverkleidungen des Kofferraumdeckels |
|
HC300LAD+Z |
Motorhaubeninnenbleche, innere Verstärkungen für Karosserieseitenrahmen |
|
HC340LAD+Z |
Innenverkleidungen der Karosserieschweller, Bodenquerträger, obere Batteriegehäuse |
4.4 Neueste Anwendungstrends
• New Energy Vehicles: In der Unterschale des Batteriepakets wird weitgehend QStE500TM/QStE550TM verwendet, wodurch das Gewicht im Vergleich zu herkömmlichem kohlenstoffarmen Stahl um 15–25 % reduziert werden kann.
• Integriertes Gehäuse: Die Türringstruktur nutzt das Laserpunktschweißen HC420LA/HC500LA, wodurch die Anzahl der Teile um mehr als 30 % reduziert wird.
• Ultrahohe Festigkeit: QStE600TM und HC600LA haben mit Anwendungen im kleinen Maßstab begonnen, was den Leichtbaueffekt weiter verstärkt.
五、 CAE-Simulationsanwendung
5.1 Auswahl des Materialmodells (LS-DYNA)
|
Simulationstyp |
Empfohlenes konstitutives Modell |
Stichwort |
Anwendbare Szenarien |
|
Crash-Sicherheit |
Dehnungsratenabhängiges elastoplastisches Modell |
*MAT_24 (Stückweise lineare Plastizität) |
Allgemeine Crashsimulationen mit hoher Recheneffizienz |
|
Ermüdungsbeständigkeit |
Elastoplastisch |
*MAT_24 + *MÜDIGKEIT |
Spannungs-/dehnungsbasierte Ermüdungsanalyse |
5.2 Wichtige Simulationseingabeparameter
Allgemeine Parameter
• Dichte: 7850 kg/m³
• Elastizitätsmodul: 210 GPa
• Poissonzahl: 0,3
Cowper-Symonds-Dehnungsgeschwindigkeitsparameter
|
Serie |
C(s⁻¹) |
P |
|
QStE-Serie |
40 |
5 |
|
HC-Serie |
45 |
5 |
Bei einer Dehnungsrate von 1000 s⁻¹ beträgt die Streckgrenze von HC340LA etwa das 1,3- bis 1,4-fache der statischen Belastung, die 440 bis 480 MPa beträgt.
5.3 Häufige Missverständnisse bei Simulationen und Korrekturen
1. Verwenden Sie keine technischen Spannungs-Dehnungs-Kurven: Die tatsächlichen Kurven aus Zugversuchen müssen eingegeben werden; andernfalls werden die Ergebnisse im Hochspannungsbereich stark verfälscht.
2. Die Rebound-Simulation muss implizite Löser verwenden: Explizite Löser können Rebound-Fehler von über 30 % aufweisen.
3. Kantenrisse können nicht nur anhand des FLD-Kriteriums bestimmt werden: Das CrachFEM- oder GISSMO-Modell muss eingeführt und die Testdaten für die Expansionsrate eingegeben werden.
4. Schweißverbindungen können nicht einfach an Knoten verbunden werden: Beim Punktschweißen wird *CONSTRAINED_SPOTWELD verwendet und beim Laserschweißen wird ein Schalenelement zur Simulation der Schweißnaht verwendet.
六、Fehlermöglichkeiten und Zuverlässigkeitsanalyse
6.1 Fehler beim Drücken
• Rückfederung: Der häufigste Fehler, der zu Maßabweichungen der Teile führt
○ Lösung: Ausgleich der Formoberfläche umkehren, Schließkraft erhöhen
• Scherkantenriss: Rissbildung an der Kante beim Bördeln oder Reiben
○ Lösung: Besäumvorgang optimieren, Bördelradius vergrößern
• Faltenbildung: Wird durch ungleichmäßigen Materialfluss verursacht
○ Lösung: Klemmkraft erhöhen, Design der Dehnrippen optimieren
6.2 Kollisionsfehler
• Duktiler Bruch: Zugbruch in Bereichen mit hoher Belastung
○ Simulation: Verwenden Sie das GISSMO-Modell und berücksichtigen Sie den Einfluss der Spannungstriaxialität
• Scherbruch: Bruch, der durch Scherbeanspruchung dominiert wird
○ Simulation: Berücksichtigen Sie den Einfluss des Lode-Winkels
• Versagen der Schweißverbindung: Rissbildung an der Schweißstelle oder Schweißnaht
○ Simulation: Verwenden Sie ein genaues Schweißmodell und berücksichtigen Sie Schweißfehler
6.3 Dienstausfall
• Ermüdungsversagen: Rissbildung durch wechselnde Belastungen
○ Ursachen: Spannungskonzentration, Schweißfehler
○ Lösung: Strukturdesign optimieren, Spannungskonzentration reduzieren
• Korrosionsversagen: Abnahme der Festigkeit aufgrund von Korrosion in der Umgebung
○ Lösung: Feuerverzinktes Blech verwenden, Beschichtungsprozess optimieren
七、Vergleich inländischer und ausländischer Normen und Bezeichnungen
|
Baosteel (China) |
EN-Norm (Europa) |
JIS-Standard (Japan) |
|
QStE340TM |
S340MC |
SPFC340 |
|
QStE420TM |
S420MC |
SPFC420 |
|
QStE500TM |
S500MC |
SPFC500 |
|
HC260LA |
HC260LA |
SPFC260 |
|
HC340LA |
HC340LA |
SPFC340 |
|
HC420LA |
HC420LA |
SPFC420 |
八、Zusammenfassung und Auswahlvorschläge
1. QStE-Serie: Geeignet für Fahrgestell-, Rahmen- und Batteriepack-Strukturbauteile mit einer Dicke von ≥ 2 mm, hohen Festigkeitsanforderungen und geringer Komplexität bei der Umformung.
2. HC/LA-Serie: Geeignet für Innen- und Außenbleche und Verstärkungskomponenten des Weißkörpers mit einer Dicke von < 2 mm, hohen Anforderungen an die Oberflächenqualität und hoher Komplexität in der Umformung.
3. LAD+Z-Serie: Geeignet für innere Hohlräume, Grundplatten und freiliegende Teile der Fahrzeugkarosserie mit hohen Korrosionsschutzanforderungen.
4. Festigkeitsauswahl: Unter der Prämisse, die Leistungsanforderungen zu erfüllen, wählen Sie vorzugsweise Sorten mit geringer Festigkeit, um Umformschwierigkeiten und Kosten zu reduzieren.


