


Angetrieben durch die beiden Trends Automobilelektrifizierung und verbesserte Crashsicherheitsstandards sind Fahrzeugleichtbau und Aufprallschutz zu zwei gleichermaßen wichtigen Kernzielen geworden. Presshärtender Stahl (PHS) zeichnet sich durch ultrahohe Zugfestigkeit, hochpräzises Umformvermögen und bemerkenswerte Gewichtsreduzierungseffekte aus und hat sich zum Standardmaterial für Sicherheitsstrukturen im Fahrgastraum moderner Automobile entwickelt. Sein Anwendungsanteil und seine Festigkeitsklasse definieren direkt die Obergrenze der Fahrzeugunfallsicherheit und der Leichtbauleistung.
Nach mehr als einem Jahrzehnt technologischer Aufholjagd haben inländische Stahlhersteller eine vollständig lokalisierte Massenproduktion des gesamten PHS-Produktspektrums realisiert. Die lokale Versorgung umfasst Qualitäten von der Einstiegsvariante mit 1.500 MPa bis hin zu den Spitzenvarianten mit 2.000 MPa. In Nischenbereichen wie Beständigkeit gegen Wasserstoffversprödung und hohe Zähigkeit haben heimische Produkte sogar weltweit führende Standards erreicht. In diesem Artikel wird systematisch das gesamte technische System von PHS untersucht, das Materialqualitäten, mechanische Eigenschaften, Herstellungsprozesse, Fahrzeuganwendungen, CAE-Simulationsmodellierung und Fehlerabwehrmaßnahmen umfasst, um umfassende Referenzen für Praktiker in der Automobil- und Stahlwerkstoffindustrie zu liefern.
一、Grundlegendes Konzept und Branchenpositionierung von presshärtendem Stahl
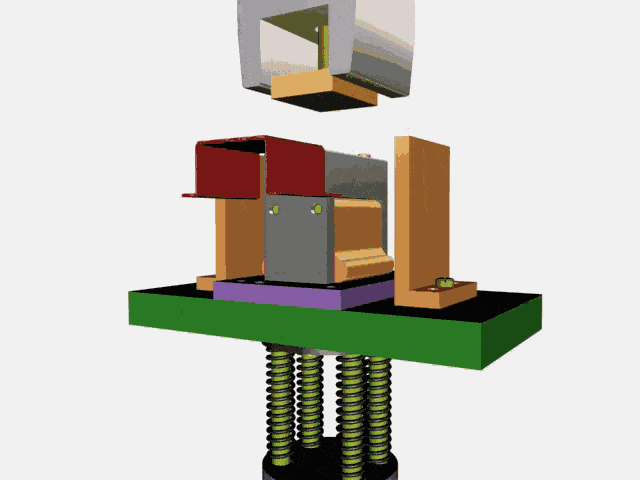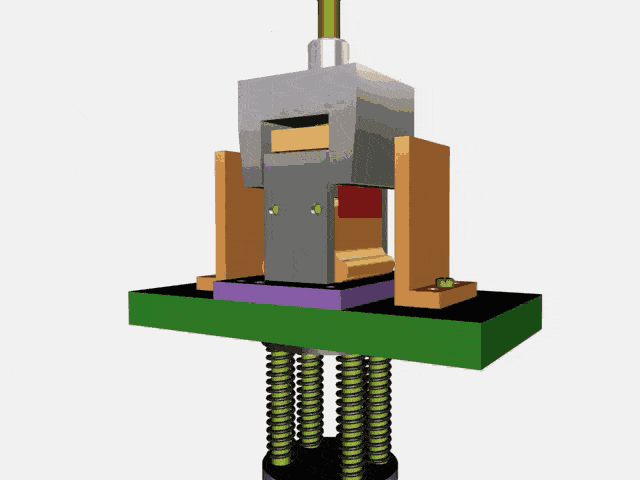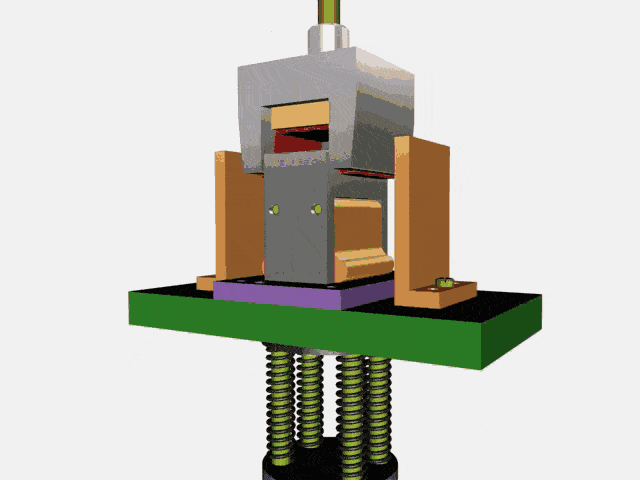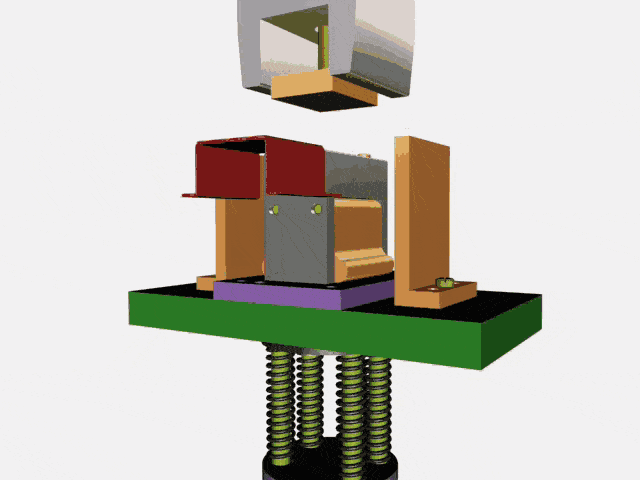
Press Hardening Steel (PHS), auch Warmprägestahl genannt, ist eine Kategorie ultrahochfester borlegierter Stähle, die speziell für den Heißprägeumformprozess entwickelt wurden. Sein Kernarbeitsprinzip ist wie folgt: Der Stahlrohling wird auf den Austenitisierungstemperaturbereich von 880–950 °C erhitzt, schnell in Formen überführt und während der Umformung synchron abgeschreckt. Dadurch wird die metallografische Hochtemperatur-Austenitstruktur in eine harte und vollständig martensitische Mikrostruktur umgewandelt, wodurch ultrahochfeste Komponenten mit einer Zugfestigkeit von über 1500 MPa entstehen.
Diese Technologie geht perfekt auf die seit langem in der Branche bestehenden Schwachstellen herkömmlicher kaltumgeformter ultrahochfester Stähle ein, nämlich schlechte Formbarkeit, starke Rückfederung und geringe Maßgenauigkeit. Es dient als Kernmateriallösung, um sowohl Leichtbau als auch überlegene Crashsicherheit für aktuelle Automobilkarosserien zu erreichen. Im Vergleich zu kaltumgeformtem Stahl gleicher Festigkeitsklassen führen warmumgeformte Komponenten zu einer Gewichtsreduzierung von 20 bis 30 %. Mittlerweile kann die Maßgenauigkeit innerhalb von ±0,5 mm kontrolliert werden, bei Rückfederungswinkeln von weniger als
二、Hauptmarkenserie und mechanische Kerneigenschaften
2.1 Inländisches Hauptstahlwerk-Sortensystem
Inländischer warmgewalzter Stahl hat eine vollständige Eigenproduktionsautonomie erreicht. Führende Stahlunternehmen wie Baosteel, Ansteel (Baoshan Steel), MaSteel und Shougang haben alle komplette Produktmatrizen mit Festigkeiten von 1000 MPa bis 2200 MPa gebildet. In Bezug auf die Verhinderung von Wasserstoffversprödung und die hohe Zähigkeit haben sie ein international fortgeschrittenes Niveau erreicht und dienen als Hauptlieferquelle sowohl für inländische Marken als auch für Joint-Venture-Marken.
(1) Allgemeiner Referenzgrad: 22MnB5
• Definition: Das Benchmark-Zusammensetzungssystem für globalen Warmumformstahl. Alle inländischen Stahlwerke verfügen über entsprechende Massenproduktionsversionen. Es handelt sich um die branchenweit am häufigsten verwendete Grundsorte der 1500-MPa-Sorte und außerdem um den am häufigsten verwendeten Warmumformstahl in der Automobilindustrie.
• Typische Zusammensetzung: C 0,22 %, Mn 1,2 %, B 0,002 % – 0,005 %. Titan wird hinzugefügt, um das Stickstoffelement zu fixieren und eine Versprödung der Korngrenzen zu verhindern.
• Lieferzustand: Ferrit + Perlit-Struktur, Zugfestigkeit ca. 600 MPa, Dehnung ≥ 18 %
• Nach dem Heißprägen: Komplett martensitische Struktur, Streckgrenze 950/1200 MPa, Zugfestigkeit 1300/1650 MPa, Härte 470~510 HV
•Vorteile: Großes Prozessfenster, niedrigste Kosten, ausgereifteste Industriekette. Es ist das bevorzugte Material für die meisten Heißprägeteile der Einstiegsklasse in China.
(2) Baosteel Co., Ltd. – Die umfassendste kommerzielle Produktpalette
Baosteel ist ein Maßstab in der Warmumformstahltechnologie in China. Zu den Produkten gehören sowohl kaltgewalzte als auch warmgewalzte Grundplatten sowie Aluminium-Silizium-Beschichtungen und blanke Platten. Es entspricht den Unternehmensstandards Q/BQB 409-2023 (für kaltgewalzt) und Q/BQB 315-2023 (für warmgewalzt) und ist die am häufigsten verwendete Marke für Komponentenhersteller in China.
Hauptmarkenname von kaltgewalztem Warmprägestahl:
|
Note |
Streckgrenze nach Heißprägen (MPa) |
Zugfestigkeit nach Heißprägen (MPa) |
Dehnung A50 (%) |
Verhältnis von Streckgrenze zu Zugfestigkeit |
Positionierung und typische Anwendungen |
|
HC800/1000HS |
≥800 |
≥1000 |
≥6 |
~0.80 |
Mittelfeste Sorte mit hoher Zähigkeit, entspricht Ductibor 1000. Wird auf Crash-Energieabsorptionszonen und weiche Zonen mit variabler Festigkeit angewendet und ist mit dem maßgeschneiderten Laserschweißen hochfester Sorten kompatibel. |
|
HC950/1300HS |
≥950 |
1300~1600 |
5~7 |
~0.73 |
1300 MPa Allzwecksorte. Geeignet für Strukturteile, die eine mäßige Festigkeit erfordern, wie z. B. Sitzquerträger und Dachquerträger. |
|
B1500HS |
1050~1250 |
1500~1700 |
5~8 |
~0.78 |
Benchmark-1500-MPa-Sorte mit dem größten inländischen Marktanteil. Wird für zentrale Sicherheitskomponenten wie A/B-Säulen, Schwellerträger und Crashträger verwendet. |
|
B1800HS |
≥1500 |
1800~2000 |
4~6 |
~0.81 |
1800 MPa ultrahochfester Stahl. Geeignet für extrem belastbare Teile wie Batterie-Querträger und Tür-Antikollisionsträger. |
|
CR1300_2000HS |
≥1300 |
≥2000 |
4~5 |
~0.78 |
Kaltgewalzter Presshärtestahl der Spitzenklasse mit 2000 MPa. Entspricht dem GISSMO-Fehlermodell mit zwei Parametern von 7 %/10 %, geeignet für hochpräzise Crash-Simulation. |
Warmgewalzter Warmprägestahl der Sondergüte:
•BR1200HS / BR1500HS: Warmgewalzte Grundplattenprodukte mit geringeren Kosten im Vergleich zu kaltgewalzten Grundplatten. Die Streckdehnung beträgt ≥ 13 %. Wird hauptsächlich zur Verstärkung von Komponenten von Nutzfahrzeugrahmen und Fahrgestellstrukturteilen verwendet, um Festigkeit und Wirtschaftlichkeit in Einklang zu bringen.
• BQT800: Spezieller wärmebeanspruchter Brückenschalenstahl. Nach dem Heißprägen beträgt die Zugfestigkeit ≥ 550 MPa und die Dehnung ≥ 21 %. Es kann herkömmliche Brückenschalen aus Guss ersetzen und so eine Gewichtsreduzierung von über 30 % erreichen.
(3) Ansteel Group (Bensteel) – Pionier der ultrahochfesten Stahltechnologie
Baoshan Steel und Bensteel sind die ersten Stahlunternehmen in China, die die Massenproduktion von Warmumformstahl der Güteklasse 2000 MPa erreicht haben. Sie verfügen über umfassende technische Kenntnisse auf dem Gebiet des hochfesten Warmumformstahls und ihre Produkte werden häufig von Automobilherstellern im Norden und neuen Energiemarken eingesetzt.
• Standardserie: Ein komplettes Sortiment an Aluminium-Silizium-beschichtetem, warmgepresstem Stahl in den Qualitäten 1200 MPa, 1500 MPa und 1800 MPa mit Leistungsvergleich mit internationalen Gegenstücken. Es wird häufig in Karosseriebauteilen in- und ausländischer Marken verwendet.
• 2000 MPa ultrahochfester Warmprägestahl: Gemeinsam mit der Northeastern University im Jahr 2017 entwickelt und weltweit erste Serienproduktion erreicht. Nach dem Heißprägen beträgt die Zugfestigkeit ≥ 2000 MPa, die Bruchdehnung ≥ 7 % und der Dreipunktbiegewinkel ≥ 60°. Es wird häufig bei Modellen wie BAIC New Energy usw. eingesetzt und reduziert das Gewicht der Teile im Vergleich zur 1500-MPa-Klasse um 10 bis 15 %.
• AluSlim® High Toughness Series: Ein verbessertes Produkt, das gemeinsam von der Northeastern University auf den Markt gebracht wurde. Es umfasst vier Qualitäten: AluSlim® 1000, 1500, 2000 und 2200. Bei gleicher Festigkeit ist die Zähigkeit 10 bis 20 % höher als bei herkömmlichen Produkten. Unter ihnen ist AluSlim® 2200 mit einer Zugfestigkeit von 2020 MPa und einem Dreipunktbiegewinkel von 48,4° der derzeit höchstfeste Aluminium-Silizium-plattierte Warmumformstahl der Welt.
(4) MaSteel Co., Ltd. – Spezielle Technologieroute zur Beständigkeit gegen Wasserstoffversprödung
Ma Steel konzentriert sich auf das Problem der verzögerten Rissbildung in ultrahochfestem Warmumformstahl und hat differenzierte Produkte gegen Wasserstoffversprödung auf den Markt gebracht, die genau auf das Wasserstoffversprödungsrisiko von hochfestem Stahl in Fahrzeugen mit neuer Energie eingehen:
• 2000IH Anti-Wasserstoff-induzierter Sprödbruch-Warmumformstahl: Gemeinsam mit Ideal Automobile und der Tsinghua-Universität entwickelt, liegt der Schwerpunkt auf hoher Festigkeit und Zähigkeit in Kombination mit einem geringen wasserstoffinduzierten Sprödigkeitsrisiko. Nach dem Heißprägen erreicht die Zugfestigkeit das 2000-MPa-Niveau und die Energieabsorptionsfähigkeit ist 78 % höher als die des herkömmlichen 2000-MPa-Niveaus und nähert sich dem Zähigkeitsniveau von 1500 MPa; Durch einen beschleunigten Test in einer sauren Umgebung mit einem pH-Wert von 1 über 120 Stunden wurde bestätigt, dass die wasserstoffinduzierte Sprödigkeitsfähigkeit das Niveau von herkömmlichen 1500 MPa erreicht, was mehr als dem Fünffachen des Wertes herkömmlicher 2000 MPa-Produkte entspricht, wodurch das Branchenproblem der wasserstoffinduzierten verzögerten Rissbildung in ultrahochfestem Stahl gelöst wird.
(5) Repräsentative Produkte anderer großer Stahlwerke
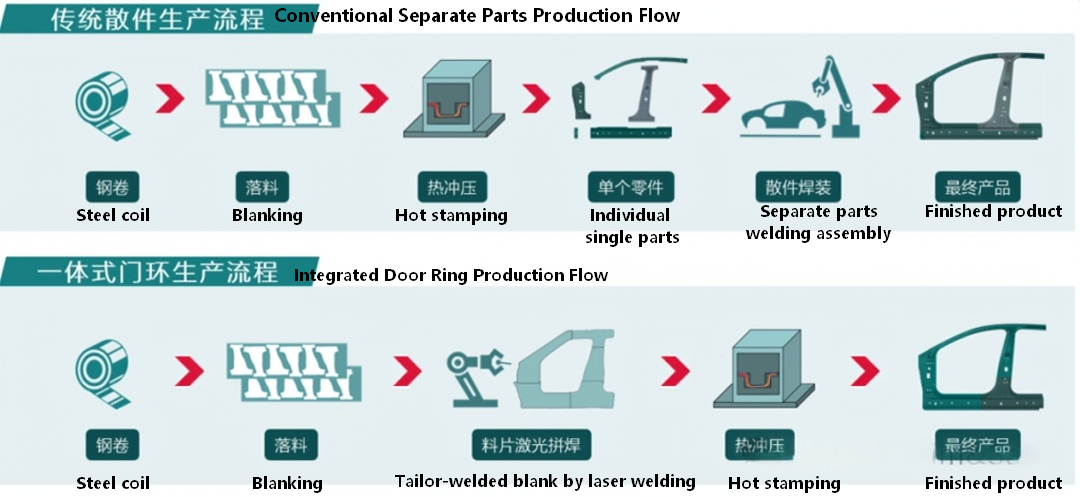
• Shougang Co., Ltd.: Das Unternehmen verfügt über ein umfassendes Sortiment an kaltgewalztem, mit Aluminium und Silizium beschichtetem, warmgepresstem Stahl mit den Güten 1500 MPa und 1800 MPa. Die Produktgrößengenauigkeit und Beschichtungsstabilität sind ausgezeichnet und eignen sich für große und komplexe Teile wie Türringe und integrierte Schwellenbalken. Es wird auch in Zusammenarbeit mit vielen großen inländischen Automobilherstellern eingesetzt.
• Pansteel Vanit: Unter Nutzung seiner reichlich vorhandenen Vanadium- und Titanressourcen entwickelt das Unternehmen mikrolegierten Warmumformstahl. Produkte der Güteklasse 1500 MPa weisen feinere Körner und ein hervorragendes Ermüdungsverhalten auf. Sie werden hauptsächlich an die Nutzfahrzeug- und Pkw-Märkte in der südwestlichen Region geliefert.
• Rizhao Steel: Spezialisiert auf warmgewalzte Grundplatten aus warmgeformtem Stahl mit einer Dicke von 1,0 bis 3,0 mm. Es verfügt über eine hervorragende Ausdehnungsleistung und eignet sich für Fahrwerksteile des Fahrgestells wie Dreiecksarme, Längsarme und Schwingarme. Es kann kaltgewalzte Produkte derselben Spezifikation ersetzen, um die Kosten zu senken.
|
Note |
Streckgrenze Rp0,2 (MPa) |
Zugfestigkeit Rm (MPa) |
Dehnung nach Bruch A80 (%) |
Verhältnis von Streckgrenze zu Zugfestigkeit |
Kernmerkmale und Anwendungen |
|
Usibor® 1500 |
≥1050 |
≥1400 |
5~7 |
~0.75 |
Referenzprodukt der ersten Generation, der weltweit am häufigsten verwendete 1500 MPa-Presshärtestahl. Geeignet für einbruchsichere Komponenten wie A/B-Säulen, Schwellerträger und Tür-Auffahrschutzträger. |
|
Usibor® 1500P |
1050~1200 |
1400~1600 |
5~6 |
~0.78 |
Optimierte Al-Si-beschichtete Variante mit verbesserter Beschichtungshaftung und verbesserter Schweißbarkeit, kompatibel mit Tailor-Welded-Blank-Prozessen. Der Buchstabe „P“ steht für Premium-Qualität. |
|
Usibor® 2000 |
≥1400 |
≥1800 |
4~5 |
~0.78 |
Produkt der zweiten Generation mit etwa 30 % höherer Festigkeit als der 1500-MPa-Typ. Sein Biegewinkel übersteigt 40°, was eine zusätzliche Gewichtsreduzierung von 10–15 % ermöglicht. Wird auf Karosseriestrukturteile mit extrem hohen Sicherheitsanforderungen angewendet. |
Ergänzende Erläuterung:
Alle Usibor-Sorten sind in einer Al-Si-Beschichtungsversion (Aluminium-Silizium) erhältlich, die Oxidation und Entkohlung während des Erhitzens verhindern kann, sodass kein anschließender Strahlvorgang erforderlich ist.
Der Zusatz „_HAZ“ stellt ein spezielles Materialmodell für die Schweißwärmeeinflusszone (Heat Affected Zone) dar, das in Simulationen zur Modellierung des mechanischen Verhaltens des lokalisierten erweichten Bereichs nach dem Schweißen verwendet wird.
• Usibor 1500 entspricht der europäischen Standardsorte 22MnB5 (Materialcode 1.5528) und ihre Zusammensetzungen und Eigenschaften sind grundsätzlich gleich.
- Ductibor®-Serie – energieabsorbierender hochfester Warmprägestahl
|
Note |
Streckgrenze Rp0,2 (MPa) |
Zugfestigkeit Rm (MPa) |
Dehnung nach Bruch A80 (%) |
Verhältnis von Streckgrenze zu Zugfestigkeit |
Kernmerkmale und Anwendungen |
|
Ductibor® 500 |
≥330 |
≥550 |
≥14 |
~0.60 |
Variante mit geringer Festigkeit und hoher Zähigkeit, die nach dem Heißprägen eine hervorragende Duktilität behält. Es wird in Crash-Energieabsorptionszonen eingesetzt und mit Usibor-Rohlingen maßgeschneidert verschweißt. |
|
Ductibor® 500P |
330~380 |
550~650 |
≥12 |
~0.62 |
Optimierte beschichtete Sorte, kompatibel mit der Tailor-Welded-Blank-Technologie für eine stabilere Schweißleistung, häufig verwendet für energieabsorbierende Komponenten wie vordere Längsträger. |
|
Ductibor® 1000 |
≥800 |
≥1000 |
≥6 |
~0.80 |
Mittelfester Presshärtestahl der zweiten Generation. Seine Festigkeit verdoppelt sich im Vergleich zur 500-MPa-Sorte bei gleichzeitig hoher Zähigkeit. Durch den Ersatz von Ductibor 500 kann eine Gewichtsreduzierung von über 25 % erreicht werden. |
(3) Usibor Transition Series – Übergangsmaterial mit abgestufter Festigkeit
Die Usibor Transition HT-Serie ist ein Übergangszonenmaterial, das speziell für das Heißprägen mit variabler Festigkeit entwickelt wurde. Durch die Steuerung der Abkühlgeschwindigkeit wird eine gemischte Martensit-Bainit-Mikrostruktur gebildet, die eine kontinuierliche Gradientenfestigkeitsverteilung liefert, die eine Spannungskonzentration verhindert, die durch abrupte Eigenschaftsänderungen zwischen harten und weichen Zonen verursacht wird.
|
Note |
Zugfestigkeitsklasse (MPa) |
Mikrostrukturelle Eigenschaften |
Funktionelle Positionierung |
|
Usibor Transition HT800 |
~800 |
Gemischter Martensit und Bainit |
Hochfeste Übergangszone, die 1500 MPa harte Zonen und mittelfeste Zonen verbindet |
|
Usibor Transition HT700 |
~700 |
Überwiegend Bainit mit geringem Martensitgehalt |
Mittelfester Übergang, ausreichend Festigkeit und Zähigkeit im Gleichgewicht |
|
Usibor Transition HT550 |
~550 |
Bainit plus Ferrit |
Übergang von mittlerer zu niedriger Festigkeit mit Priorität auf Zähigkeit |
|
Usibor Transition HT400 |
~400 |
Hauptsächlich Ferrit und Perlit |
Weiche Zone mit geringer Festigkeit, die hauptsächlich der Energieabsorption dient |
Diese Materialserie wird hauptsächlich auf Komponenten wie B-Säulen und Bodenträgerrahmen angewendet und erreicht ein Leistungsgradientendesign, das „Eindringen von oben widersteht und Energie von unten absorbiert“. Es ist das Kernmaterial der Heißprägetechnologie mit variabler Festigkeit.
2.3 Weitere gängige Marken und Spezialmaterialien in der Automobilindustrie Zusätzlich zu den beiden oben genannten Hauptsystemen gibt es in der Automobilindustrie auch eine Reihe charakteristischer Marken und Spezialmaterialien, die häufig in Hochfrequenzanwendungen eingesetzt werden und spezielle Leistungsanforderungen und hochpräzise technische Szenarien abdecken:
• Docol 1500DP: Ein Produkt des schwedischen Unternehmens SSAB, das zur Warmumformsorte des Dualphasenstahls gehört. Es kombiniert hohe Festigkeit mit einer gewissen Kaltformbarkeit und wird häufig für Teile mit relativ einfachen Formen und zusätzlichen Anforderungen an die Formbarkeit beim Aufprallschutz verwendet
• BTR165: Ein 1650 MPa warmumformbarer Borstahl aus heimischen Stahlwerken, die verbesserte Version von Usibor 1500, mit etwas höherer Festigkeit als die herkömmliche 1500 MPa-Sorte und günstigeren Kosten, weit verbreitet in privaten Nutzfahrzeugen und Einstiegs-Pkw
• Serie B1500HS_HAZ / B1800HS_HAZ / Usibor_HAZ: Spezialisierte Materialkarten zum Schweißen von Wärmeeinflusszonen, wesentliche Materialparameter für die Crash-Simulation. Aufgrund der Wirkung von Schweißwärmezyklen erfährt Martensit in der Wärmeeinflusszone eine Erweichung durch Anlassen, wobei die Härte typischerweise 15 bis 30 % unter der des Grundmaterials liegt. Dies stellt eine Schwachstelle mit hohem Risiko für strukturelles Versagen dar und muss in der Simulation separat zugeordnet werden, um die Berechnungsgenauigkeit sicherzustellen
• Verzinkter Heißprägestahl der Güteklasse 1500 MPa: Jedes Stahlwerk verfügt über eine entsprechende Massenproduktionsversion, die für Fahrzeuge mit hoher Korrosionsumgebung entwickelt wurde und eine hohe Heißprägefestigkeit mit der kathodischen Schutzfähigkeit der verzinkten Schicht kombiniert. Sie wird hauptsächlich in Fahrgestellkomponenten und Bodenstrukturkomponenten der Fahrzeugkarosserie verwendet.
三、Kernprozesssystem des Heißprägens
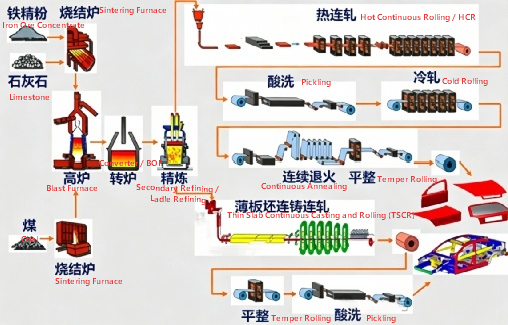
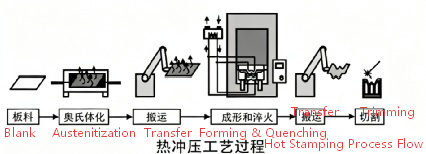
3.1 Grundlegender Prozessablauf Der Standard-Direkt-Heißprägeprozess besteht aus fünf Kernschritten:
1. Vorbereitung des Materialschneidens: Schneiden Sie das Plattenmaterial entsprechend den Teileabmessungen zu, entfernen Sie Grate und bohren Sie bei Bedarf Löcher vor.
2. Hochtemperaturerwärmung: Schicken Sie das glühende Blechmaterial in den Heizofen mit der unteren Walze und erhitzen Sie es auf 880–950 °C. Halten Sie die Temperatur 3–5 Minuten lang aufrecht, um die Stahlplatte vollständig austenitisieren zu können.
3. Schnelle Übertragung: Der mechanische Arm überträgt das glühende Blechmaterial innerhalb einer Zeitkontrolle von 5 Sekunden oder weniger vom Ofen zur Stanzmaschine, um einen übermäßigen Temperaturabfall zu verhindern.
4. Stanzen und Abschrecken: Die Form schließt sich, um die Formung abzuschließen, und die internen Kühlwasserkanäle der Form führen die Wärme schnell ab. Die Abkühlgeschwindigkeit beträgt ≥ 27℃/s und der Haltedruck wird 5–10 Sekunden lang aufrechterhalten, um die martensitische Phasenumwandlung abzuschließen.
5. Nachbehandlung: Führen Sie nach dem Entformen ein Laserschneiden und Stanzen durch. Bei mit Aluminium-Silizium beschichteten Produkten ist kein Strahlen erforderlich, während das blanke Blech zum Entfernen der Oxidschicht gestrahlt werden muss.
3.2 Klassifizierung der Hauptprozessrouten
(1) Direkter Heißprägeprozess
Das Plattenmaterial wird direkt erhitzt und in einem Schritt in Form gebracht. Das Verfahren ist einfach und effizient und eignet sich für Teile mit relativ einfachen Formen, wie Stoßfängerquerträger und Türaufprallträger.
(2) Indirekter Heißprägeprozess
Schließen Sie zunächst etwa 90 % der Vorformung durch Kaltprägen ab, dann durch Erhitzen und abschließendes Heißprägen und Abschrecken. Dies eignet sich für Teile mit komplexen Formen und großen Ziehtiefen (z. B. der zentrale Kanal), wodurch die Verformung in der Warmprägephase und das Rissrisiko verringert werden können.
(3) Heißprägeverfahren mit variabler Stärke
Durch die Temperaturregelungstechnologie der Formzone werden verschiedene Bereiche des Teils mit unterschiedlichen Abkühlgeschwindigkeiten abgeschreckt, um eine Gradientenstruktur und -eigenschaften zu bilden. Eine typische Anwendung ist die B-Säule: Der obere Teil wird schnell abgekühlt, um eine martensitische Eindringfestigkeit von 1500 MPa zu erreichen, und der untere Teil wird langsam abgekühlt, um eine Bainitstruktur von 800–1000 MPa zur Energieabsorption zu erhalten, die das Seitenaufprallverhalten erheblich optimieren kann.
3.3 Oberflächenbeschichtungssystem
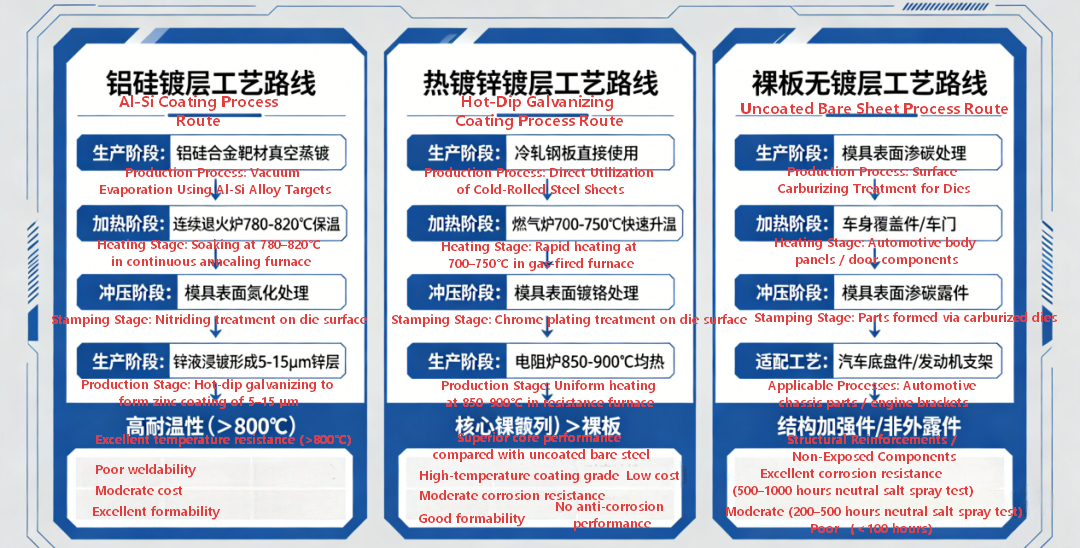
|
Beschichtungstyp |
Repräsentatives Produkt |
Kernfunktion |
Vor- und Nachteile |
|
Al-Si-Beschichtung (Al-Si) |
Usibor-AS, B1500HS+AS |
Verhindert Hochtemperaturoxidation und Entkohlung, ohne Strahlen |
Der ausgereifteste Prozess; Kein kathodischer Schutz, anfällig für Korrosion, wenn die Beschichtung beschädigt ist. Aluminium, das beim Schweißen in die Schweißnähte eindringt, verringert die Verbindungsfestigkeit und erfordert die Entfernung der Laserbeschichtung. |
|
Feuerverzinkte Beschichtung (GI) |
Usibor-AS, B1500HS+AS |
Kombinieren Sie Hochtemperaturschutz und kathodischen Korrosionsschutz |
Gilt nur für indirektes Heißprägen mit der Gefahr der Flüssigmetallversprödung (LME). |
|
Unbeschichteter blanker Stahl (keine Beschichtung) |
Unbeschichteter 22MnB5-Rohling |
Niedrigste Materialkosten |
Nach dem Erhitzen bilden sich Oxidablagerungen, Kugelstrahlen ist obligatorisch; schlechte Oberflächenqualität und hohes Entkohlungsrisiko. |
四、Ausbau von Industrieanwendungen und Gesamtfahrzeuganwendungen im Automobilbereich
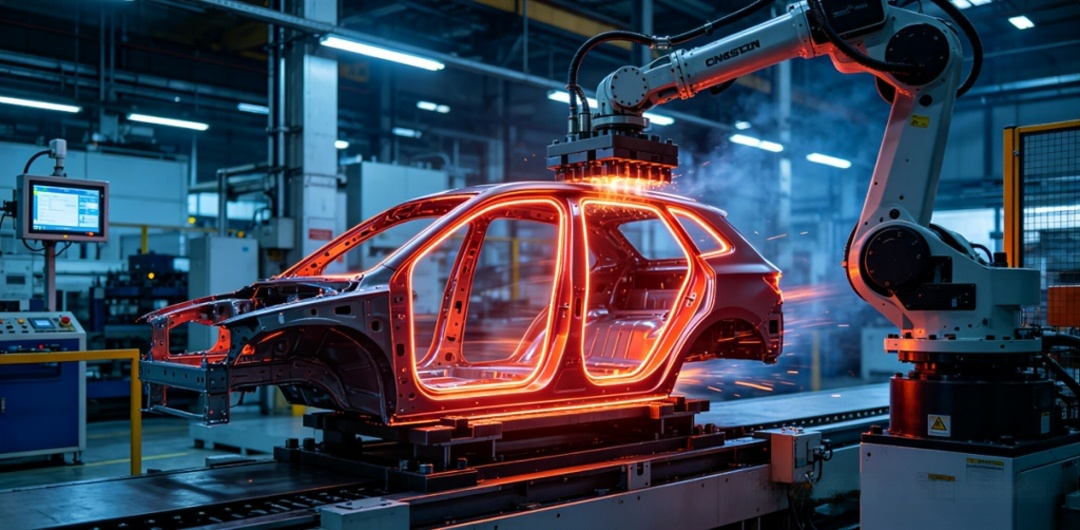
4.1 Typische Anwendungsbereiche von Heißprägestahl in Automobilkarosserien: Heißprägestahl ist zu einem Standardmaterial für moderne Automobil-Sicherheitskarosserien geworden. Es wird hauptsächlich in der „Sicherheitskäfig“-Struktur des Fahrgastraums eingesetzt. Typische Anwendungsgebiete sind:
1. Frontalaufprallschutz: Vorderer Stoßfängerträger, vorderer Längsträgerverstärkungsabschnitt, A-Säulen-Verstärkungsblech
2. Seitenkollisionsschutz: B-Säulen-Verstärkungsplatte, Bodenschiene, Türstoßstangenträger, Dachseitenträger
3. Oberer Druckwiderstandsschutz: Dachquerträger vorne, Dachquerträger hinten, obere Verstärkungsplatte der A-Säule
4. Untere Struktur: Mittelgang, Sitzquerträger, Verstärkungsstück für das untere Gehäuse des Batteriepakets (für Fahrzeuge mit neuer Energie)
4.2 Aktueller Anwendungsstatus der Branche
• Der Anwendungsanteil nimmt weiter zu: Die Verwendung von warmgepresstem Stahl in Haushaltsfahrzeugen mit normalem Kraftstoffverbrauch macht etwa 10–15 % des Gewichts der Karosserieteile aus. Bei Fahrzeugen mit neuer Energie ist der Anteil aufgrund der Notwendigkeit des Schutzes der Batteriepakete auf 20 % bis 30 % gestiegen. Einige High-End-Modelle überschreiten sogar 35 %.
• Die Festigkeitsklassen werden ständig verbessert: Anfangs war 1500 MPa die Hauptklasse, die schrittweise auf 1800 MPa und 2000 MPa umgestellt wurde. Modelle wie Xiaomi YU7 und Zeke haben bereits heißgepressten Stahl der Güteklasse 2000 MPa als Türaufprallträger verwendet.
• Entwicklung großformatiger integrierter Teile: Von einzelnen Teilen bis hin zu „integrierter Türringformung“ und „Gesamtschwellenträger“ und anderen großformatigen integrierten warmgepressten Teilen, wodurch Schweißprozesse reduziert und die strukturelle Gesamtintegrität verbessert werden.
• Weitverbreitete Einführung eines Designs mit variabler Festigkeit: Komponenten wie B-Säulen und Längsträger verwenden im Allgemeinen ein Design mit Gradientenfestigkeit, um ein Gleichgewicht und eine Optimierung zwischen Eindringungswiderstand und Energieabsorption zu erreichen.

4.3 Typische Fahrzeuganwendungsfälle
• Wuling Kaijie: Der hochfeste Stahl in der Karosserie macht 63 % aus, der wärmegeformte ultrahochfeste Stahl 10,1 %. Es wird in über 10 Schlüsselteilen wie dem vorderen Querträger, den A/B-Trägerverstärkungsplatten und den Türaufprallträgern eingesetzt.
• SAIC Audi E5 Sportback: Es verwendet 1500 MPa wärmegeformten Stahl, um eine käfigförmige Sicherheitskarosserie zu bauen, die die Aufprallträger, Längsträger, A/B/C-Träger und die Bodenstruktur abdeckt. Bei einem Frontalaufprall mit 64 km/h wird der Eingriff in die Fahrerkabine deutlich reduziert.
• Xiaomi YU7: Es verwendet 2200 MPa superstarken, wärmegeformten Stahl, der auf die viertürigen Aufprallträger und die eingebetteten Wärmeausdehnungsrohre in den A/B-Trägern aufgebracht wird. Die Tragfähigkeit des Aufprallträgers ist im Vergleich zur 1500MPa-Klasse um 37 % bis 52 % erhöht.
五、Analyse der Erweiterung der Simulationsanwendung
5.1 Simulation des Thermoprägeprozesses
Der Heißprägeprozess ist ein typisches Mehrfeldkopplungsproblem „Temperatur – Mikrostruktur – Spannung“. Die gängige Simulationssoftware umfasst LS-DYNA, AutoForm, Dynaform, PAM-STAMP usw. Die Kerninhalte der Simulation sind:
• Temperaturfeldsimulation: Vorhersage der Temperaturverteilung während des gesamten Prozesses der Erwärmung, Übertragung, Prägung und des Haltedrucks des Blechmaterials
• Simulation der Phasenumwandlung: Vorhersagen der Phasenumwandlungsraten und Endanteile von Martensit, Bainit und Ferrit anhand der CCT-Kurve bei unterschiedlichen Abkühlraten
• Formbarkeitssimulation: Vorhersage von Rissen, Faltenbildung und dem Risiko einer Dickenreduzierung während des Heißprägeprozesses
• Vorhersage der Deformationserholung: Sagen Sie das Ausmaß der Deformationserholung unter Berücksichtigung des Phasenumwandlungsexpansionseffekts sowie der thermischen Ausdehnung und Kontraktion voraus und steuern Sie so die Kompensation der Formoberflächenform
5.2 Materialmodellierung in der Kollisionssimulation
(1) Basismaterial-Konstitutivmodell
Für Warmumformstahl in Kollisionssimulationen wird typischerweise ein elastoplastisches Materialmodell verwendet, das den Dehnungsrateneffekt (Cowper-Symonds-Modell) berücksichtigt und die tatsächliche Spannungs-Dehnungs-Kurve eingibt. Aufgrund der schwachen Härtbarkeit von Martensit nach dem Heißprägen gibt die Spannungs-Dehnungs-Kurve schnell nach und es kommt zu einer Einschnürung mit einer Dehnung von nur 5 % bis 7 %.
(2) GISSMO-Fehlermodell
GISSMO (Generalized Incremental Stress State Dependent Damage Model) ist das am weitesten verbreitete Versagensmodell für duktile Schäden in aktuellen Automobilkollisionssimulationen und ist auch die Standardversagenskarte für High-End-Güten wie CR1300_2000HS. Das Kernprinzip des Modells ist:
• Beschreibung der Schädigungsdehnung unter verschiedenen Spannungszuständen basierend auf den Spannungs-Triaxialitäts- und Lode-Winkel-Parametern
• Verwendung eines inkrementellen Schadensakkumulationsalgorithmus zur Berücksichtigung des Einflusses von Lastpfadänderungen auf den Ausfall
• Einführung von Schadensentwicklungsfaktoren zur Simulation der Steifigkeitsverschlechterung während der Rissausbreitung
Der Unterschied zwischen 7 % und 10 % Versagensdehnungsparametern:
• 7 % GISSMO: Entsprechend dem Bruchkriterium unter Bedingungen hoher Triaxialität (dominiert durch Spannung) ist die Bruchdehnung geringer und konservativer
• 10 % GISSMO: Entsprechend dem Bruchkriterium unter Triaxialitätsbedingungen mit geringer Spannung (dominiert durch Scherung) ist die Bruchdehnung höher
• In tatsächlichen Simulationen werden die beiden Parameter kontinuierlich durch die Spannungs-Triaxialitätsfunktion übertragen, um Versagensmodi wie Zug, Scherung und kombinierte Zug-Scherung vollständig abzudecken
(3) Modellierung der HAZ-Region
Die Schweißwärmeeinflusszone (WAZ) ist das schwache Glied beim Versagen von Heißprägestahlkonstruktionen. Aufgrund der Wirkung des thermischen Schweißzyklus erfährt Martensit im HAZ-Bereich eine Anlasserweichung, wobei die Härte um 15 bis 30 % abnimmt und das Bruchrisiko deutlich höher ist als beim Grundmaterial. Präzise Simulation erfordert:
• Erstellen eines Schweißzonenaufteilungsmodells zur Unterscheidung zwischen Schweißkern, grobkörniger Zone, feinkörniger Zone und Anlasszone
• Zuweisen unterschiedlicher Festigkeitsmaterialkarten zu jeder Zone (z. B. B1500HS_HAZ)
• Anpassen der entsprechenden Fehlerparameter, um sicherzustellen, dass der Fehlerort mit dem Test übereinstimmt
• Ingenieurserfahrung: Bei der Simulation von B1500HS-Schweißpunkten tritt der Fehler in den meisten Fällen in der HAZ und nicht im Schweißkern auf
六、Häufige Fehlerprobleme und Lösungen in Produktion und Nutzung
6.1 Beschreibung der Probleme aufgrund von Materialermüdungsversagen:
Die Heißprägeteile sind während des Fahrzeugbetriebs wechselnden Belastungen (z. B. Fahrbahnunebenheiten und Vibrationen) ausgesetzt. An Spannungskonzentrationsbereichen entstehen Ermüdungsrisse, die sich allmählich ausdehnen und schließlich zum Bruch führen. Obwohl warmumformbarer martensitischer Stahl eine hohe statische Festigkeit aufweist, ist sein Verhältnis von Ermüdungsfestigkeit zu Zugfestigkeit (ca. 0,35–0,4) geringer als das von gewöhnlichem kohlenstoffarmen Stahl und er reagiert empfindlicher auf Spannungskonzentrationen.
Ursachen:
1. Designfaktoren: plötzliche Querschnittsänderungen, scharfe Ecken, kleine Löcher usw., die zu Spannungskonzentrationen führen
2. Prozessfaktoren: Die Rauheit der lasergeschnittenen Oberfläche ist groß und es gibt viele Grate, die zur Ursache von Ermüdungsrissen werden
3. Schweißfaktoren: Die Restzugspannung um den Schweißpunkt und die Erweichung der WEZ verringern gemeinsam die Ermüdungsleistung
4. Mikrostrukturfaktoren: Die vollständige martensitische Struktur weist eine schlechte Plastizität auf und die Ausbreitungsrate von Ermüdungsrissen ist schneller
Lösungen:
1. Strukturoptimierung: Erhöhen Sie den Radius der Übergangskehlen, vermeiden Sie plötzliche Querschnittsänderungen und verringern Sie den Spannungskonzentrationskoeffizienten. Platzieren Sie die Öffnungslöcher entfernt von den stark beanspruchten Bereichen
2. Prozessverbesserung: Optimierung der Laserschneidparameter zur Verbesserung der Oberflächenglätte; Schleifen und Entgraten an den Schlüsselkanten durchführen
3. Oberflächenverstärkung: Verwenden Sie Kugelstrahlen, um eine Restdruckspannung auf der Oberfläche einzuführen, die die Ermüdungsfestigkeit um 20–30 % erhöhen kann.
4. Schweißoptimierung: Steuerung der Schweißwärmezufuhr, Reduzierung der Breite der HAZ-Erweichungszone; Führen Sie nach dem Schweißen ein lokales Anlassen durch, um Restspannungen zu beseitigen
5. Materialauswahl: Für Teile mit hohen Ermüdungsanforderungen können Güten mit hoher Zähigkeit wie Ductibor 1000 ausgewählt oder ein Design mit variabler Festigkeit übernommen werden. Inländische Sorten können der Verwendung von mikrolegierten Vanadium-Titan-Produkten Vorrang einräumen, die nach der Kornverfeinerung ein besseres Ermüdungsverhalten aufweisen
6.2 Beschreibung der Materialkorrosionsfehlerprobleme:
Wenn Heißprägestahl korrosiven Umgebungen wie Feuchtigkeit und Salznebel ausgesetzt wird, kommt es zu chemischen oder elektrochemischen Reaktionen, die zu einer Verschlechterung der Leistung der Oberflächenschicht des Materials, einer Verringerung der Querschnittsfläche und in schweren Fällen zu Perforationsversagen führen. Produkte mit Aluminium-Silizium-Beschichtungen leiden unter einer beschleunigten Korrosionsrate auf dem Substrat, wenn die Beschichtung aufgrund des fehlenden kathodischen Schutzes beschädigt wird.
Ursachen:
1. Die Aluminium-Silizium-Beschichtung dient lediglich als Barriereschutz. Beschädigte Bereiche können keinen kathodischen Schutz wie die verzinkte Schicht bieten und die Korrosion breitet sich auf das Substratinnere aus.
2. Dem lasergeschnittenen Bereich fehlt der Beschichtungsschutz, was ihn zu einem stark korrosionsanfälligen Bereich macht.
3. Komponenten an der Unterseite des Fahrzeugs sind längerem Kontakt mit Schlamm und Schneesalz und unterliegen starken Korrosionsbedingungen.
4. Die inneren Hohlräume der Teile weisen eine unvollständige Elektrotauchlackierung auf, wodurch sie anfällig für Hohlraumkorrosion sind.
Lösungen:
1. Beschichtungssystem aufrüsten: In stark korrosiven Umgebungen sollten Sie vorrangig verzinkten Heißprägestahl verwenden oder ein Verbundbeschichtungsschema aus Aluminium-Silizium + Zink verwenden.
2. Abschnittsschutz: Tragen Sie nach dem Laserschneiden zur Versiegelung Kleber oder eine zinkhaltige Grundierung auf den Abschnitt auf.
3. Strukturoptimierung: Entwässerungslöcher entwerfen, um Wasseransammlungen in den inneren Hohlräumen der Teile zu verhindern; Spaltstrukturen reduzieren, um Flüssigkeitsansammlungen zu verhindern.
4. Optimierung des Beschichtungsprozesses: Verbessern Sie die Gleichmäßigkeit des elektrophoretischen Lackfilms, um sicherzustellen, dass die Filmdicke im inneren Hohlraum dem Standard entspricht. Fügen Sie den wichtigsten Teilen eine PVC-Antirissbeschichtung hinzu.
5. Prozesskontrolle: Stellen Sie die Unversehrtheit der Aluminium-Silizium-Beschichtung sicher, um ein Abblättern der Beschichtung während des Stanzvorgangs zu verhindern. Tragen Sie bei Transport und Lagerung einen Rostschutzölschutz.
6.3 Materialversagen durch plastische Verformung
Problembeschreibung:
Bei Kollisionen oder extremen Belastungen unterliegen die Heißprägeteile einer plastischen Verformung, die über die Designerwartungen hinausgeht, was zu struktureller Instabilität und übermäßigem Eindringen in den Fahrgastraum führt und dadurch die Sicherheitsleistung beeinträchtigt.
Ursachen:
1. Unzureichende Materialfestigkeit: Unzureichende Abkühlgeschwindigkeit beim Abschrecken, wodurch weiche Bainit- oder Ferritphasen entstehen, was dazu führt, dass die tatsächliche Streckgrenze unter dem Auslegungswert liegt.
2. Ungeeignete Abschnittskonstruktion: Unzureichendes Trägheitsmoment des Abschnitts, was zu Knickinstabilität unter Druck führt.
3. Schweißfehler: Vorzeitiger Bruch von Schweißpunkten, der zu einer Unterbrechung der strukturellen Kraftübertragung und einem plötzlichen Anstieg der lokalen Belastung führt.
4. Prozessfehler: Die Teile weisen weiche Stellen und ungleichmäßige Härte auf, wobei die Schwachstellen zuerst eine plastische Verformung erfahren.
Lösungen:
1. Prozesskontrolle: Stellen Sie sicher, dass die Kühlwasserkanäle der Formen frei sind, mit einer Abkühlrate von ≥ 27℃/s; Überprüfen Sie regelmäßig die Härteverteilung der Teile, um weiche Stellen zu beseitigen.
2. Strukturverstärkung: Optimieren Sie die Abschnittsform und fügen Sie Rippen hinzu, um die Knickfestigkeit zu verbessern. Verwenden Sie geschlossene Abschnitte anstelle offener Abschnitte.
3. Materialaufrüstung: Wenn die Belastung 1500 MPa übersteigt, rüsten Sie auf Heißprägestahl der Güteklasse 1800 MPa oder 2000 MPa auf.
4. Qualitätsprüfung: Fügen Sie der Produktionslinie eine Härteprüfung hinzu, um eine vollständige Martensitumwandlung sicherzustellen. Verwenden Sie dreidimensionales Scannen, um Größen- und Formpositionstoleranzen zu überwachen.
6.4 Materialrisse und -versagen
Problembeschreibung:
Während des Stanzproduktions- oder Serviceprozesses weisen die Teile makroskopische Risse auf, die zu einem direkten Strukturversagen führen. Je nach Auftretensstadium kann es in zwei Kategorien eingeteilt werden: Stempelrisse und Servicerisse.
Ursachen und Lösungen für Stempelrisse:
1. Rissbildung während des Heißprägeprozesses: Eine lange Transferzeit des Blechmaterials und niedrige Temperaturen führen zu einer Abnahme der Plastizität, was zu Zeichnungsrissen führt; Lösung: Optimieren Sie den mechanischen Handzyklus, steuern Sie die Zeit vom Entladen bis zum Schließen der Form auf ≤ 5 Sekunden und stellen Sie sicher, dass die Starttemperatur des Prägens ≥ 750 °C beträgt
2. Rissbildung beim Kaltbiegen: Eine unzureichende Plastizität der Martensitstruktur aufgrund eines zu kleinen Biegeradius beim anschließenden Biegevorgang führt zu Rissen auf der Außenseite; Lösung: Erhöhen Sie den inneren Biegeradius (≥ 3 t) oder erhitzen und vergüten Sie den Biegebereich lokal, um die Zähigkeit zu erhöhen
3. Kantenbeschnitt und Stanzrisse: Im Stanzbereich von ultrahochfestem Stahl können Mikrorisse auftreten, die sich anschließend unter Krafteinwirkung ausdehnen. Lösung: Verwenden Sie Laserschneiden anstelle von Stanzen oder optimieren Sie den Stanzspalt, um die Kernart der Betriebsrissbildung zu reduzieren: Wasserstoffinduzierte verzögerte Rissbildung ist die repräsentativste Versagensart für hochfesten Warmumformstahl über 1500 MPa:
• Problembeschreibung: Das Teil erleidet unter statischer Belastung unterhalb der Streckgrenze nach einiger Zeit plötzlich einen Sprödbruch, ohne erkennbare plastische Verformung, plötzlich und verdeckt
• Entstehungsmechanismus: Wasserstoffatome dringen beim Schmelzen, Waschen mit Säure, Galvanisieren, Schweißen usw. in den Stahl ein, sammeln sich an Spannungskonzentrationspunkten an, verringern die Bindungsstärke an den Korngrenzen und verursachen letztendlich interkristalline Risse. Die Aluminium-Silizium-Beschichtung verhindert das Entweichen von Wasserstoff und erhöht die Gefahr einer Wasserstoffversprödung
• Bereiche mit hohem Risiko: Laserschneidkanten, um Schweißpunkte herum und Bereiche mit großer Stanzverformung
• Lösung:
a. Materialaspekt: Optimierung des Komponentendesigns durch Zugabe von Mikrolegierungselementen wie Nb, V und Ti, um die Kornstruktur zu verfeinern und die Beständigkeit gegen Wasserstoffversprödung zu erhöhen; Wählen Sie für Hochrisikoszenarien direkt spezielle Anti-Wasserstoff-Versprödungsqualitäten wie 2000IH von Ma Steel aus
b. Prozessaspekt: Führen Sie nach dem Heißprägen ein Dehydrierungsglühen bei niedriger Temperatur durch (Halten bei 170–200 °C für 2–4 Stunden). Kontrollieren Sie die Qualität des Laserschneidens, um Mikrorisse an den Kanten zu reduzieren
c. Umweltkontrolle: Vermeiden Sie Schimmelkondensation, um die Bildung von Kondenswasser zu verhindern und zu verhindern, dass Wasserstoffatome durch Wasser eindringen. Sorgen Sie für eine trockene Produktionsumgebung
d. Strukturelle Gestaltung: Reduzieren Sie den Spannungskonzentrationskoeffizienten und vermeiden Sie Bereiche, in denen sich hohe Spannungen und hoher Wasserstoffgehalt überschneiden
6.5 Probleme mit Biegung und Maßgenauigkeit
Problembeschreibung:
Nachdem die Heißprägeteile aus der Form genommen wurden, erfahren sie einen Formrücksprung, was zu Maßabweichungen führt und die Montagegenauigkeit beeinträchtigt. Obwohl der Rückprall beim Heißprägen viel geringer ist als beim Kaltprägen, kann er bei großen Teilen und Teilen mit variabler Festigkeit dennoch nicht vernachlässigt werden.
Ursachen:
1. Eine ungleichmäßige Abkühlung führt zu einer ungleichmäßigen Verteilung der Eigenspannung innerhalb der Teile.
2. Verschiedene Bereiche von Teilen mit variabler Festigkeit weisen unterschiedliche Strukturen auf, und die unterschiedliche Phasenumwandlungsexpansion verursacht zusätzliche Spannungen.
3. Inkonsistente Temperaturverteilung in der Form mit inkonsistenten lokalen Abkühlraten.
4. Unzureichende Haltezeit, da die Phasenumwandlung vor dem Entformen nicht abgeschlossen ist.
Lösungen:
1. Formkompensation: Vorhersage des Rückprallbetrags durch Heißprägesimulation und Durchführung einer umgekehrten Kompensation auf der Formoberfläche.
2. Prozessoptimierung: Haltezeit entsprechend verlängern (≥8s), um eine vollständige martensitische Umwandlung sicherzustellen; Optimieren Sie die Anordnung der Kühlwasserkanäle, um eine gleichmäßige Kühlung zu gewährleisten.
3. Parameterkontrolle: Stabilisieren Sie Prozessparameter wie Blechheiztemperatur, Formtemperatur und Schließkraft, um Schwankungen zwischen Chargen zu reduzieren.
4. Zonentemperaturregelung: Legen Sie die Breite der Übergangszonen für Teile mit variabler Festigkeit angemessen fest, um einen ungleichmäßigen Rückprall durch plötzliche Leistungsänderungen zu vermeiden.
七、 Zusammenfassung und zukünftige Trends
Die Warmumformstahltechnologie hat sich in den letzten 50 Jahren weiterentwickelt und ein komplettes Festigkeitsspektrum von 500 MPa bis über 2200 MPa geschaffen. Es hat sich kontinuierlich von einer einheitlichen Stärke zu einer Gradientenleistung und hin zu einer stärker integrierten und großräumigeren Richtung weiterentwickelt. Inländischen Stahlunternehmen ist der Durchbruch vom Aufholen zum Gleichstand und in einigen Bereichen sogar zum Spitzenreiter gelungen. In den Teilsektoren 2000MPa-Ultrahochfestigkeit, Anti-Wasserstoff-Versprödung und hohe Zähigkeit haben sie ihre eigenen Kerntechnologien entwickelt.
Aufgrund der doppelten Kräfte der Automobilelektrifizierung und der Verbesserung der Sicherheitsstandards werden der Anwendungsanteil und das Festigkeitsniveau von Warmumformstahl weiter zunehmen. Gleichzeitig muss berücksichtigt werden, dass je höher die Festigkeit des Warmumformstahls ist, desto empfindlicher ist er gegenüber Wasserstoffversprödung, desto schwieriger ist das Schweißen und desto enger ist das Umformfenster. Dies stellt höhere Anforderungen an Materialforschung und -entwicklung, Prozesskontrolle und Simulationsgenauigkeit. In Zukunft wird die Industrie kontinuierlich auf das Ziel „höhere Festigkeit + bessere Zähigkeit + bessere Schweißbarkeit + geringeres Wasserstoffversprödungsrisiko“ hin optimieren und die Entwicklung der Warmumformstahltechnologie auf ein höheres Niveau bringen.
1°.


