


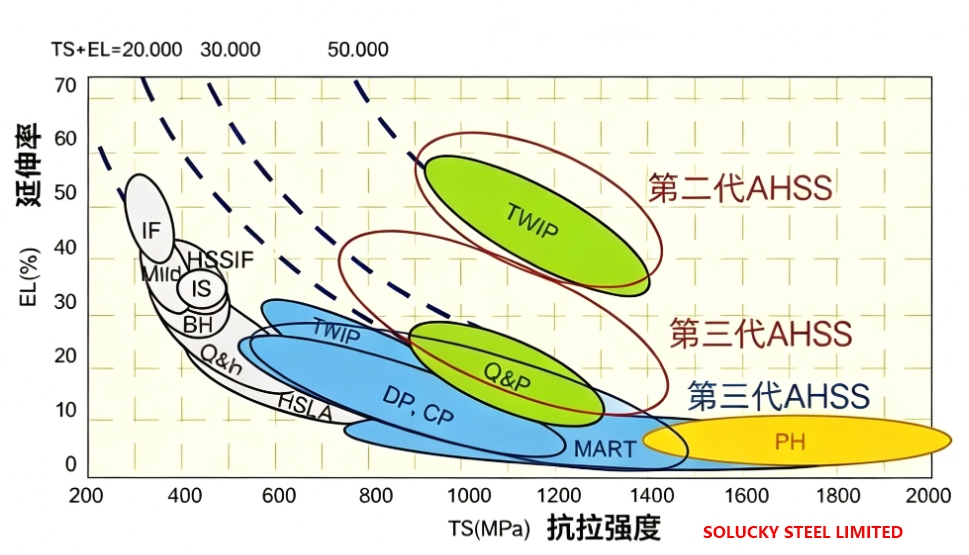
一、Materialgrundlagen: Was ist Dualphasenstahl (DP-Stahl)?
1.1 Grundprinzip
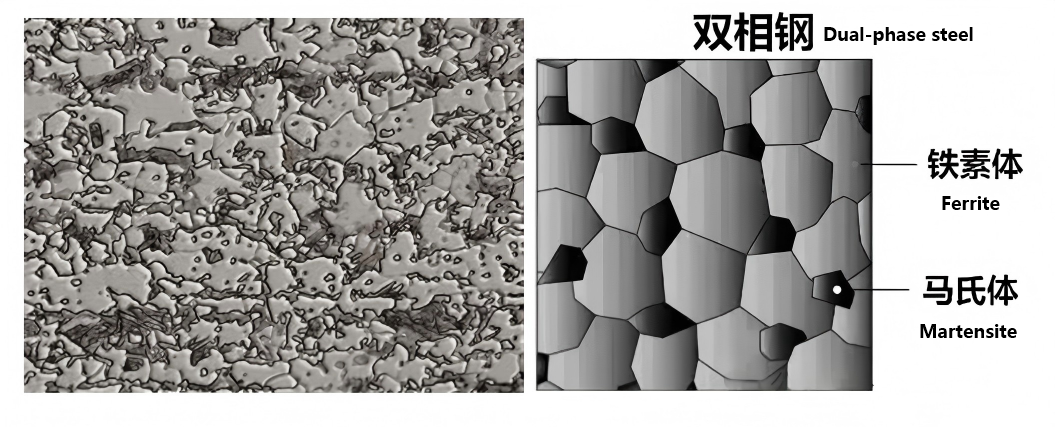
Die Mikrostruktur von Duplexstahl besteht aus einer weichen Ferritmatrix und harten Martensitinseln. Der Martensit ist in Form von Inseln auf der Ferritmatrix verteilt. Diese „Schwamm + Stein“-Struktur ermöglicht es ihm, gleichzeitig die folgenden Eigenschaften zu besitzen:
• Hervorragende Duktilität und Formbarkeit durch Ferrit
• Hohe Festigkeit und Verformungsbeständigkeit durch Martensit
1.2 Konvention zur Klassenbenennung
|
Präfix/Suffix |
Bedeutung |
|
HC |
Flachprodukte mit hoher Festigkeit für die Kaltumformung |
|
B |
Baosteel-proprietäres Präfix (Unternehmensstandard) |
|
XXX/YYY |
Mindeststreckgrenze / Mindestzugfestigkeit (Einheit: MPa) |
|
DP |
Kaltgewalztes Dualphasen-Stahlsubstrat (CR DP-Stahlsubstrat) |
|
DPD |
Feuerverzinktes Dualphasen-Stahlsubstrat (HDG DP-Stahlsubstrat) |
|
+Z |
Feuerverzinkte Reinzinkbeschichtung |
|
+ZF |
Feuerverzinkte Beschichtung (GA-Beschichtung) |
II. Schlüsseleigenschaften: Vergleichstabelle der vollständigen Serienparameter
2.1 Chemische Zusammensetzung (Pfannenanalyse, Massenanteil %)
Alle Qualitäten basieren auf dem Grundzusammensetzungssystem C-Si-Mn. Spurenlegierungselemente wie Nb, Ti, Cr und Mo werden hinzugefügt, um die Körner zu verfeinern und die Härtbarkeit zu verbessern. Der Gesamtanteil an Legierungselementen darf 1,5 % nicht überschreiten.
|
Note |
C≤ |
Si≤ |
Mn≤ |
P≤ |
S≤ |
|
HC250/450DP |
0.15 |
0.6 |
2.5 |
0.040 |
0.015 |
|
HC300/500DP |
0.15 |
0.6 |
2.5 |
0.040 |
0.015 |
|
B340/590DP |
0.15 |
0.9 |
2.5 |
0.040 |
0.015 |
|
HC340/590DP |
0.15 |
0.9 |
2.5 |
0.040 |
0.015 |
|
B420/780DP |
0.18 |
0.9 |
2.5 |
0.040 |
0.015 |
|
HC420/780DP |
0.18 |
0.9 |
2.5 |
0.040 |
0.015 |
|
HC550/980DP |
0.23 |
1.0 |
3.0 |
0.040 |
0.015 |
|
HC820/1180DP |
0.23 |
1.0 |
3.0 |
0.040 |
0.015 |
|
HC1000/1470DP |
0.28 |
1.0 |
3.0 |
0.040 |
0.015 |
Die chemische Zusammensetzung der feuerverzinkten DPD+Z-Serie entspricht exakt der des entsprechenden kaltgewalzten DP-Stahls, lediglich mit einer zusätzlichen Oberflächenbeschichtung.
2.2 Mechanische Eigenschaften bei Raumtemperatur (Kernparameter)
Die folgenden Daten sind Testergebnisse von P17-Querproben gemäß GB/T 228.1-2021, anwendbar auf normale Messgeräte mit einer Dicke von 0,7 mm bis 2,5 mm.
|
Note |
Streckgrenzenbereich (MPa) |
Zugfestigkeit, min. (MPa) |
Dehnung nach Bruch A50, min. (%) |
Typisches Verhältnis von Streckgrenze zu Zugfestigkeit |
|
HC250/450DP |
250~320 |
450 |
28 |
0.56 |
|
HC300/500DP |
290~390 |
490 |
26 |
0.59 |
|
B340/590DP |
340~500 |
590 |
16 |
0.58 |
|
HC340/590DP |
340~440 |
590 |
22 |
0.58 |
|
B420/780DP |
420~590 |
780 |
14 |
0.54 |
|
HC420/780DP |
420~550 |
780 |
15 |
0.54 |
|
HC550/980DP |
550~720 |
980 |
9 |
0.56 |
|
HC820/1180DP |
820~1150 |
1180 |
5 |
0.70 |
|
HC1000/1470DP |
1000~1300 |
1470 |
5 |
0.68 |
2.3 Mechanische Eigenschaften der feuerverzinkten DPD+Z-Serie
Die mechanischen Eigenschaften der feuerverzinkten Serie stimmen im Wesentlichen mit denen des kaltgewalzten Substrats überein, mit der Ausnahme, dass die Bruchdehnung geringfügig um 1–2 % abnimmt.
|
Note |
Streckgrenzenbereich (MPa) |
Zugfestigkeit, min. (MPa) |
Dehnung nach Bruch A50, min. (%) |
Typisches Verhältnis von Streckgrenze zu Zugfestigkeit |
|
HC340/590DPD+Z |
340~440 |
590 |
18 |
0.58 |
|
HC420/780DPD+Z |
420~550 |
780 |
14 |
0.54 |
|
HC550/980DPD+Z |
550~720 |
980 |
8 |
0.56 |
|
HC820/1180DPD+Z |
820~1150 |
1180 |
5 |
0.70 |
2.4 Interpretation der Schlüsseleigenschaften
•Verhältnis von Streckgrenze zu Zugfestigkeit: Liegt im Allgemeinen zwischen 0,54 und 0,70 und ist damit viel niedriger als bei herkömmlichem hochfestem Stahl (0,75 bis 0,90). Ein geringeres Verhältnis von Streckgrenze zu Zugfestigkeit bedeutet eine geringere Rückfederung beim Stanzen und eine höhere Maßhaltigkeit der Teile.
•Kaltverfestigungsrate: In der Zone mit geringer Dehnung (2 % – 3 %) kann die Kaltverfestigungsrate 140 – 220 MPa erreichen, wodurch Spannungen während des Umformprozesses effektiv verteilt und lokale Einschnürungen vermieden werden.
•Einbrennhärtungseigenschaft: Nach 20-minütigem Einbrennen bei 170 °C kann die Streckgrenze um 30 bis 150 MPa ansteigen, was die Gebrauchsfestigkeit des Teils deutlich erhöht.
•Dehngeschwindigkeitsempfindlichkeit: Unter Crashbedingungen (Dehngeschwindigkeit: 10²–10³ s⁻¹) steigt die Streckgrenze um 10–30 % und die Absorptionsrate der Kollisionsenergie ist über 50 % höher als bei gewöhnlichem kohlenstoffarmen Stahl.
三、 Produktionsprozess: Wie stellt man Duplexstahl her?
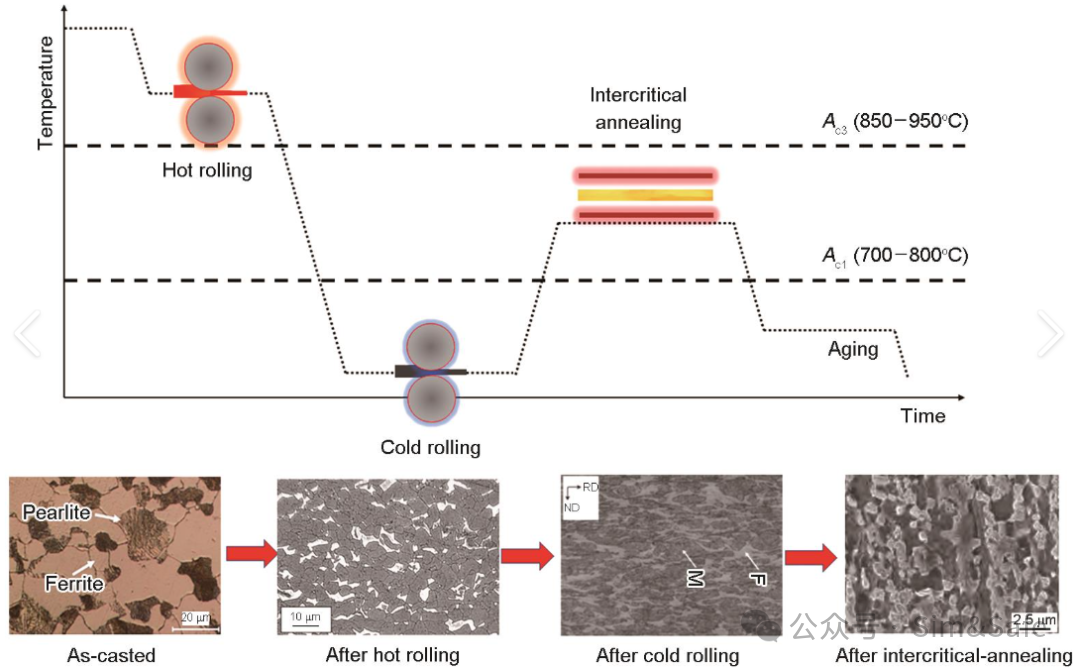
3.1 Produktionsfluss von kaltgewalztem Dualphasenstahl
Vorbehandlung von Roheisen → Konverterstahlherstellung → Strangguss → Warmwalzen → Beizen → Tandem-Kaltwalzen → Kontinuierliches Glühen → Anlasswalzen → Fertigprodukt
Kernverfahren des kontinuierlichen Glühens:
•Erhitzen: Aufheizen auf den Zweiphasenbereich von 780–870 ℃ mit einer Geschwindigkeit von 5–15 ℃/s.
•Einweichen: 30–120 Sekunden lang gedrückt halten, um den Austenit vollständig zu homogenisieren.
•Langsames Abkühlen: Abkühlen auf 650–700 ℃ mit 1–5 ℃/s, um 50–80 % Ferrit zu bilden.
•Schnelle Abkühlung: Abkühlung auf 200–300 ℃ bei 10–40 ℃/s, und der Restaustenit wandelt sich in Martensit um.
•Überbehandlung: 60–300 Sekunden lang bei 200–300 °C halten, um innere Spannungen zu beseitigen
Der entsprechende Zusammenhang zwischen Martensitgehalt und Festigkeit:
•DP450/500: Martensitgehalt 10–20 %
•DP590: Martensitgehalt 20–30 %
•DP780: Martensitgehalt 30 %–50 %
•DP980: Martensitgehalt 50 %–70 %
•DP1180/1470: Martensitgehalt 70 %–90 %
3.2 Produktionsunterschiede von feuerverzinktem Dualphasenstahl (DPD+Z)
Die Herstellung von feuerverzinktem Duplexstahl erfolgt auf einer kontinuierlichen Feuerverzinkungslinie. Die wesentlichen Unterschiede sind wie folgt:
•Die Temperatur des Zinktopfes beträgt ca. 460℃. Nachdem das Stahlband den Zinktopf verlassen hat, muss es mit einer Geschwindigkeit von ≥30℃/s schnell unter den Ms-Punkt abgekühlt werden.
•Der Stahl erfordert eine höhere Härtbarkeit. Um diese Eigenschaft zu verbessern, werden üblicherweise Spuren von Bor (B) zugesetzt.
四、 Industrielle Anwendung: Wo Dualphasenstahl in Automobilen verwendet wird
4.1 Typische Anwendungen nach Festigkeitsklasse
|
Stärkegrad |
Typische Bewerbungspositionen |
Kernfunktionen |
Gewichtsreduzierungseffekt |
|
DP450/500 |
Türinnenverkleidung, Innenverkleidung des Kofferraumdeckels, Innenverkleidung der Motorhaube, Bodenverstärkung |
Plattenverstärkung, sekundäre Strukturteile |
10%~15% |
|
DP590 |
Vorderer Längsträger, Kipphebel, B-Säulen-Verstärkung, Türaufprallträger, Sitzrahmen |
Haupttragende Konstruktionsteile, Sicherheitsbauteile |
15%~20% |
|
DP780 |
A-Säulenverstärkung, B-Säulen-Innenblech, vorderer Crash-Querträger, Stoßfängerverstärkung |
Wichtige Sicherheitskomponenten, hochbelastbare Strukturteile |
20%~25% |
|
DP980 |
Schwellerverstärkung, Dachquerträger, Fahrgestellaufhängungshalterung |
Hochbelastbare Sicherheitskomponenten |
25%~30% |
|
DP1180/1470 |
Aufprallträger vorn und hinten, B-Säulen-Verstärkung, Kipphebel |
Extrem belastbare Sicherheitskomponenten |
30%~35% |
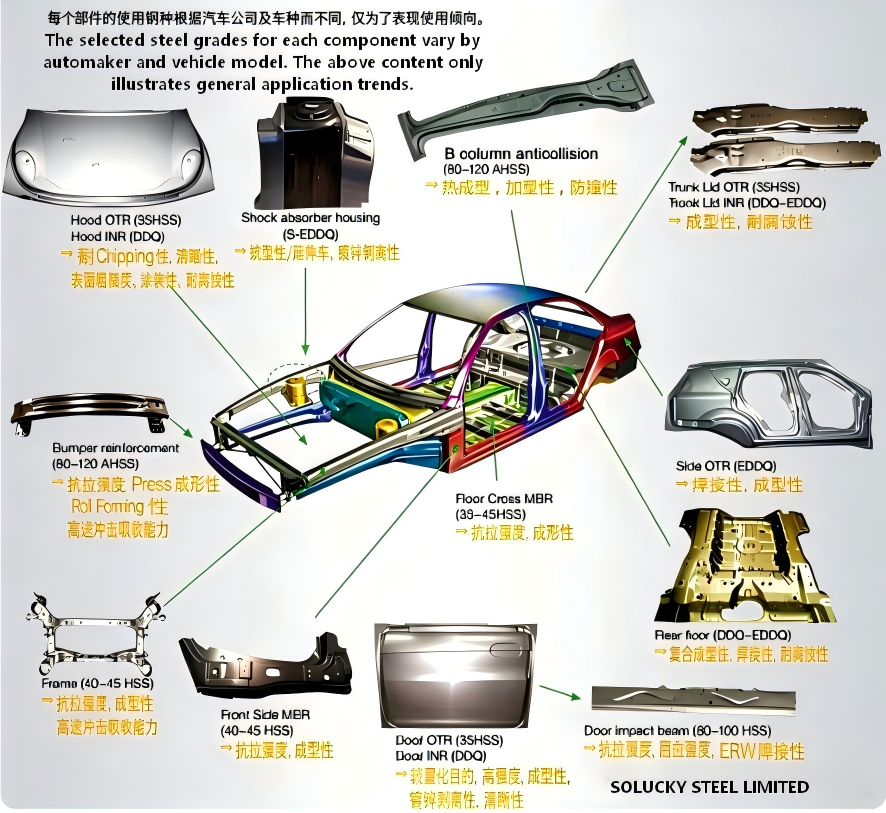
4.2 Spezielle Anwendungen in New Energy Vehicles
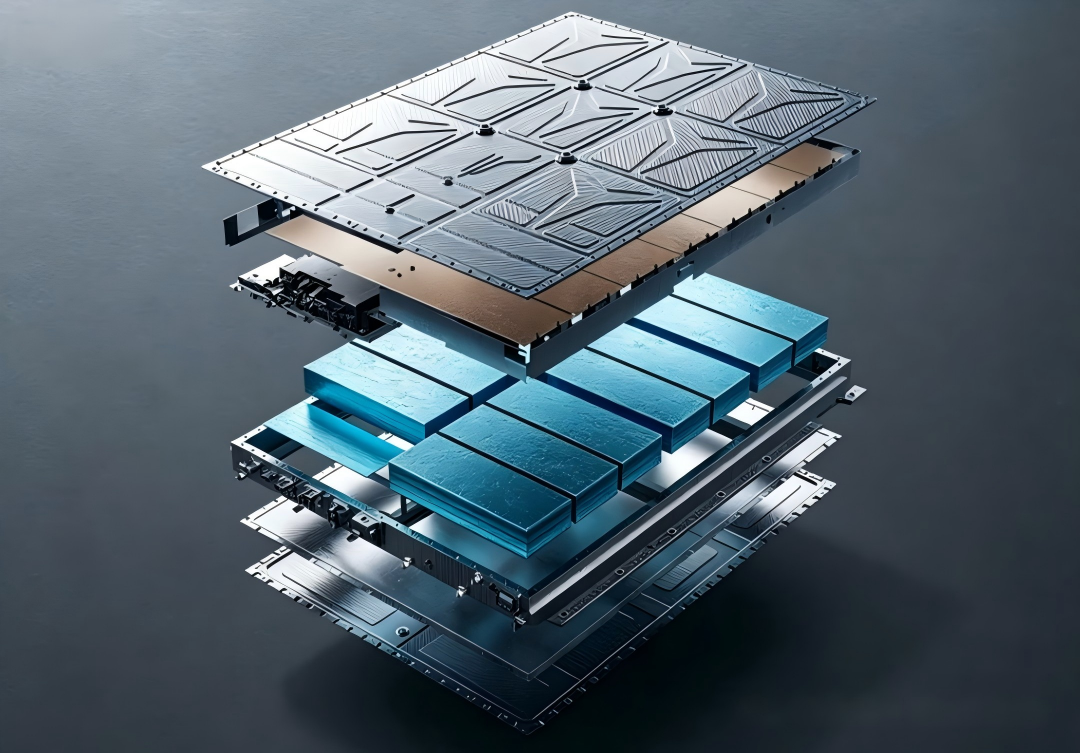
•Batteriepacksystem: HC550/980DPD+Z und HC820/1180DPD+Z sind die gängigen Materialien für Batteriepackgehäuse und -rahmen. Die Zinkschicht bietet 1440 Stunden Schutz vor neutralem Salzsprühnebel und erfüllt damit die Anforderungen für Elektrolytkorrosion
•Karosseriestruktur: HC1000/1470DP (Giga-Stahl) wurde von mehreren Modellen von Changan Mazda, BYD und anderen Marken übernommen. Im Vergleich zu DP980-Stahl wird eine Gewichtsreduzierung von 15–20 % erreicht.
•Fahrwerkssystem: Für Aufhängungshalterungen, Antriebswellen und andere Teile wird feuerverzinkter DP-Stahl verwendet, dessen Korrosionsbeständigkeit für eine Lebensdauer von über 10 Jahren qualifiziert ist.
4.3 Andere industrielle Anwendungen
•Baumaschinen: Baggerarme, Strukturteile von Ladern
•Haushaltsgeräte: Innentrommeln von Waschmaschinen, Halterungen für Klimaanlagenkompressoren
•Schienenverkehr: Karosserieteile für U-Bahn-Wagen, Sitzrahmen
五、 CAE-Simulation: Wichtige Punkte für die Simulation von Dualphasenstahl
Die Dualphasenstahlsimulation lässt sich hauptsächlich in zwei Kategorien einteilen: Stanzumformsimulation und Crashsicherheitssimulation. Zu den häufig verwendeten Softwareprogrammen gehören LS-DYNA, Abaqus, AutoForm und PAM-STAMP.
5.1 Hauptmaterialmodelle in LS-DYNA
|
Material-ID |
Modellname |
Anwendungsszenarien |
|
*MAT_024 |
Stückweise lineares Plastizitätsmodell |
Über 90 % der technischen Anwendungen für Stanz- und Crashsimulationen |
|
*MAT_123 |
Plastizitätsmodell mit Fehler |
Vorhersage von Absturzfehlern |
|
*MAT_224 |
GISSMO-Schadensmodell |
Hochpräzise Bruchsimulation |
5.2 Wesentliche konstitutive Parameter – Grundlegende elastische Parameter (anwendbar für alle Duplexstähle)
• Elastizitätsmodul E: 206 GPa
• Poissonzahl PR: 0,3
• Dichte ρ: 7,85 × 10⁻⁹ t/mm³
Parameter des Cowper-Symonds-Dehnungsratenmodells
Formel: σ_dyn = σ_stat × [1 + (ε̇/C)^(1/P)]
|
Material |
C(s⁻¹) |
P |
Datenquelle |
|
DP590 |
65000 |
4.5 |
CATARC-Testdaten |
|
DP780 |
80000 |
4.8 |
Zentrales Eisen- und Stahlforschungsinstitut |
|
DP980 |
100000 |
5.0 |
Technische Dokumente von Baosteel |
5.3 Hinweise zur Simulation
1. Anstelle von technischen Spannungs-Dehnungs-Kurven müssen echte spannungsgetreue plastische Dehnungskurven übernommen werden.
2. Der Dehnungsrateneffekt muss bei der Kollisionssimulation berücksichtigt werden; andernfalls werden die Materialfestigkeit und die Energieabsorptionsfähigkeit unterschätzt.
3. Die Maschenweite kritischer Bereiche muss innerhalb von 3 bis 5 mm liegen, da die Fehlervorhersage sehr empfindlich von der Maschenweite abhängt.
4. Die feuerverzinkte Beschichtung hat einen geringen Einfluss auf die mechanischen Eigenschaften und kann im Allgemeinen vernachlässigt werden; Allerdings sollte der Beschichtungseffekt bei der Schweißsimulation berücksichtigt werden.
5. Alle Parameter müssen aus tatsächlichen Materialtestdaten abgeleitet werden, um Abweichungen durch allgemeine Parameter zu vermeiden.
VI. Fazit
Dualphasenstahl zeichnet sich durch eine hervorragende Kombination aus Festigkeit und Duktilität aus und ist damit ein unverzichtbarer Kernwerkstoff für die Automobilindustrie. Unsere vollständige Produktpalette umfasst Güten vom niedrigfesten DP450 bis zum ultrahochfesten DP1470, die die Anwendungsanforderungen für alle Automobilteile erfüllen können, von Karosserieteilen bis hin zu kritischen Sicherheitskomponenten.
Angesichts der steigenden Anforderungen an Leichtbau und Sicherheit in Fahrzeugen mit neuer Energie werden Dualphasenstähle mit höherer Festigkeit (über 1500 MPa) und besserer Korrosionsbeständigkeit die zukünftige Entwicklungsrichtung sein. Gleichzeitig wird die kontinuierliche Weiterentwicklung der CAE-Simulationstechnologie die Anwendungserweiterung von Dualphasenstahl weiter vorantreiben und den Automobilherstellern dabei helfen, das Ziel „leichter, sicherer und wirtschaftlicher“ zu erreichen.
•Das typische Beschichtungsgewicht liegt zwischen 60 und 120 g/m², was dem Stahl eine hervorragende Korrosionsbeständigkeit verleiht.


