


Kohlenstoffarmer Stahl macht einen großen Teil der Materialien aus, die im Karosseriebau von Automobilen verwendet werden.
Als weltweit anerkannte Produkte im Rahmen des europäischen Normsystems dient der kohlenstoffarme Stahl der DC-Serie als grundlegendes Standardmaterial für alle Automobilhersteller. In diesem Artikel werden die Materialeigenschaften, mechanischen Eigenschaften, CAE-Simulationsmodelle und spezifischen Anwendungen von kaltgewalzten Stahlblechen DC01-DC07 und verzinkten Blechen aus Zinklegierung DC51D + ZF-DC57D + ZF in Kraftfahrzeugen kurz analysiert.
Materialklassifizierung und Standardsystem
Kohlenstoffarme Stähle der DC-Serie werden streng in zwei Kategorien für unterschiedliche Anwendungsszenarien unterteilt.
1.1 Kaltgewalzte kohlenstoffarme Stahlbleche (DC01-DC07)
Anwendbarer Standard: EN 10130:2020 (neuester europäischer Standard), entspricht dem chinesischen Standard GB/T 5213-2019.
•Hauptmerkmale: Hervorragende Oberflächenqualität, hervorragende Formbarkeit und niedrigste Kosten.
•Die wichtigsten Leistungsvorteile sind folgende. Dank des niedrigen Kohlenstoffgehalts und der strengen Kontrolle der Verunreinigungen verfügt der Stahl über eine hervorragende Kaltumformbarkeit, die eine einfache Umsetzung grundlegender Prozesse wie Biegen und Stanzen ermöglicht. Es verfügt außerdem über eine gute Schweißbarkeit und eignet sich zum hochpräzisen Abflachen, Schlitzen und Schneiden mit stabiler Maßgenauigkeit nach der Verarbeitung.
Im Hinblick auf die Oberflächen- und Maßhaltigkeit liefern Kaltwalz- und Endbearbeitungsprozesse eine glatte Oberfläche ohne offensichtlichen Zunder, Risse und andere Mängel, sodass die anschließende Beschichtung ohne zusätzliches Schleifen durchgeführt werden kann. Darüber hinaus zeichnen sich die Produkte durch eine hohe Präzision in Dicke und Breite bei guter Chargenkonsistenz aus.
Definition der Notenbezeichnung:
D: Flachstahl zum Kaltumformen
C: Kaltgewalztes Basisblech
Zahl: Stellt den Umformgrad dar. Je größer die Zahl, desto besser die Umformbarkeit
1.2 Feuerverzinkte Stahlbleche (DC51D+ZF ~ DC57D+ZF)
•Anwendbare Norm: EN 10346:2022 (die neueste europäische Norm), entsprechend Baosteel Standard Q/BQB 420-2020.
•Hauptmerkmale: Auf das kaltgewalzte Substrat wird eine Zink-Eisen-Legierungsbeschichtung aufgetragen, die die Korrosionsbeständigkeit und Lackhaftung um mehr als das Dreifache verbessert.
•Definition der Notenbezeichnung:
•Die ersten beiden Buchstaben D: Flachstahl zum Kaltumformen
•Abbildungen 51 bis 57: Umformbarkeitsklassen entsprechend DC01-DC07 (Klasse 55 wird in der Norm weggelassen)
•Der dritte Buchstabe D: Feuerverzinkt
•+ZF: Zink-Eisen-Legierungsbeschichtung (Galvannealed), im Unterschied zur reinen Zinkbeschichtung + Z
Kernmaterialmodelle für die CAE-Simulation
In Kollisions- und Stanzsimulationen für Kraftfahrzeuge wird der kohlenstoffarme Stahl der DC-Serie hauptsächlich mithilfe der folgenden zwei Typen modelliert:
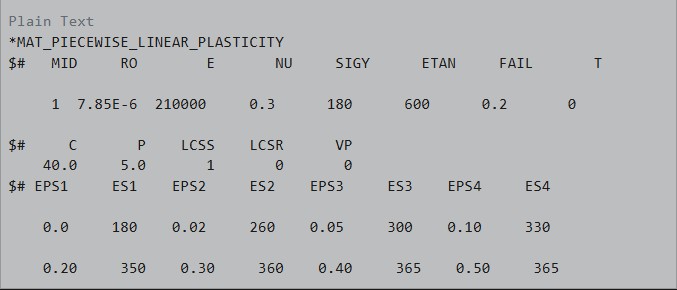
2.1 Bevorzugtes Modell für die Crash-Simulation: MAT_024
Stückweise lineares Plastizitätsmodell, anwendbar auf die Crash- und Steifigkeitsanalyse aller DC-Stähle.
•Allgemeine Grundparameter (für alle DC-Stähle):
•Dichte ρ = 7,85e-6 kg/mm³
•E-Modul E = 210 GPa
•Poissonzahl ν = 0,3
•Dehnratenparameter: C = 40,0, P = 5,0 (allgemein empfohlene Werte; gemessene Materialdaten sollten für eine hochpräzise Simulation verwendet werden)
•Erforderliche Eingabe: Echte Spannung-plastische Dehnungskurve (gemessene Daten im Bereich der plastischen Dehnung von 0 bis 0,5 werden empfohlen)
2.2 Bevorzugtes Modell für die Stanzsimulation: MAT_124
3-Parameter-Barlat-Ertragsmodell, das die Anisotropie von Stahlblechen genau simuliert.
•Zusätzliche Eingaben erforderlich: Plastisches Dehnungsverhältnis (r-Wert) und Kaltverfestigungsexponent (n-Wert) (siehe Tabelle der mechanischen Eigenschaften für verschiedene Sorten)
•Ergänzender Hinweis: MAT_133 (Barlat Yld2000) wird für eine hochpräzise Stanzsimulation für eine bessere Genauigkeit empfohlen.
Typischer MAT_24-Modellcode für DC04
Mechanische Eigenschaften
3.1 Mechanische Eigenschaften von kaltgewalztem DC01-DC07 (EN 10130:2020)
|
Note |
Streckgrenzenbereich (MPa) |
Zugfestigkeit, Reichweite. (MPa) |
Mindestdehnung A80 (%) |
r90(min) |
n90(min) |
Formbarkeitsgrad |
|
DC01 |
140-280 |
270-410 |
28 |
|
|
Allgemeine Umformung |
|
DC03 |
140-240 |
270-370 |
34 |
1.4 |
0.18 |
Flache Zeichnung |
|
DC04 |
120-210 |
270-350 |
38 |
1.6 |
0.18 |
Tiefziehen |
|
DC05 |
120-180 |
270-330 |
40 |
1.8 |
0.20 |
Extra tiefe Zeichnung |
|
DC06 |
110-170 |
270-330 |
42 |
2.0 |
0.22 |
Ultratiefes Ziehen |
|
DC07 |
100-150 |
250-310 |
44 |
2.5 |
0.23 |
Extrem tiefes Ziehen |
3.2 Mechanische Eigenschaften von verzinktem Stahl DC51D+ZF~DC57D+ZF (EN 10346:2022)
|
Note |
Streckgrenzenbereich (MPa) |
Zugfestigkeit, Reichweite. (MPa) |
Mindestdehnung A80 (%) |
r90(min) |
n90(min) |
Formbarkeitsgrad |
|
DC51D+ZF |
140-300 |
270-500 |
22 |
- |
- |
Biegeformen |
|
DC52D+ZF |
140-300 |
270-420 |
28 |
1.4 |
0.18 |
Normale Zeichnung |
|
DC53D+ZF |
140-260 |
270-380 |
32 |
1.6 |
0.18 |
Tiefziehen |
|
DC54D+ZF |
120-220 |
260-350 |
36 |
1.8 |
0.20 |
Extra tiefe Zeichnung |
|
DC56D+ZF |
110-180 |
260-330 |
40 |
2.0 |
0.22 |
Ultratiefes Ziehen |
|
DC57D+ZF |
100-160 |
250-310 |
44 |
2.5 |
0.23 |
Extrem tiefes Ziehen |
Wichtige Leistungshinweise
•Streckgrenze: Bei kaltgewalzten kohlenstoffarmen Stählen DC01 bis DC07 gilt: Je höher die Güteklasse, desto niedriger der Kohlenstoffgehalt und desto mehr Mikrolegierungselemente werden hinzugefügt. Dementsprechend nimmt die Streckgrenze allmählich ab, während sich die Dehnung und die Tiefziehbarkeit verbessern. Eine geringere Streckgrenze bedeutet einen geringeren Widerstand gegen plastische Verformung und eine bessere Formbarkeit. DC07 bietet in dieser Serie die optimale Umformbarkeit und eignet sich für äußerst komplexe Tiefziehprozesse.
•Dehnung: Je größer die Zahl, desto besser ist die Plastizität und desto geringer ist die Wahrscheinlichkeit einer Rissbildung.
•r-Wert: Ein zentraler Indikator für die Tiefziehbarkeit. Ein höherer R-Wert steht für eine überlegene Tiefziehleistung.
•n-Wert: Ein Schlüsselparameter für das Streckformen. Ein höherer n-Wert bedeutet eine bessere gleichmäßige Verformungsfähigkeit.
Gezielte Anwendungen auf Fahrzeugkomponenten
4.1 Äußere Karosserieteile
Verzinkte Stahlbleche werden vorwiegend für Karosserieaußenteile von Personenkraftwagen der Mittelklasse verwendet, während eine kleine Anzahl kaltgewalzter Stahlbleche immer noch bei Nutzfahrzeugen der unteren Preisklasse zum Einsatz kommt.
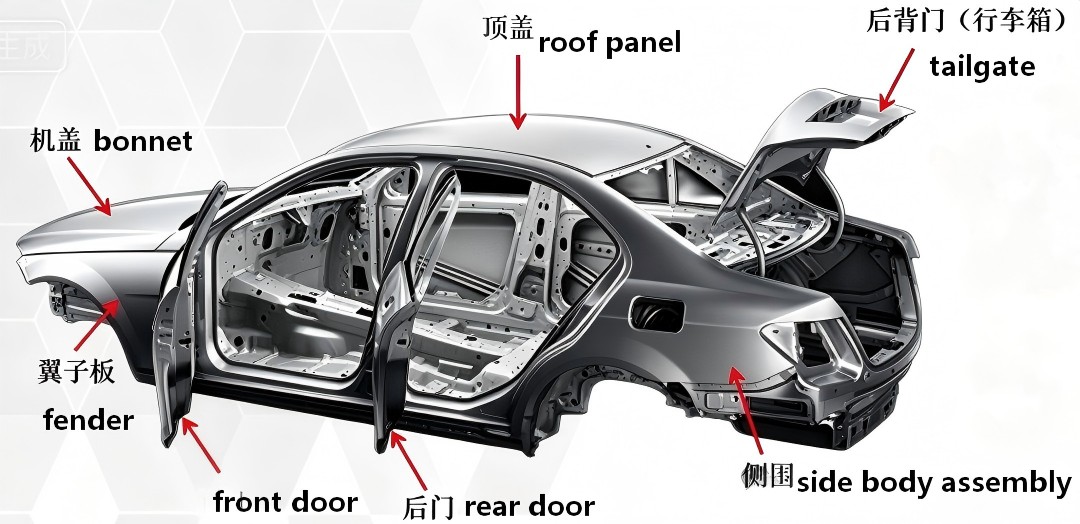
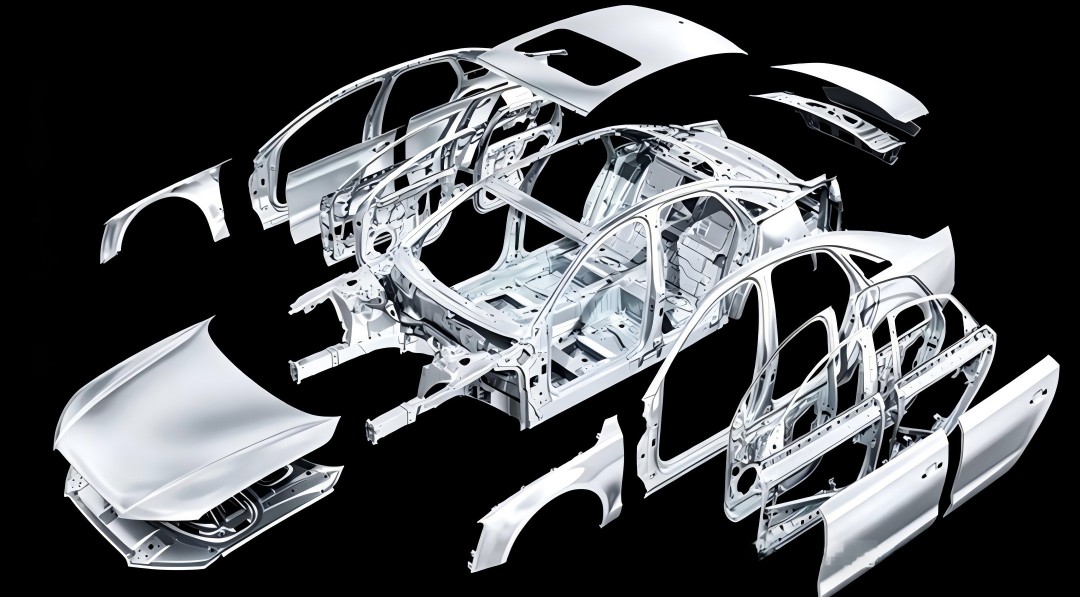
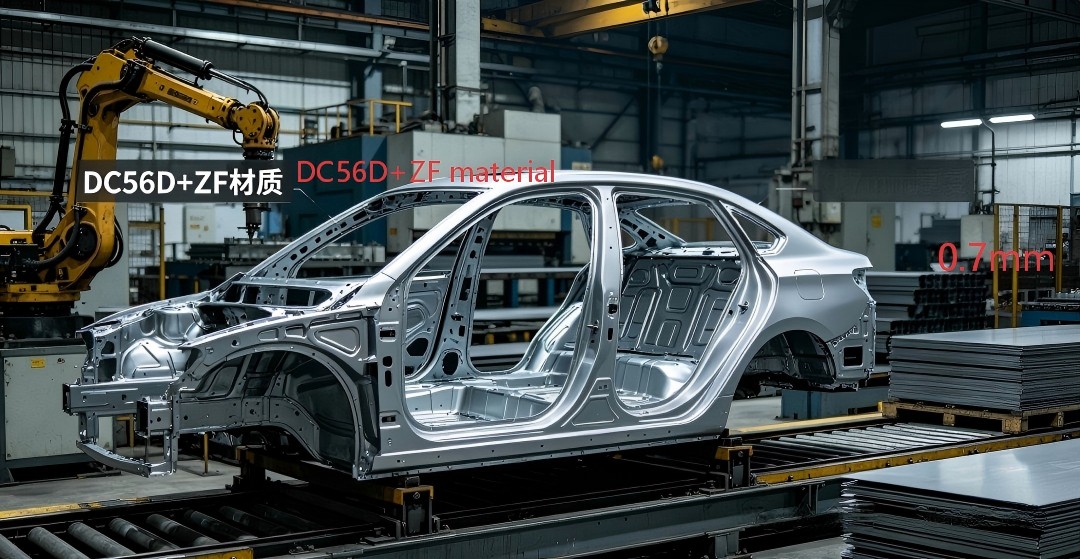
Abbildung 1: Karosserieseitiges Außenblech (DC56D+ZF / 0,7 mm) – Das größte und komplexeste Außenblech der Fahrzeugkarosserie
|
Komponentenname |
Bevorzugte Note |
Alternative Note |
Anwendungsbeschreibung |
|
Karosserieseitige Außenverkleidung |
DC56D+ZF |
DC54D+ZF |
Das größte Karosserieteil mit der komplexesten Form |
|
Türaußenverkleidung |
DC54D+ZF |
DC53D+ZF |
Null Toleranz für Oberflächenfehler |
|
Außenverkleidung des Gepäckdeckels |
DC54D+ZF |
DC53D+ZF |
Große Krümmungsvariationen |
|
Außenverkleidung der Haube |
DC53D+ZF |
DC52D+ZF |
Muss die Anforderungen an die Schlagfestigkeit erfüllen |
|
Kotflügel |
DC53D+ZF |
DC52D+ZF |
Muss genau mit den umgebenden Komponenten übereinstimmen |
|
Dachaußenblech |
DC53D+ZF |
DC52D+ZF |
Große Fläche dünner Bleche mit hohen Anforderungen an die Ebenheit |
4.2 Innere Karosserieteile und Strukturkomponenten
Abbildung 2: Vordere Bodenbaugruppe (DC04 / DC54D+ZF / 0,8 mm) – Großflächiges Stanzteil
|
Komponentenname |
Bevorzugte Note |
Alternative Note |
Anwendungsbeschreibung |
|
Türinnenverkleidung |
DC06/DC56D+ZF |
DC05/DC54D+ZF |
Verfügt über zahlreiche Löcher und komplexe Flansche |
|
Innenverkleidung der Haube |
DC05/DC54D+ZF |
DC04/DC53D+ZF |
Ausgestattet mit zahlreichen Versteifungsstrukturen |
|
Boden-Hauptpaneel |
DC04/DC54D+ZF |
DC03/DC52D+ZF |
Großflächiges Stanzteil |
|
Armaturenbrett |
DC04/DC54D+ZF |
DC03/DC52D+ZF |
Trennt Motorraum und Fahrgastraum |
|
Schwellerverstärkung |
DC03/DC52D+ZF |
DC01/DC51D+ZF |
Erhöht die Seitenaufprallsicherheit |
|
Säulenverstärkung |
DC03/DC52D+ZF |
DC01/DC51D+ZF |
Verbessert die Torsionssteifigkeit der Fahrzeugkarosserie |
4.3 Fahrwerk und Sonderkomponenten
Kraftstofftanks aus Kunststoff sind in Personenkraftwagen weit verbreitet, während Kraftstofftanks aus Metall immer noch für Nutzfahrzeuge und einige Sonderfahrzeuge verwendet werden.
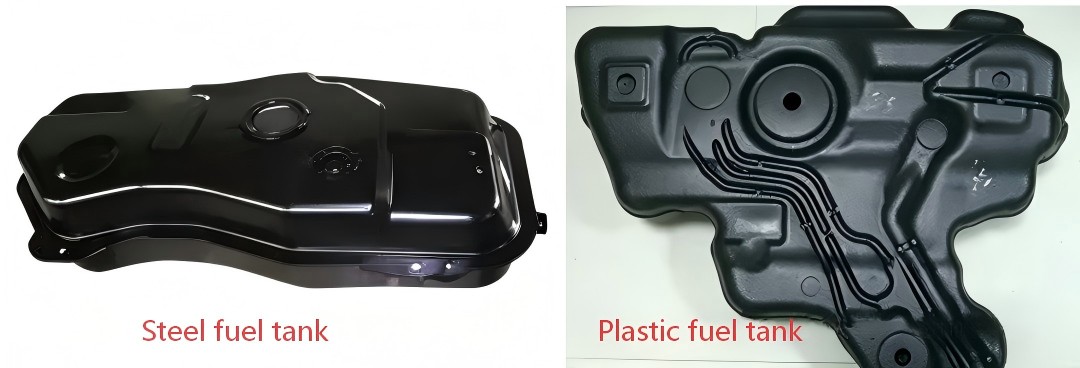
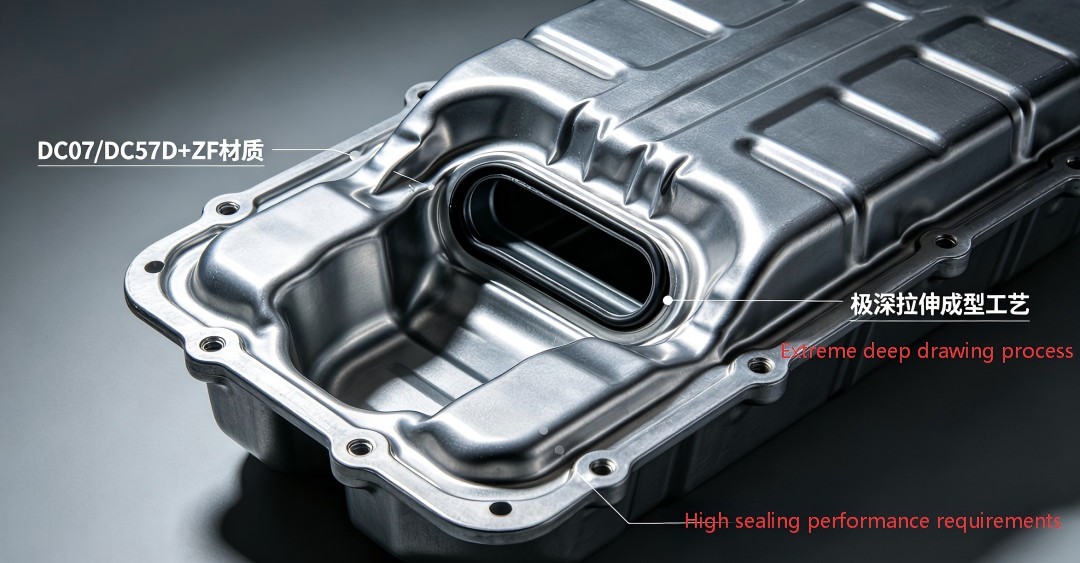
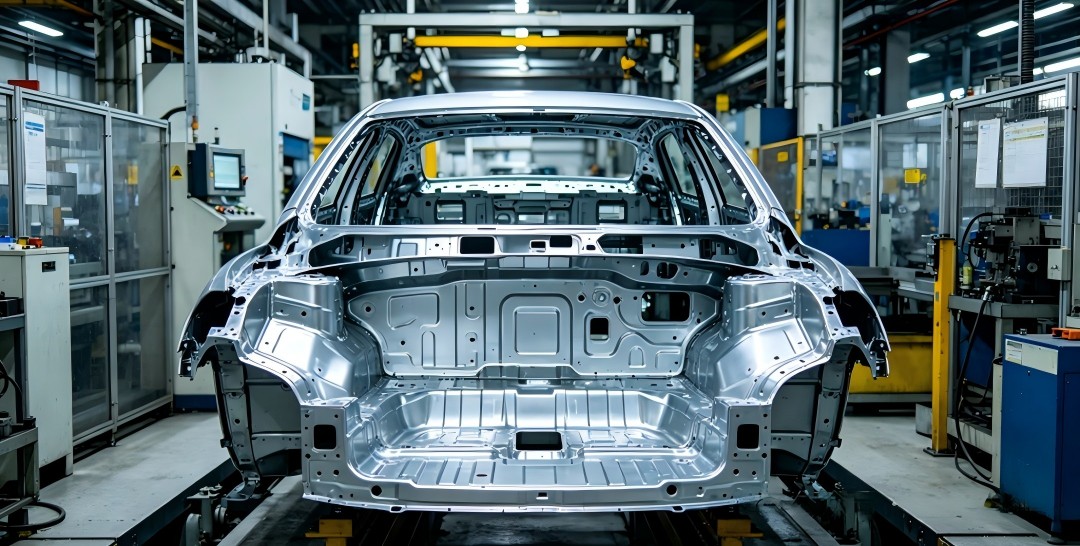
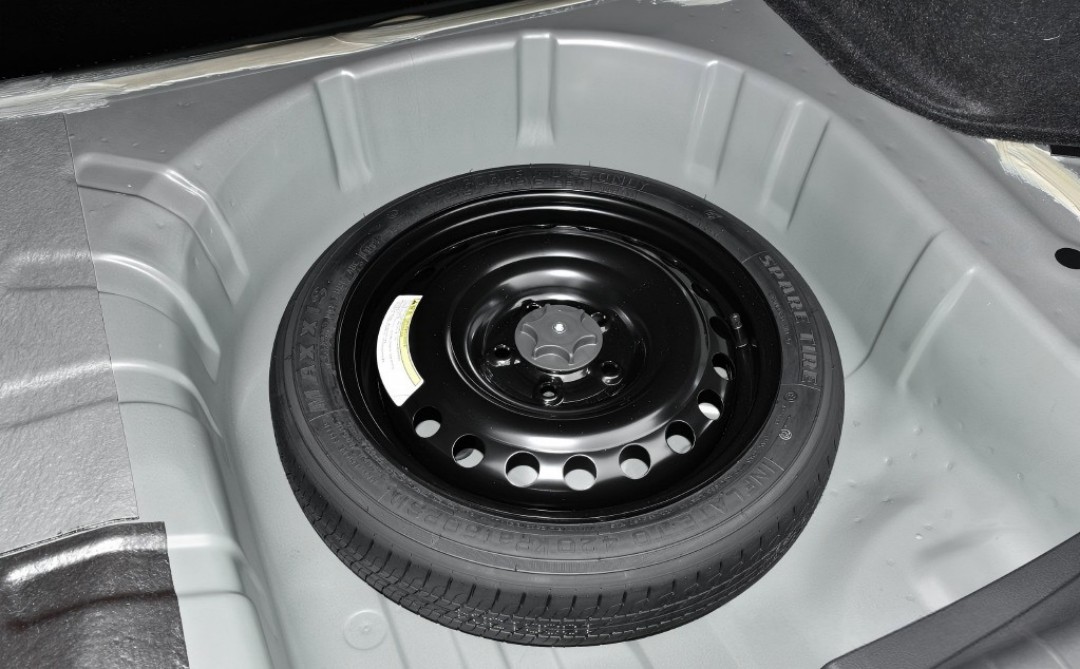
Abbildung 3: Fahrzeug-Ersatzradmulde (DC06/DC56D+ZF/0,8 mm) – Tiefgezogenes Bauteil
|
Komponentenname |
Bevorzugte Note |
Alternative Note |
Anwendungsbeschreibung |
|
Kraftstofftank aus Metall |
DC07/DC57D+ZF |
DC06/DC56D+ZF |
Extremes Tiefziehen, mit extrem hohen Dichtungsanforderungen |
|
Reserveradmulde |
DC06/DC56D+ZF |
DC05/DC54D+ZF |
Tiefziehen mit komplexer Geometrie |
|
Radkasten |
DC05/DC54D+ZF |
DC04/DC53D+ZF |
Anfällig für Schlamm- und Wassererosion, was eine hervorragende Korrosionsbeständigkeit erfordert |
|
Ölwanne |
DC04/DC54D+ZF |
DC03/DC52D+ZF |
Tiefziehen, Ölbeständigkeit ist erforderlich |
|
Verschiedene Halterungen |
DC01/DC51D+ZF |
DC03/DC52D+ZF |
Einfache Form, hauptsächlich zur Unterstützung verwendet |
|
Querträger der Instrumententafel |
DC03 |
DC04 |
Entwickelt zur Unterstützung der Instrumententafel und des Lenksystems |
Klartext
Schritt 1: Bestimmen Sie die Anforderungen an die Korrosionsbeständigkeit
├─ Trockene Innenumgebung → Wählen Sie kaltgewalzten Stahl (DC01-DC07)
└─ Exponierte Außenbereiche / Fahrgestell / feuchte Umgebung → Wählen Sie verzinkten Stahl (DC51D+ZF-DC57D+ZF)
Schritt 2: Beurteilen Sie die Komplexität der Komponentenbildung
├─ Einfaches Biegen/Bördeln / Kleine Halterungen → DC01/DC51D+ZF
├─ Normale Zeichnung / Verstärkungsplatten / Querträger → DC03/DC52D+ZF
├─ Tiefziehen / Allgemeine Innenpaneele / Bodenpaneele → DC04/DC53D+ZF
├─ Extra tiefes Ziehen / Komplexe Innenbleche / Radkästen → DC05/DC54D+ZF
├─ Ultratiefziehen / Außenbleche / Reserveradmulden → DC06/DC56D+ZF
└─ Extremes Tiefziehen / Kraftstofftanks aus Metall → DC07/DC57D+ZF
Schritt 3: Überprüfung der Kostenoptimierung
├─ Priorisieren Sie minderwertige Stähle, wenn die Leistungsanforderungen erfüllt sind
├─ Für die gleiche Qualität: Kaltgewalzter Stahl ist etwa 8–12 % günstiger als verzinkter Stahl
└─ DC01 kostet etwa 10–15 % weniger als DC06
Vergleichstabelle der Hauptnoten im In- und Ausland
6.1 Sortenvergleich von kaltgewalzten kohlenstoffarmen Stahlblechen
|
Europa: EN 10130 |
China: GB/T 5213-2019 |
Baosteel: Q/BQB 408 |
Ansteel: Q/ASB 310 |
Wuhan Iron and Steel: Q/WG (JS) 01 |
Japan: JIS G3141 |
USA: ASTM A1008 |
|
DC01 |
DC01 |
DC01 |
DC01 |
DC01 |
SPCC |
CS Typ B |
|
DC03 |
DC03 |
DC03 |
DC03 |
DC03 |
SPCD |
DS Typ B |
|
DC04 |
DC04 |
DC04 |
DC04 |
DC04 |
SPCE |
DDS Typ B |
|
DC05 |
DC05 |
DC05 |
DC05 |
DC05 |
SPCF |
EDDS Typ B |
|
DC06 |
DC06 |
DC06 |
DC06 |
DC06 |
SPCG |
UDDDS Typ B |
|
DC07 |
DC07 |
DC07 |
DC07 |
DC07 |
- |
- |
6.2 Sortenvergleich feuerverzinkter Stahlbleche
|
Europa: EN 10346 |
China: GB/T 2518-2019 |
Baosteel: Q/BQB 420 |
Ansteel: Q/ASB 315 |
Wuhan Iron and Steel: Q/WG (JS) 02 |
Japan: JIS G3302 |
USA: ASTM A653 |
|
DC51D+ZF |
DC51D+ZF |
DC51D+ZF |
DC51D+ZF |
DC51D+ZF |
SGCC+ZF |
CS Typ B+GA |
|
DC52D+ZF |
DC52D+ZF |
DC52D+ZF |
DC52D+ZF |
DC52D+ZF |
SGCD+ZF |
DS Typ B+GA |
|
DC53D+ZF |
DC53D+ZF |
DC53D+ZF |
DC53D+ZF |
DC53D+ZF |
SGCE+ZF |
DDS Typ B+GA |
|
DC54D+ZF |
DC54D+ZF |
DC54D+ZF |
DC54D+ZF |
DC54D+ZF |
SGCF+ZF |
EDDS Typ B+GA |
|
DC56D+ZF |
DC56D+ZF |
DC56D+ZF |
DC56D+ZF |
DC56D+ZF |
SGCg+ZF |
UDDDS Typ B+GA |
|
DC57D+ZF |
DC57D+ZF |
DC57D+ZF |
DC57D+ZF |
DC57D+ZF |
- |
|
Ergänzender Hinweis: Chinesische nationale Standardgüten verwenden das DX-Präfix, das die gleiche Leistung wie europäische DC-Präfixgüten aufweist und austauschbar verwendet werden kann.
Branchentrends und Hinweise
7.1 Drei große Entwicklungstrends
1. Vollständiger Ersatz von verzinktem Blech: Mainstream-Automobilhersteller haben eine 100-prozentige Verzinkung ihrer Karosserieaußenbleche erreicht. Die Verzinkungsrate von Innenblechen stieg von 60 % im Jahr 2020 auf über 85 % im Jahr 2025.
2. Steigender Verbrauch von Ultratiefziehstahl: Mit zunehmend komplexeren Automobildesigns ist der Anteil der verwendeten DC06/DC07 und DC56D+ZF/DC57D+ZF von 10 % auf 25 % gestiegen.
3. Dünne Spezifikation: Durch die Optimierung des Umformprozesses haben große Automobilhersteller im Allgemeinen 0,7-mm-Stahl durch 0,65-mm-Stahl ersetzt, und einige Modelle haben begonnen, 0,6-mm- oder sogar 0,55-mm-Stahl zu verwenden.
7.2 Häufige Missverständnisse bei der Materialauswahl
•❌ Blindauswahl von Edelstahl: Die Verwendung von DC07 für Komponenten, die auf DC06 anwendbar sind, erhöht die Materialkosten um etwa 5–8 %.
•❌ Vernachlässigung von Beschichtungsunterschieden: Die Zink-Eisen-Legierungsbeschichtung (+ZF) bietet eine über 30 % bessere Schweißbarkeit und eine höhere Lackhaftung als eine reine Zinkbeschichtung (+Z) und ist daher besser für Automobilkarosserien geeignet.
•❌ Ignoranz des Dehnrateneffekts: Der Ausschluss der C- und P-Parameter in der Crashsimulation führt zu Ergebnissen, die etwa 15–20 % weicher sind als unter den tatsächlichen Bedingungen.
•❌ Verwendung einheitlicher Materialparameter: Hochpräzise Simulationen müssen die tatsächlichen Messdaten des Lieferanten für die Materialien verwenden und können nicht direkt allgemeine Parameter verwenden.
Kurzübersicht: Häufige Stanzfehler bei Stahl und Lösungen der DC-Serie
8.1 Allgemeine Mängel (gilt sowohl für kaltgewalzten Stahl als auch für verzinkten Stahl)
|
Fehlername |
Typisches Phänomen |
Hauptursachen |
Lösungen |
|
Aufteilen |
An Bauteilradien, Flanschen oder Tiefziehböden treten Risse auf |
1. Unzureichende Formbarkeit der Stahlsorte 2. Zu hohe Kraft des Blechhalters 3. Der Matrizenrundungsradius ist zu klein 4. Schlechte Schmierung
|
1. Formbarkeitsgrad um eine Stufe verbessern (z. B. DC04 → DC05) 2. Reduzieren Sie die Kraft des Blechhalters lokal 3. Vergrößern Sie den Kehlradius R in kritischen Bereichen 4.Erhöhen Sie die Dosierung des Stempelöls |
|
Faltenbildung |
An Teilflanschen oder Seitenwänden treten wellenförmige Falten auf |
1. Unzureichende Kraft des Blechhalters 2. Unsachgemäßes Zugperlendesign 3. Ungleichmäßige Materialstärke
|
1.Erhöhen Sie die Kraft des Blechhalters ganz oder lokal 2. Fügen Sie die Höhe der Zugperlen hinzu oder passen Sie sie an 3. Durch geeignete Materialien ersetzen |
|
Rückfederung |
Teileabmessungen weichen nach der Entformung von den Sollmaßen ab |
1. Zu hohe Streckgrenze des Materials 2. Stressabbau bilden 3. Unzureichende Kopffläche
|
1.Übernehmen Sie das Design zur Rückfederungskompensation 2. Dimensionierungsvorgang hinzufügen 3. Prägerichtung optimieren
|
|
Oberflächenkratzer |
Auf der Teileoberfläche entstehen streifenförmige Kratzer |
1. Raue Matrizenoberfläche oder Grate 2. Verunreinigungen auf der Materialoberfläche 3.Kratzer durch den Zuführmechanismus |
1. Polieren Sie die Arbeitsfläche des Stempels auf Ra ≤ 0,8 μm 2. Reinigen Sie Materialien und Matrizen 3. Bringen Sie die Schutzfolie auf den Materialien an |
|
Einschnürung |
Es kommt zu einer starken lokalen Ausdünnung, die zu einer drohenden Spaltung führt |
1. Ungleichmäßiger Materialfluss 2. Übermäßige lokale Verformung 3. Unzureichende Schmierung
|
1.Optimieren Sie die Anordnung der Zugperlen 2.Erhöhen Sie die lokalen Verrundungsradien 3. Verbessern Sie die lokale Schmierung |
8.2 Spezifische Mängel an verzinkten Stahlblechen (DC51D+ZF ~ DC57D+ZF)
|
Fehlername |
Typisches Phänomen |
Hauptursachen |
Lösungen |
|
Beschichtung blättert ab |
Nach dem Stempeln löst sich die Beschichtung vom Untergrund |
1.Schlechte Beschichtungshaftung 2. Übermäßige Verformung 3. Raue Matrizenoberfläche
|
1. Durch qualifizierte verzinkte Stahlbleche ersetzen 2.Optimieren Sie den Prozess, um lokale Verformungen zu reduzieren 3. Polieren Sie den Chip auf Ra ≤ 0,8 μm |
|
Pulverbeschichtung |
Die Beschichtung pulverisiert und löst sich beim Stempeln |
1. Zu hoher Eisengehalt in der Zn-Fe-Legierungsbeschichtung (>15 %) 2. Übermäßige Verformung 3. Schlechte Schmierung
|
1.Wählen Sie eine qualifizierte Beschichtung mit einem Eisengehalt von 10–12 %. 2. Kontrollieren Sie die lokale Verformung innerhalb von 30 % 3.Verwenden Sie Stempelöl, das speziell für verzinkte Stahlbleche entwickelt wurde |
|
Zinkschlacke |
Auf der Bauteiloberfläche bilden sich hervorstehende Zinkpartikel |
1. Zinkknötchen auf der Rohmaterialoberfläche 2.Zinkablagerungen auf der Matrizenoberfläche |
1.Verstärkte Eingangskontrolle der Rohstoffe 2. Die Oberfläche der Matrize regelmäßig pro Schicht reinigen 3.Optimieren Sie die Schmierung, um die Zinkhaftung zu verringern |
|
Unterschied in der Oberflächenfarbe |
Ungleichmäßige Verfärbung auf der Teileoberfläche |
1. Ungleichmäßige Beschichtungsdicke 2. Ungleichmäßige Reibung beim Stempeln 3.Restschmiermittel
|
1. Wählen Sie Materialien mit gleichmäßiger Beschichtung 2.Schmierbedingungen standardisieren 3. Reinigen Sie die Teile sofort nach dem Stempeln |
|
Löcher schweißen |
Beim Widerstandsschweißen entstehen Nadellöcher oder unvollständige Schweißnähte |
1. Rückstände der pulverisierten Beschichtung 2. Falsche Schweißparameter 3. Zu dicke Beschichtung |
1. Reinigen Sie den Schweißbereich vor dem Schweißen 2.Schweißstrom und Schweißzeit einstellen 3. Wählen Sie Materialien mit einer Schichtdicke ≤ 60 g/m² |
8.3 Referenz-Stanzprozessparameter für verschiedene DC-Stahlsorten
|
Notenbereich |
Empfohlene Rohlingshalterkraft (MPa) |
Empfohlene Stempelgeschwindigkeit (Hübe/Min.) |
Empfohlene Schmiermethode |
|
DC01/DC03/DC51D+ZF/DC52D+ZF |
1.5-2.5 |
15-25 |
Herkömmliches Stempelöl |
|
DC04/DC05/DC53D+ZF/DC54D+ZF |
1.0-2.0 |
10-20 |
Hochdruck-Stanzöl |
|
DC06/DC07/DC56D+ZF/DC57D+ZF |
0.8-1.5 |
8-15 |
Spezialöl zum Tiefziehen + PE-Schutzfolie |
Fazit
Kohlenstoffarmer Stahl der DC-Serie dient als Eckpfeiler der Automobilindustrie und ist ein grundlegendes Material, das alle Automobilingenieure beherrschen müssen.
Ein umfassendes Verständnis der Eigenschaftsunterschiede zwischen verschiedenen Qualitäten und Lösungen für häufige Stanzfehler ermöglicht die optimale Balance von Leistung, Qualität und Kosten beim Produktdesign.
Mit der Weiterentwicklung der Automobilelektrifizierung wird der kohlenstoffarme Stahl der DC-Serie kontinuierlich verbessert. Es ergänzt hochfesten Stahl und Aluminiumlegierungen und unterstützt gemeinsam die nachhaltige Entwicklung der Automobilindustrie.


